
Gia công cơ khí theo bản vẽ
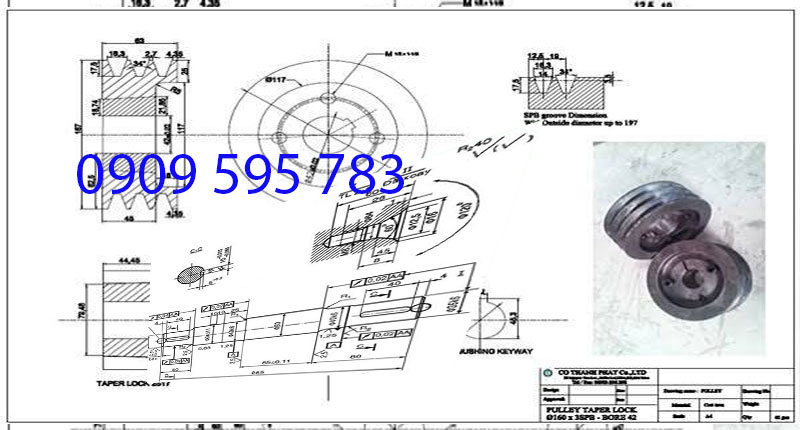
Gia công cơ khí theo bản vẽ và yêu cầu kỹ thuật trong sản xuất
Một bản vẽ thể hiện đầy đủ kích thước chưa chắc đã đủ điều kiện để đưa vào sản xuất. Chỉ cần thiếu thông tin về dung sai lắp ghép, vật liệu hoặc yêu cầu xử lý bề mặt, cùng một chi tiết có thể được gia công theo nhiều phương án khác nhau, dẫn đến chênh lệch về chi phí và chất lượng thành phẩm. Đối với các chi tiết sử dụng trong hệ thống máy móc, khuôn gá hoặc dây chuyền sản xuất, sai lệch tại một vị trí quan trọng còn có thể ảnh hưởng đến khả năng lắp ráp của cả cụm thiết bị.
Gia công cơ khí theo bản vẽ là dịch vụ chế tạo chi tiết, linh kiện hoặc kết cấu kim loại dựa trên tài liệu kỹ thuật do khách hàng cung cấp. Tùy hình dạng sản phẩm, phương án thực hiện có thể sử dụng phay CNC, tiện CNC, cắt laser, chấn thép tấm, hàn hoặc kết hợp nhiều công đoạn. Mục tiêu không chỉ là tạo ra sản phẩm có hình dạng tương tự bản vẽ mà còn đáp ứng những yêu cầu được chỉ định về kích thước, dung sai, vật liệu và chức năng sử dụng.
Công ty TNHH Thép XNK Huy Phát tiếp nhận nhu cầu gia công cơ khí theo bản vẽ tại TP.HCM và các tỉnh phía Nam, với các hạng mục phay CNC, tiện CNC, cắt laser kim loại, chấn thép tấm và hàn cơ khí. Khách hàng có thể liên hệ số 0909.595.783 để trao đổi yêu cầu kỹ thuật, gửi bản vẽ và đề nghị báo giá theo từng đơn hàng. Địa chỉ liên hệ: 113/19/2 Tân Chánh Hiệp 03, Tân Chánh Hiệp, Quận 12, Thành phố Hồ Chí Minh, Việt Nam.
Yêu cầu kỹ thuật cần xác định trước khi gia công
Việc đánh giá khả năng sản xuất nên bắt đầu từ những thông tin có ảnh hưởng trực tiếp đến chức năng của chi tiết, thay vì chỉ xem xét kích thước tổng thể. Một bản vẽ có thể mô tả rõ chiều dài, chiều rộng và chiều cao nhưng chưa xác định được bề mặt nào cần làm chuẩn lắp ghép, vị trí nào phải kiểm soát độ đồng tâm hoặc lỗ nào cần bảo đảm độ chính xác để lắp bạc, chốt hay vòng bi.
Những thông tin này quyết định phương pháp chế tạo, cách gá đặt, dụng cụ cắt, số lần thiết lập máy và phương pháp kiểm tra sau gia công. Khi bản vẽ có điểm chưa rõ, việc thống nhất yêu cầu trước khi sản xuất giúp hạn chế tình trạng chi tiết đã hoàn thành nhưng không phù hợp với mục đích sử dụng.
Vật liệu, kích thước và dung sai trên bản vẽ
Vật liệu là yếu tố đầu tiên cần xác định bởi mỗi loại kim loại có đặc tính cơ học, khả năng gia công và yêu cầu xử lý khác nhau. Thép carbon thông dụng thường được sử dụng cho các chi tiết kết cấu, giá đỡ hoặc bộ phận chịu tải. Thép hợp kim có thể phù hợp với những chi tiết cần độ bền và khả năng chịu mài mòn cao hơn, trong khi inox được lựa chọn khi sản phẩm cần khả năng chống ăn mòn hoặc đáp ứng điều kiện vệ sinh nhất định.
Tuy nhiên, tên vật liệu chung như thép, inox hoặc nhôm chưa đủ để xác định phương án gia công. Chẳng hạn, inox 304 và inox 316 có thành phần và khả năng chống ăn mòn khác nhau; thép S235 và thép C45 cũng không thể xem là tương đương về mục đích sử dụng. Khi đặt hàng, khách hàng nên cung cấp mác vật liệu, trạng thái vật liệu nếu có yêu cầu, độ dày hoặc kích thước phôi, cùng những điều kiện sử dụng đặc biệt.
Dung sai kích thước cần được phân biệt với kích thước danh nghĩa. Ví dụ, một trục có đường kính danh nghĩa 20 mm và dung sai ±0,02 mm được phép có đường kính từ 19,98 mm đến 20,02 mm. Khoảng chấp nhận này khác đáng kể so với một trục chỉ ghi đường kính 20 mm nhưng không chỉ định dung sai cụ thể.
Trong trường hợp bản vẽ không ghi dung sai riêng cho từng kích thước, có thể sử dụng hệ thống dung sai chung được hai bên thống nhất. ISO 2768-1 là một tài liệu tham chiếu về dung sai chung cho kích thước dài và góc không có chỉ dẫn dung sai riêng. Tuy nhiên, tiêu chuẩn này không tự động áp dụng cho mọi bản vẽ và không thay thế yêu cầu dung sai lắp ghép ở những vị trí chức năng quan trọng.
Đối với lỗ lắp ổ bi, bề mặt định vị, rãnh then hoặc trục truyền động, việc lựa chọn miền dung sai cần dựa trên yêu cầu lắp ghép cụ thể. Hệ thống dung sai và lắp ghép ISO 286 là một trong những cơ sở kỹ thuật thường được tham khảo để xác định các miền dung sai của lỗ và trục.
Ngoài kích thước tuyến tính, bản vẽ có thể quy định độ phẳng, độ song song, độ vuông góc, độ đồng tâm hoặc độ đảo. Đây là các đặc tính hình học ảnh hưởng trực tiếp đến khả năng làm việc của chi tiết. Một tấm đế có chiều dày đúng yêu cầu nhưng bề mặt lắp đặt bị cong vênh vẫn có thể gây sai lệch khi lắp cụm máy. Tương tự, một trục có đường kính nằm trong giới hạn cho phép nhưng độ đảo quá lớn có thể gây rung động khi vận hành.
Vì vậy, đánh giá bản vẽ cần xem xét đồng thời kích thước, dung sai, đặc tính hình học và điều kiện sử dụng thực tế, không chỉ dựa vào việc đo chiều dài hoặc đường kính sau khi gia công.
Khả năng gia công và những chi tiết cần điều chỉnh thiết kế
Không phải mọi hình dạng thể hiện trên bản vẽ đều có thể được gia công bằng một phương pháp duy nhất. Một hốc sâu với góc trong quá nhỏ có thể đòi hỏi dao phay đường kính nhỏ, chiều dài nhô dao lớn và nhiều lượt cắt. Khi tỷ lệ chiều sâu so với đường kính dao tăng, nguy cơ rung, biến dạng dao và sai lệch bề mặt cũng tăng theo.
Ví dụ, một hốc chữ nhật được yêu cầu có góc trong sắc tuyệt đối sẽ khó thực hiện bằng dao phay ngón thông thường vì dao có bán kính. Nếu chức năng của sản phẩm cho phép, việc bổ sung bán kính góc hoặc thay đổi kết cấu lắp ghép có thể giúp giảm thời gian gia công và hạn chế phải sử dụng phương pháp bổ sung.
Đối với chi tiết tiện, các rãnh hẹp nằm sát vai trục, lỗ sâu có đường kính nhỏ hoặc bề mặt cần gia công phía sau một gờ chắn đều có thể làm tăng độ khó tiếp cận của dụng cụ. Những đặc điểm này cần được đánh giá từ giai đoạn lập phương án, thay vì chờ đến khi phôi đã được gá lên máy.
Với sản phẩm thép tấm, khả năng chấn phụ thuộc vào chiều dày, bán kính uốn, chiều dài cạnh gấp, hướng uốn và khoảng trống dành cho dụng cụ. Một cạnh gấp quá ngắn so với rãnh khuôn có thể không được đỡ đầy đủ trong quá trình chấn. Các lỗ nằm gần đường uốn cũng có nguy cơ bị biến dạng nếu không tính đến vùng chịu biến dạng của vật liệu.
Khi phát hiện một đặc điểm khó sản xuất, phương án phù hợp không nhất thiết là thay đổi thiết kế ngay lập tức. Trước tiên cần xác định đặc điểm đó có thực sự cần thiết cho chức năng sản phẩm hay không. Nếu là bề mặt lắp ghép hoặc vị trí quyết định chuyển động của cơ cấu, yêu cầu kỹ thuật phải được giữ nguyên hoặc chỉ điều chỉnh sau khi có sự chấp thuận của khách hàng.
Ngược lại, nếu một góc bo, kích thước phụ hoặc hình dạng không ảnh hưởng đến chức năng sử dụng, việc thống nhất phương án tối ưu có thể giảm số lần gá đặt, hạn chế hao phí vật liệu và rút ngắn thời gian chế tạo.
Phương án gia công theo kết cấu và hình dạng chi tiết
Lựa chọn công nghệ sản xuất cần xuất phát từ hình học của sản phẩm và các bề mặt phải đạt yêu cầu kỹ thuật. Chi tiết dạng tròn xoay thường phù hợp với tiện, trong khi những sản phẩm có mặt phẳng, hốc, rãnh hoặc biên dạng phức tạp có thể cần phay. Với các kết cấu tạo thành từ thép tấm, cắt laser và chấn thường được xem xét trước khi quyết định có cần bổ sung công đoạn phay, khoan hoặc hàn hay không.
Điều đáng chú ý là một sản phẩm hoàn chỉnh có thể bao gồm nhiều chi tiết được chế tạo bằng các công nghệ khác nhau. Nếu lựa chọn phương pháp chỉ dựa trên tên gọi sản phẩm, phương án sản xuất có thể phát sinh nhiều công đoạn không cần thiết hoặc không đáp ứng được yêu cầu lắp ráp.
Phay CNC và tiện CNC theo bản vẽ
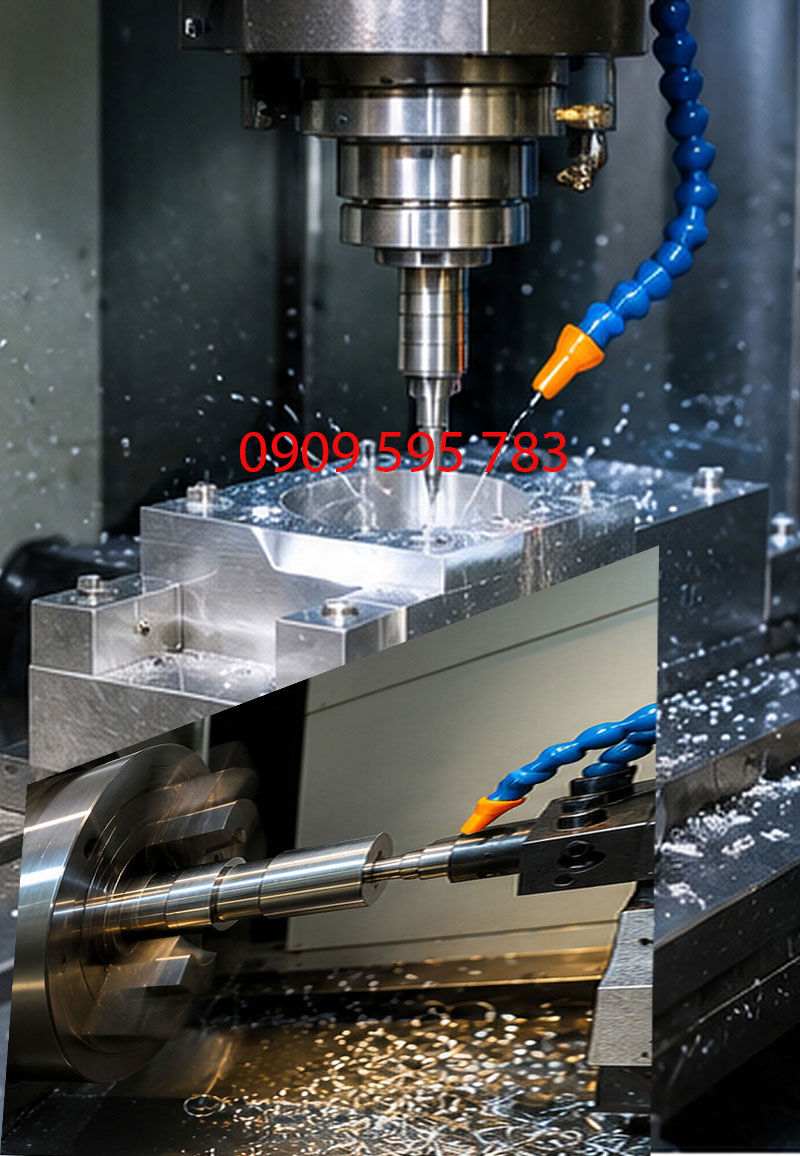
Phay CNC sử dụng chuyển động tương đối giữa dao cắt quay và phôi để tạo ra bề mặt theo chương trình điều khiển. Công nghệ này phù hợp với các chi tiết có mặt phẳng, bậc, rãnh, lỗ, hốc hoặc biên dạng cần gia công trên nhiều mặt.
Đối với một tấm gá máy có hệ thống lỗ định vị, yêu cầu quan trọng không chỉ nằm ở đường kính từng lỗ mà còn ở khoảng cách tâm lỗ và vị trí tương quan giữa các lỗ với bề mặt chuẩn. Nếu các lỗ được gia công qua nhiều lần gá mà không kiểm soát hệ tọa độ, sai lệch vị trí có thể ảnh hưởng đến khả năng lắp ghép với bộ phận liên kết.
Khi lập chương trình phay, người vận hành cần xác định chuẩn phôi, chuẩn gia công, hướng tiếp cận dao và lượng dư vật liệu. Những bề mặt cần độ chính xác cao thường phải được gia công tinh sau khi phần lớn vật liệu dư đã được loại bỏ. Cách phân chia nguyên công còn phụ thuộc vào độ cứng vững của phôi, khả năng kẹp chặt và yêu cầu về biến dạng sau gia công.
Tiện CNC lại phù hợp với các chi tiết có hình dạng chủ yếu được tạo bởi chuyển động quay quanh một trục, chẳng hạn trục bậc, bạc lót, ống lót, chốt, ren hoặc chi tiết có nhiều đường kính đồng tâm.
Một trục truyền động có thể bao gồm các vị trí lắp vòng bi, lắp bánh răng, rãnh then và đoạn ren ở đầu trục. Trong trường hợp này, đường kính từng bậc phải được kiểm soát đồng thời với độ đồng trục, độ đảo và chất lượng bề mặt tại vị trí lắp ghép. Nếu trục phải tháo ra gá lại nhiều lần, việc xác định chuẩn định vị và phương pháp kiểm tra trở nên đặc biệt quan trọng.
Với những chi tiết kết hợp hình dạng tròn xoay và các bề mặt không đối xứng, có thể cần phối hợp tiện và phay. Chẳng hạn, một trục có rãnh then hoặc mặt phẳng để bắt vít có thể được tiện phần đường kính trước, sau đó chuyển sang phay những đặc điểm còn lại.
Việc phối hợp công nghệ phải tính đến khả năng duy trì chuẩn gia công giữa các nguyên công. Một chi tiết được tiện đúng đường kính nhưng rãnh then phay lệch so với trục chuẩn vẫn có thể không đáp ứng yêu cầu lắp ráp.
Đối với đơn hàng số lượng ít, thời gian lập trình, chuẩn bị dao và gá đặt có thể chiếm tỷ trọng đáng kể trong tổng thời gian sản xuất. Với đơn hàng lặp lại, chương trình đã được kiểm chứng và phương án gá phù hợp có thể giúp giảm thời gian chuẩn bị cho những lần gia công tiếp theo.
Cắt laser, chấn thép tấm và hàn lắp ráp
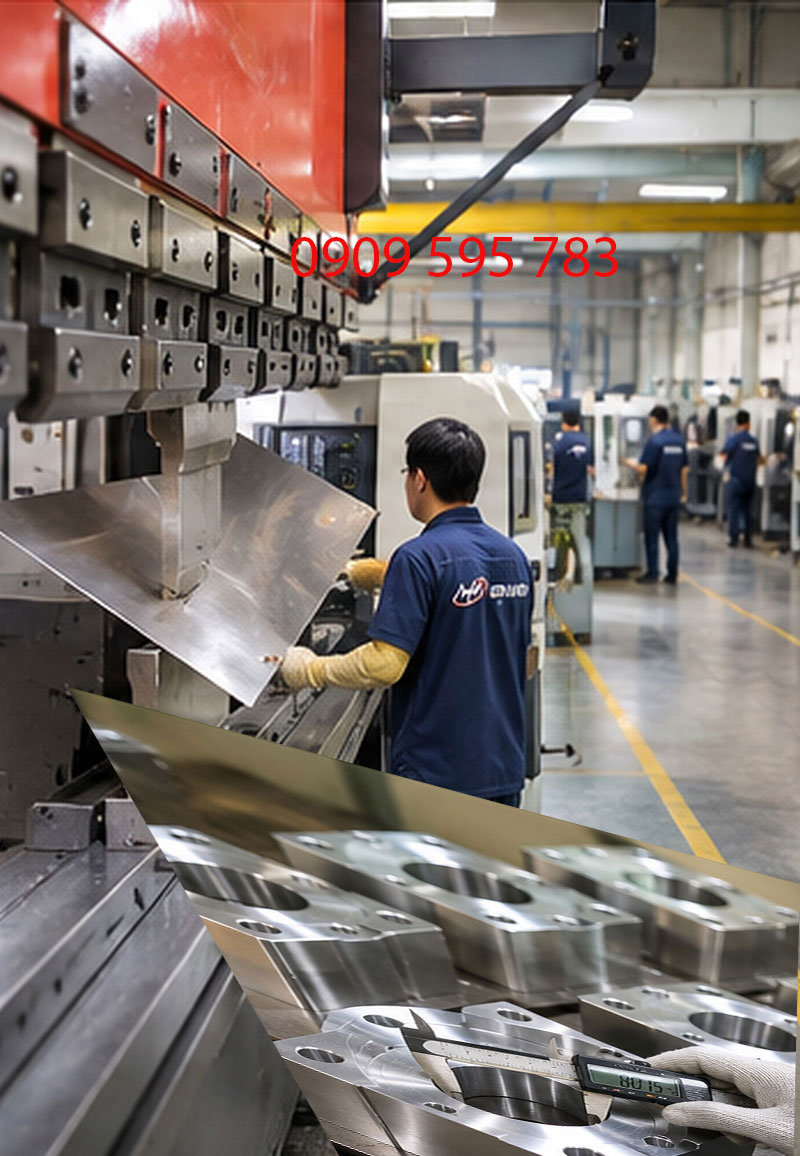
Những sản phẩm được thiết kế từ thép tấm thường cần đánh giá theo trình tự tạo phôi, tạo hình và liên kết các bộ phận. Cắt laser có thể được sử dụng để tạo biên dạng ngoài, lỗ và các chi tiết trải phẳng trước khi chấn. Sau đó, công đoạn chấn tạo góc uốn và hình dạng không gian theo bản vẽ.
Ví dụ, một vỏ che thiết bị gồm nhiều cạnh gấp có thể được triển khai thành bản vẽ phôi phẳng. Kích thước phôi không đơn giản bằng tổng chiều dài các cạnh thành phẩm vì vật liệu bị biến dạng trong vùng uốn. Khi tính toán cần xét đến chiều dày, bán kính uốn, góc uốn và đặc tính vật liệu.
Trong thiết kế và sản xuất thép tấm, hệ số K thường được sử dụng trong tính toán chiều dài khai triển. Giá trị này phụ thuộc vào vật liệu, bán kính uốn, phương pháp chấn và điều kiện công nghệ, không nên áp dụng một giá trị cố định cho mọi sản phẩm.
Nếu phôi được cắt theo kích thước chưa tính đúng lượng bù uốn, thành phẩm sau chấn có thể bị sai lệch chiều dài cạnh hoặc vị trí lỗ. Sai lệch này đặc biệt dễ gây vấn đề khi sản phẩm có nhiều cạnh gấp liên tiếp hoặc phải lắp ghép với các bộ phận đã được chế tạo sẵn.
Cắt laser cũng có những giới hạn cần xem xét. Chất lượng mép cắt phụ thuộc vào vật liệu, chiều dày, công suất thiết bị, khí hỗ trợ và thông số cắt. Đối với các lỗ có đường kính nhỏ so với chiều dày tấm, chất lượng và độ chính xác cần được đánh giá theo điều kiện máy thực tế. Những vị trí yêu cầu lắp ghép chính xác có thể cần gia công bổ sung sau khi cắt.
Khi sản phẩm gồm nhiều bộ phận liên kết, hàn được sử dụng để tạo thành kết cấu hoàn chỉnh. Tuy nhiên, nhiệt lượng đưa vào trong quá trình hàn có thể gây co ngót và biến dạng. Đối với khung máy, giá đỡ hoặc kết cấu có nhiều mối hàn, thứ tự hàn và phương pháp cố định chi tiết ảnh hưởng đáng kể đến hình dạng sau cùng.
Một khung thép được cắt đúng kích thước từng thanh vẫn có thể bị sai đường chéo hoặc mất độ vuông góc sau hàn. Vì vậy, bản vẽ lắp cần được xem xét cùng với yêu cầu về vị trí mối hàn, kích thước kết cấu và những bề mặt phải gia công tinh sau khi hàn.
Trong một số trường hợp, phương án phù hợp là cắt và hàn tạo kết cấu trước, sau đó phay những bề mặt lắp đặt quan trọng để bảo đảm tương quan hình học. Cách thực hiện này có thể giúp kiểm soát các vị trí chức năng tốt hơn so với việc gia công tinh toàn bộ chi tiết rời rồi mới hàn.
Kiểm soát độ chính xác từ bản vẽ đến thành phẩm
Độ chính xác của sản phẩm không chỉ phụ thuộc vào khả năng định vị của máy CNC. Kết quả cuối cùng còn chịu ảnh hưởng của chất lượng phôi, độ cứng vững khi gá đặt, tình trạng dụng cụ, biến dạng do lực cắt, nhiệt độ và cách lựa chọn chuẩn đo.
Một máy có khả năng điều khiển chuyển động với bước rất nhỏ không đồng nghĩa mọi chi tiết được sản xuất trên máy đều đạt dung sai tương ứng. Để xác nhận chất lượng, cần kiểm tra các đặc tính đã được chỉ định trên bản vẽ bằng phương pháp đo phù hợp.
Chuẩn gá đặt, trình tự gia công và sai lệch tích lũy
Chuẩn gá đặt là cơ sở xác định vị trí của phôi trong quá trình gia công. Nếu lựa chọn chuẩn không phù hợp, các kích thước được tạo ra ở những lần gá khác nhau có thể không duy trì được quan hệ hình học như thiết kế.
Giả sử một chi tiết có ba lỗ được bố trí liên tiếp. Nếu bản vẽ yêu cầu vị trí từng lỗ so với một chuẩn chung, phương án kiểm soát cần ưu tiên đo vị trí của các lỗ theo chuẩn đó. Việc chỉ kiểm tra khoảng cách giữa từng cặp lỗ liên tiếp có thể không phát hiện đầy đủ sai lệch vị trí so với hệ chuẩn thiết kế.
Trong một chuỗi kích thước, sai lệch của các công đoạn có thể ảnh hưởng đến kích thước chức năng cuối cùng. Ví dụ, nếu một kích thước được xác định bằng hiệu của hai kích thước độc lập, sai lệch bất lợi lớn nhất có thể được ước tính bằng tổng trị tuyệt đối dung sai của hai kích thước đó.
Với hai kích thước A và B, kích thước cần kiểm soát C = A − B. Nếu A có dung sai ±0,10 mm và B có dung sai ±0,05 mm, thì theo phương pháp cộng dồn trường hợp bất lợi nhất, dung sai của C có thể lên đến ±0,15 mm. Đây là phép minh họa nguyên lý cộng dồn dung sai, không phải kết quả đo của một sản phẩm cụ thể.
Khi thiết kế có nhiều kích thước nối tiếp, việc xác định kích thước nào ảnh hưởng trực tiếp đến chức năng lắp ghép sẽ giúp lựa chọn phương án gia công hợp lý hơn. Không nhất thiết phải yêu cầu dung sai cực chặt cho tất cả kích thước nếu chỉ một số vị trí quyết định khả năng hoạt động của cụm máy.
Trình tự gia công cũng có ảnh hưởng đến độ ổn định kích thước. Với một chi tiết cần bóc tách lượng vật liệu lớn, việc gia công thô trước rồi mới gia công tinh có thể giúp kiểm soát tốt hơn biến dạng do giải phóng ứng suất hoặc do lực cắt, tùy đặc điểm phôi và vật liệu.
Đối với chi tiết mỏng, thành mỏng hoặc có tỷ lệ chiều dài lớn so với tiết diện, lực kẹp quá mạnh có thể làm biến dạng phôi. Khi tháo khỏi đồ gá, chi tiết có thể đàn hồi về hình dạng khác với trạng thái đang được kẹp trên máy. Vì vậy, phương án gá phải xét đến khả năng biến dạng trong và sau gia công.
Kiểm tra kích thước, bề mặt và khả năng lắp ghép
Phương pháp kiểm tra cần phù hợp với đặc tính được yêu cầu. Thước cặp có thể đáp ứng việc kiểm tra nhiều kích thước thông dụng, nhưng không phải lựa chọn phù hợp cho mọi dung sai nhỏ hoặc mọi đặc tính hình học. Panme thường được sử dụng để đo chính xác đường kính ngoài hoặc chiều dày trong phạm vi thích hợp. Đồng hồ so có thể hỗ trợ kiểm tra độ đảo và sự thay đổi vị trí tương đối, còn máy đo tọa độ có thể được sử dụng khi cần đánh giá các đặc tính hình học phức tạp.
Độ phân giải của dụng cụ đo không đồng nghĩa với độ chính xác đo. Chẳng hạn, một thiết bị hiển thị đến 0,01 mm không có nghĩa mọi phép đo bằng thiết bị đó đều có sai số không vượt quá 0,01 mm. Kết quả còn phụ thuộc vào độ không đảm bảo đo, tình trạng hiệu chuẩn, phương pháp đo, nhiệt độ và thao tác của người thực hiện.
Đối với những chi tiết yêu cầu dung sai nhỏ, cần lựa chọn thiết bị và quy trình kiểm tra có khả năng phân biệt được sản phẩm đạt hay không đạt yêu cầu. Các nguyên tắc quản lý thiết bị đo và truy xuất chuẩn đo lường có thể tham khảo theo ISO 10012 hoặc những quy định kỹ thuật phù hợp với hệ thống chất lượng của bên đặt hàng. Việc tham khảo tiêu chuẩn không đồng nghĩa cơ sở gia công đã được chứng nhận theo tiêu chuẩn đó.
Chất lượng bề mặt cũng cần được xem xét theo chức năng sử dụng. Một bề mặt dùng để lắp vòng bi hoặc làm việc với phớt có thể cần yêu cầu nhám khác với bề mặt ngoài chỉ có chức năng bao che. Khi bản vẽ quy định Ra, thông số này thể hiện một đặc tính nhám bề mặt và cần được đánh giá bằng phương pháp đo phù hợp.
Ví dụ, yêu cầu Ra 1,6 µm không thể được xác nhận chính xác chỉ bằng quan sát mắt thường. Bề mặt trông sáng hoặc bóng không nhất thiết đạt giá trị nhám đã chỉ định. Khi yêu cầu này ảnh hưởng trực tiếp đến chức năng chi tiết, cần có phương pháp kiểm tra và tiêu chí nghiệm thu được thống nhất.
Với các cụm chi tiết lắp ghép, kiểm tra từng chi tiết riêng lẻ đôi khi chưa đủ. Cần xem xét quan hệ giữa những bề mặt tiếp xúc, vị trí lỗ, khoảng hở lắp ráp và khả năng chuyển động của cơ cấu.
Một cụm trượt có thể gồm ray dẫn hướng, tấm gá và các chi tiết liên kết. Dù từng chi tiết có kích thước nằm trong giới hạn cho phép, sai lệch tương quan giữa các bề mặt lắp đặt vẫn có thể gây kẹt, tăng ma sát hoặc làm giảm độ ổn định chuyển động.
Vì vậy, đối với đơn hàng có yêu cầu lắp ghép, khách hàng nên cung cấp bản vẽ lắp hoặc thông tin về những bộ phận liên quan, thay vì chỉ gửi bản vẽ chi tiết riêng lẻ. Điều này giúp xác định đúng những kích thước chức năng cần ưu tiên kiểm soát.
Chi phí gia công theo bản vẽ và số lượng đặt hàng
Báo giá gia công cơ khí không thể xác định chính xác chỉ từ khối lượng vật liệu hoặc kích thước tổng thể của sản phẩm. Hai chi tiết có cùng vật liệu, khối lượng và kích thước bao ngoài vẫn có thể có chi phí khác nhau đáng kể nếu một chi tiết chỉ cần cắt, khoan thông thường, trong khi chi tiết còn lại phải phay nhiều mặt, tạo hốc sâu hoặc kiểm soát dung sai lắp ghép chặt.
Một phương án báo giá có cơ sở cần xem xét vật liệu đầu vào, lượng vật liệu loại bỏ, thời gian gia công, công đoạn phụ, số lần gá đặt, yêu cầu kiểm tra và số lượng đặt hàng. Những yếu tố này nên được đánh giá theo bản vẽ cụ thể để tránh báo giá thiếu công đoạn hoặc phát sinh chi phí sau khi bắt đầu sản xuất.
Ảnh hưởng của dung sai, vật liệu và độ phức tạp
Dung sai càng chặt không phải lúc nào cũng làm tăng chi phí theo một tỷ lệ cố định. Mức độ ảnh hưởng phụ thuộc vào hình dạng chi tiết, thiết bị sử dụng và khả năng duy trì độ ổn định của quá trình gia công.
Một kích thước có dung sai ±0,10 mm trên chi tiết có kết cấu cứng vững có thể được kiểm soát tương đối thuận lợi trong điều kiện phù hợp. Tuy nhiên, nếu cùng yêu cầu đó áp dụng cho một thành mỏng dễ biến dạng hoặc một kích thước nằm sâu bên trong chi tiết khó tiếp cận, phương án gia công và kiểm tra có thể phức tạp hơn.
Khi dung sai giảm xuống mức nhỏ hơn, có thể cần bổ sung lượt gia công tinh, thay đổi dụng cụ, kiểm soát nhiệt độ hoặc sử dụng thiết bị đo có khả năng đáp ứng. Những công đoạn này làm tăng thời gian sản xuất và có thể ảnh hưởng đến tỷ lệ sản phẩm đạt yêu cầu.
Vật liệu cũng tạo ra khác biệt về chi phí. Một số loại thép hợp kim có độ cứng cao hơn có thể làm tăng mức độ hao mòn dụng cụ và yêu cầu chế độ cắt phù hợp. Inox có đặc điểm biến cứng khi gia công ở một số mác và điều kiện cắt, vì vậy việc lựa chọn dao, tốc độ cắt và phương pháp làm mát cần được xem xét kỹ.
Đối với nhôm, khả năng gia công cắt gọt có thể thuận lợi ở nhiều mác thông dụng, nhưng chi tiết mỏng hoặc có yêu cầu bề mặt cao vẫn có thể gặp vấn đề về biến dạng, bavia hoặc vết kẹp.
Hình dạng sản phẩm là một yếu tố khác cần được phân tích. Một chi tiết có nhiều lỗ ren, rãnh nhỏ, hốc sâu hoặc bề mặt cần gia công từ nhiều hướng có thể đòi hỏi thêm dụng cụ và nhiều lần thiết lập máy. Nếu chi tiết phải chuyển giữa các công nghệ phay, tiện, cắt laser và hàn, chi phí còn phụ thuộc vào khả năng tổ chức các công đoạn và yêu cầu kiểm soát chất lượng giữa chúng.
Đối với sản phẩm thép tấm, chiều dài đường cắt laser không phải yếu tố duy nhất quyết định giá. Số lượng lỗ nhỏ, độ phức tạp biên dạng, chiều dày vật liệu, số đường chấn và yêu cầu xử lý sau cắt đều có thể ảnh hưởng đến thời gian sản xuất.
Vì vậy, việc đơn giản hóa một số đặc điểm thiết kế không ảnh hưởng đến chức năng có thể tạo ra lợi ích kinh tế rõ rệt hơn so với chỉ tìm đơn giá gia công thấp.
Chi phí chuẩn bị máy và gia công đơn chiếc hoặc hàng loạt
Chi phí gia công có thể được phân tích thành phần chuẩn bị sản xuất và phần chi phí biến đổi theo số lượng sản phẩm.
Ở mức mô hình đơn giản:
Tổng chi phí = Chi phí chuẩn bị + Số lượng × Chi phí gia công mỗi chi tiết
Đây là mô hình dùng để phân tích, chưa bao gồm đầy đủ mọi yếu tố như hao hụt vật liệu, kiểm tra đặc biệt, xử lý bề mặt, vận chuyển hoặc chi phí phát sinh theo điều kiện đơn hàng.
Giả sử một đơn hàng cần 1.200.000 đồng để chuẩn bị chương trình, dụng cụ và gá đặt, còn chi phí gia công biến đổi là 180.000 đồng cho mỗi chi tiết. Nếu sản xuất 2 chi tiết, tổng chi phí theo mô hình là 1.560.000 đồng, tương đương 780.000 đồng mỗi chi tiết. Nếu sản xuất 20 chi tiết, tổng chi phí là 4.800.000 đồng, tương đương 240.000 đồng mỗi chi tiết.
Các con số trên chỉ nhằm minh họa cách phân bổ chi phí, không phải bảng giá dịch vụ của Huy Phát.
Sự khác biệt xuất hiện vì chi phí chuẩn bị được phân bổ trên số lượng sản phẩm lớn hơn. Tuy nhiên, khi sản lượng tăng, đơn giá không nhất thiết tiếp tục giảm theo cùng tỷ lệ. Chi phí dụng cụ, hao mòn máy, nhân công, vật liệu và yêu cầu kiểm tra vẫn tồn tại trong từng chu kỳ sản xuất.
Với đơn hàng đơn chiếc, mục tiêu thường là chế tạo đúng yêu cầu với phương án gá đặt và lập trình hợp lý, tránh phát sinh những công đoạn không cần thiết. Trong khi đó, đơn hàng sản xuất lặp lại có thể xem xét đầu tư đồ gá chuyên dụng, tối ưu đường chạy dao hoặc sắp xếp nhiều chi tiết trong một lần gia công để giảm thời gian chu kỳ.
Đối với các chi tiết có khả năng đặt lại trong tương lai, việc lưu trữ bản vẽ đã được duyệt, phiên bản chương trình và thông tin kiểm tra của lô trước có thể hỗ trợ quá trình tái sản xuất. Tuy nhiên, khi khách hàng thay đổi phiên bản bản vẽ, cần xác định rõ những kích thước hoặc yêu cầu đã được sửa đổi để tránh sử dụng nhầm dữ liệu cũ.
Khi yêu cầu báo giá, khách hàng nên cung cấp số lượng dự kiến cho từng đợt và tổng nhu cầu nếu đã có kế hoạch sản xuất. Thông tin này giúp cơ sở gia công đánh giá phương án phù hợp hơn so với việc chỉ báo giá một chi tiết mà không biết sản lượng thực tế.
Nhận gia công cơ khí theo bản vẽ tại Huy Phát
Đối với khách hàng cần chế tạo chi tiết phục vụ sửa chữa máy móc, lắp đặt thiết bị, sản xuất kết cấu kim loại hoặc triển khai sản phẩm theo thiết kế riêng, việc trao đổi trực tiếp về bản vẽ giúp xác định phạm vi gia công và điều kiện nghiệm thu trước khi đặt hàng.
Công ty TNHH Thép XNK Huy Phát tiếp nhận yêu cầu gia công cơ khí theo bản vẽ với các hạng mục phay CNC, tiện CNC, cắt laser kim loại, chấn thép tấm và hàn cơ khí. Tùy kết cấu sản phẩm, khách hàng có thể yêu cầu gia công từng chi tiết hoặc trao đổi phương án kết hợp nhiều công đoạn để tạo thành sản phẩm hoàn chỉnh.
Những yêu cầu về vật liệu đặc biệt, dung sai chặt, xử lý nhiệt, xử lý bề mặt hoặc kiểm tra bằng thiết bị chuyên dụng cần được xác nhận khả năng thực hiện trước khi chốt đơn hàng. Việc trao đổi rõ các điều kiện này giúp hai bên thống nhất phạm vi công việc và tránh hiểu nhầm về tiêu chuẩn nghiệm thu.
Tiếp nhận bản vẽ, xác nhận yêu cầu và báo giá
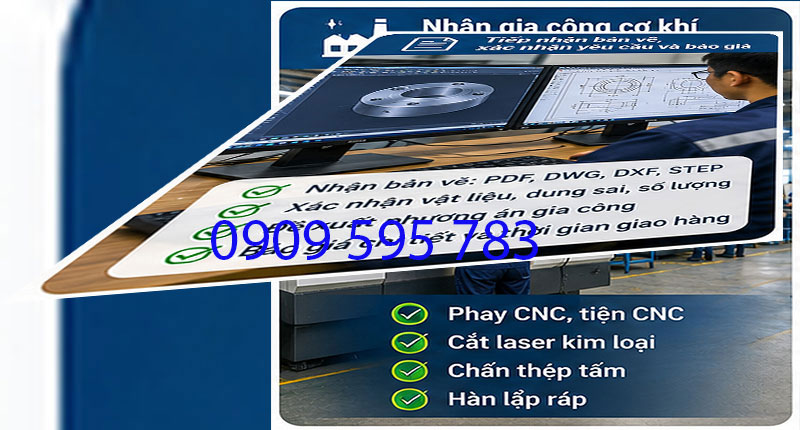
Bản vẽ kỹ thuật có thể được cung cấp dưới dạng PDF, DWG, DXF hoặc các định dạng mô hình 3D như STEP, tùy phần mềm thiết kế và phương án gia công. Đối với bản vẽ 2D, cần thể hiện đầy đủ hình chiếu, kích thước, vật liệu, dung sai và những yêu cầu đặc biệt. Nếu có mô hình 3D, dữ liệu này có thể hỗ trợ việc xem xét hình dạng và lập phương án gia công, nhưng không nên mặc nhiên thay thế các chỉ dẫn kỹ thuật trên bản vẽ đã được phê duyệt.
Khi tiếp nhận yêu cầu, những thông tin cần làm rõ gồm phiên bản bản vẽ, số lượng sản phẩm, mác vật liệu, yêu cầu bề mặt, thời gian cần hàng và điều kiện giao nhận. Nếu sản phẩm là một bộ phận của cụm máy, khách hàng nên cung cấp thêm thông tin về vị trí lắp ghép hoặc các kích thước có ảnh hưởng trực tiếp đến hoạt động của thiết bị.
Ví dụ, với một đơn hàng gia công trục theo bản vẽ, ngoài chiều dài và các đường kính, cần xác định vị trí lắp vòng bi, rãnh then, yêu cầu ren và những bề mặt có dung sai đặc biệt. Nếu trục làm việc ở tốc độ cao, yêu cầu về độ đảo hoặc cân bằng có thể cần được xem xét tùy thiết kế.
Với một đơn hàng gia công tủ hoặc vỏ thiết bị bằng thép tấm, thông tin quan trọng có thể là chiều dày tấm, vị trí lỗ bắt vít, hướng chấn, yêu cầu hàn, phương án hoàn thiện bề mặt và kích thước lắp ráp sau cùng.
Trường hợp bản vẽ chưa hoàn chỉnh, khách hàng có thể trao đổi về những thông tin còn thiếu trước khi xác nhận phương án sản xuất. Các thay đổi liên quan đến kích thước chức năng, vật liệu hoặc kết cấu nên được thống nhất bằng phiên bản bản vẽ hoặc tài liệu kỹ thuật được xác nhận, tránh chỉ trao đổi miệng.
Báo giá cần xác định rõ phạm vi công việc, số lượng, vật liệu do bên nào cung cấp, công đoạn gia công, yêu cầu hoàn thiện, thời gian dự kiến và điều kiện giao hàng. Những hạng mục chưa bao gồm trong báo giá cũng nên được làm rõ, đặc biệt khi sản phẩm cần xử lý nhiệt, mạ, sơn hoặc kiểm tra chuyên biệt.
Thông tin liên hệ và đặt gia công
Khách hàng tại TP.HCM và các tỉnh phía Nam có nhu cầu gia công chi tiết máy, phay tiện CNC, cắt laser, chấn thép tấm hoặc hàn theo bản vẽ có thể gửi tài liệu kỹ thuật để trao đổi phương án thực hiện và nhận báo giá theo yêu cầu cụ thể.
Đơn vị tiếp nhận: Công ty TNHH Thép XNK Huy Phát.
Điện thoại: 0909.595.783.
Email: theptam.net@gmail.com.
Địa chỉ: 113/19/2 Tân Chánh Hiệp 03 – Tân Chánh Hiệp – Quận 12 – Thành phố Hồ Chí Minh – Việt Nam.
Khi liên hệ, khách hàng nên gửi kèm bản vẽ, số lượng cần gia công, vật liệu dự kiến và thời gian mong muốn nhận hàng. Đối với sản phẩm có yêu cầu lắp ghép, dung sai đặc biệt hoặc kết hợp nhiều công đoạn, việc cung cấp thêm bản vẽ lắp và tiêu chí nghiệm thu sẽ giúp quá trình đánh giá kỹ thuật và báo giá có cơ sở rõ ràng hơn.


