
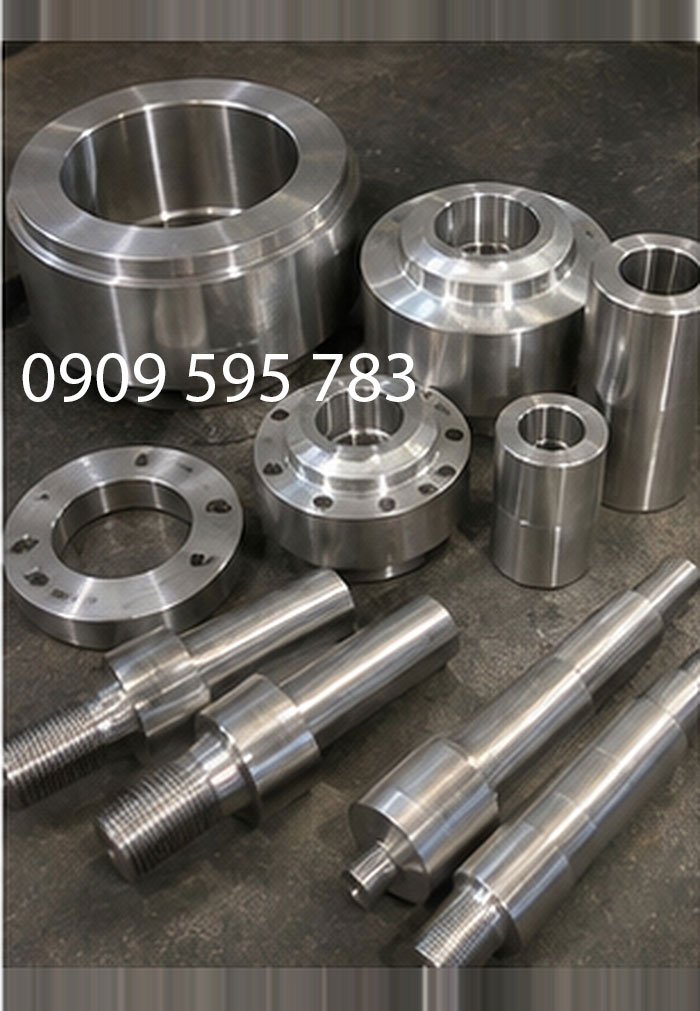
Gia công tiện thép
Gia công tiện thép là dịch vụ chế tạo các chi tiết từ phôi thép bằng phương pháp cắt gọt trên máy tiện, đáp ứng yêu cầu về đường kính, chiều dài, hình dạng và đặc tính kỹ thuật của sản phẩm. Dịch vụ này phù hợp với doanh nghiệp chế tạo máy, nhà máy sản xuất, đơn vị bảo trì thiết bị và khách hàng cần đặt hàng những linh kiện thép có quy cách riêng.
Trong sản xuất, một chi tiết trục bằng thép C45 có thể cần phương án gia công hoàn toàn khác với một bạc thép 40Cr hoặc mặt bích được cắt từ thép tấm SS400. Sự khác biệt không chỉ nằm ở độ cứng của vật liệu mà còn liên quan đến dạng phôi ban đầu, lượng kim loại cần bóc bỏ, khả năng tạo phoi và những công đoạn xử lý sau khi tiện. Đây cũng là những yếu tố ảnh hưởng trực tiếp đến giá thành sản phẩm.
Công ty TNHH Thép XNK Huy Phát tiếp nhận nhu cầu gia công tiện thép theo quy cách và bản vẽ kỹ thuật, phục vụ khách hàng tại Thành phố Hồ Chí Minh và các tỉnh phía Nam. Phương án sản xuất được xem xét theo từng mác thép, kết cấu chi tiết, số lượng đặt hàng và yêu cầu hoàn thiện nhằm xác định phạm vi gia công phù hợp trước khi báo giá.
Đặc điểm gia công tiện thép trong sản xuất cơ khí
Thép là nhóm vật liệu có phạm vi ứng dụng rộng trong ngành cơ khí nhờ khả năng đáp ứng nhiều yêu cầu khác nhau về độ bền, độ cứng, khả năng chịu tải và chi phí nguyên liệu. Tuy nhiên, thép không phải một loại vật liệu có đặc tính cắt gọt đồng nhất. Hàm lượng carbon, thành phần hợp kim, tổ chức tế vi và trạng thái nhiệt luyện đều có thể làm thay đổi đáng kể quá trình tiện.
Khi tiện thép, phần vật liệu bị loại bỏ hình thành phoi dưới tác động của lưỡi cắt. Năng lượng trong quá trình cắt được chuyển hóa một phần thành nhiệt, tập trung tại vùng biến dạng vật liệu, mặt tiếp xúc giữa phoi và dao, cũng như bề mặt đang được gia công. Mức độ sinh nhiệt và hình dạng phoi phụ thuộc vào đặc tính của thép, hình học lưỡi cắt và chế độ gia công.
Thép có độ cứng thấp chưa chắc luôn dễ tiện hơn thép có độ cứng cao. Một số loại thép carbon thấp có tính dẻo lớn, dễ tạo phoi dài và xuất hiện hiện tượng vật liệu bám vào lưỡi cắt. Trong khi đó, thép carbon trung bình ở trạng thái cung cấp thích hợp có thể tạo phoi thuận lợi hơn. Với thép đã tôi cứng, khả năng chống biến dạng tăng lên nhưng đồng thời đặt ra yêu cầu cao hơn đối với dụng cụ cắt.
Một đặc điểm khác của gia công tiện thép là sự khác biệt giữa lớp bề mặt phôi và phần kim loại bên trong. Thép cán nóng có thể tồn tại lớp oxit, sai lệch hình dạng hoặc khuyết tật bề mặt. Phôi cắt bằng phương pháp nhiệt có thể xuất hiện vùng ảnh hưởng nhiệt tại mép cắt. Nếu không xem xét những đặc điểm này khi lựa chọn lượng dư và dụng cụ gia công, công đoạn tiện ban đầu có thể làm giảm tuổi thọ dao hoặc không loại bỏ hoàn toàn phần bề mặt không mong muốn.
Vì vậy, hiệu quả của dịch vụ tiện thép cần được đánh giá trên cơ sở khả năng chuyển đổi phôi ban đầu thành chi tiết sử dụng được, đồng thời kiểm soát lượng thép tiêu hao, thời gian chạy máy, số lượng nguyên công và những yêu cầu hoàn thiện liên quan.
Khả năng gia công theo từng nhóm thép
Việc phân loại thép trước khi gia công giúp xác định phương án cắt gọt, lựa chọn phôi, dự kiến thời gian sử dụng máy và đánh giá khả năng đáp ứng yêu cầu thành phẩm. Trong các đơn hàng cơ khí công nghiệp, tên gọi chung như thép thường, thép cứng hoặc thép chịu lực chưa cung cấp đủ căn cứ để lựa chọn điều kiện gia công.
Khách hàng cần xác định mác thép, tiêu chuẩn vật liệu và trạng thái cung cấp. Đây là cơ sở để phân biệt những sản phẩm có hình thức bên ngoài tương tự nhau nhưng khác biệt về thành phần hóa học, cơ tính và khả năng xử lý nhiệt.
Tiện thép carbon thấp SS400, Q235
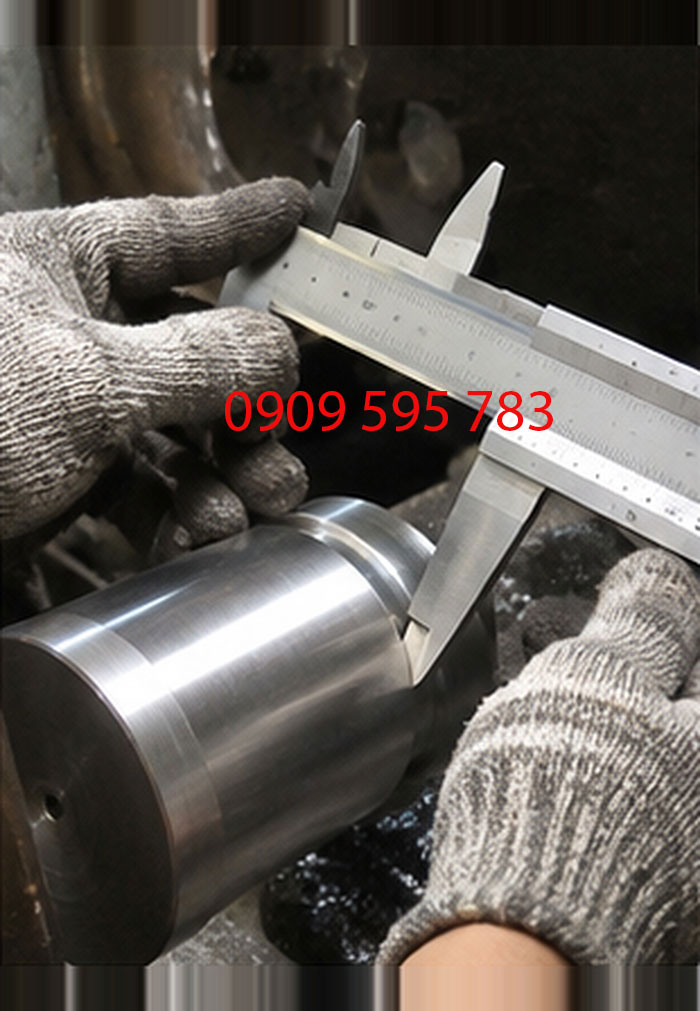
SS400 và Q235 là những mác thép kết cấu thông dụng, thường được sử dụng trong chế tạo các bộ phận liên kết, vòng thép, mặt bích theo thiết kế, tấm đế tròn và những chi tiết cơ khí không yêu cầu cơ tính đặc biệt như thép chế tạo máy chuyên dụng.
Thép SS400 thuộc tiêu chuẩn JIS G 3101 của Nhật Bản, có giới hạn bền kéo được quy định trong khoảng 400–510 MPa đối với các quy cách áp dụng. Q235 thuộc hệ tiêu chuẩn GB/T 700 của Trung Quốc, trong đó ký hiệu 235 liên quan đến giới hạn chảy danh nghĩa đối với nhóm chiều dày quy định. Hai mác thép này có thể được sử dụng trong những ứng dụng tương tự nhưng không mặc nhiên thay thế cho nhau khi bản vẽ yêu cầu tiêu chuẩn vật liệu cụ thể.
Khi gia công tiện thép carbon thấp, đặc tính dẻo của vật liệu có thể dẫn đến hiện tượng phoi kéo dài, bám dao hoặc tạo ba via tại mép sản phẩm. Đối với phôi thép cán nóng, lớp oxit bên ngoài cũng cần được tính đến trong công đoạn bóc lớp vật liệu ban đầu.
Các chi tiết sử dụng nhóm thép này thường có lợi thế về khả năng cung ứng nguyên liệu và chi phí phôi. Tuy nhiên, nếu sản phẩm làm việc trong điều kiện ma sát liên tục, chịu tải trọng động lớn hoặc yêu cầu độ cứng bề mặt cao, cần đánh giá lại tính phù hợp của vật liệu trước khi quyết định sản xuất.
Tiện thép carbon trung bình C45, S45C
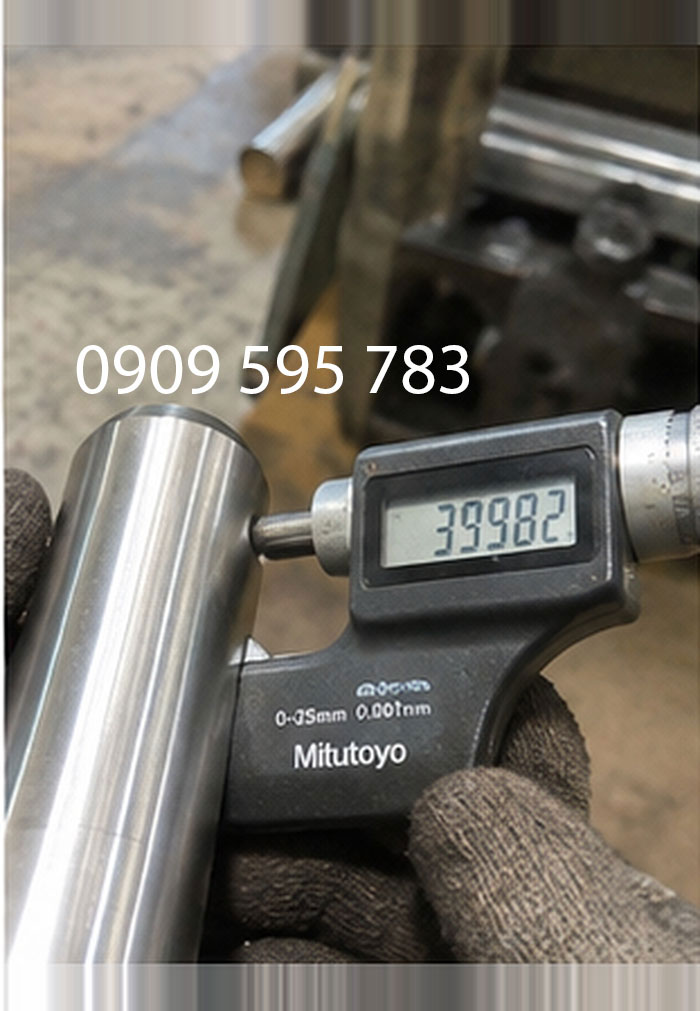
C45 và S45C là nhóm thép carbon trung bình được sử dụng rộng rãi trong chế tạo các bộ phận cơ khí có yêu cầu về độ bền và khả năng chịu tải. Những sản phẩm thường gặp bao gồm trục máy, chốt liên kết, con lăn thép, bạc thép, đầu trục và phôi bánh răng.
Thép S45C thuộc tiêu chuẩn JIS G 4051, có hàm lượng carbon danh nghĩa khoảng 0,45%. Mác C45 thuộc hệ tiêu chuẩn châu Âu có đặc tính tương đối gần với S45C. Tuy nhiên, việc thay thế giữa hai mác thép cần căn cứ vào yêu cầu kỹ thuật, thành phần hóa học và chứng nhận vật liệu của từng đơn hàng.
So với thép carbon thấp, nhóm thép này có khả năng đáp ứng nhiều ứng dụng chế tạo máy cần độ bền cơ học cao hơn. Ở trạng thái vật liệu thích hợp, thép C45 và S45C có thể được gia công thành các chi tiết có nhiều đoạn đường kính hoặc kết cấu chịu tải mà không cần sử dụng những mác thép hợp kim có chi phí cao hơn.
Một vấn đề cần xác định khi đặt tiện thép C45 là sản phẩm có tiếp tục nhiệt luyện sau gia công hay không. Đối với chi tiết cần tôi cảm ứng tại bề mặt làm việc, quá trình sản xuất có thể phải phân chia thành tiện tạo hình, nhiệt luyện và hoàn thiện những vị trí quan trọng.
Nếu khách hàng chỉ cung cấp yêu cầu mác thép C45 mà không quy định độ cứng hoặc trạng thái nhiệt luyện, đơn vị gia công chưa có đủ căn cứ để xác định cơ tính cuối cùng của sản phẩm. Vì vậy, bản vẽ cần thể hiện rõ yêu cầu vật liệu trước và sau khi xử lý nhiệt nếu những đặc tính này ảnh hưởng đến chức năng sử dụng.
Tiện thép hợp kim 40Cr, SCM440
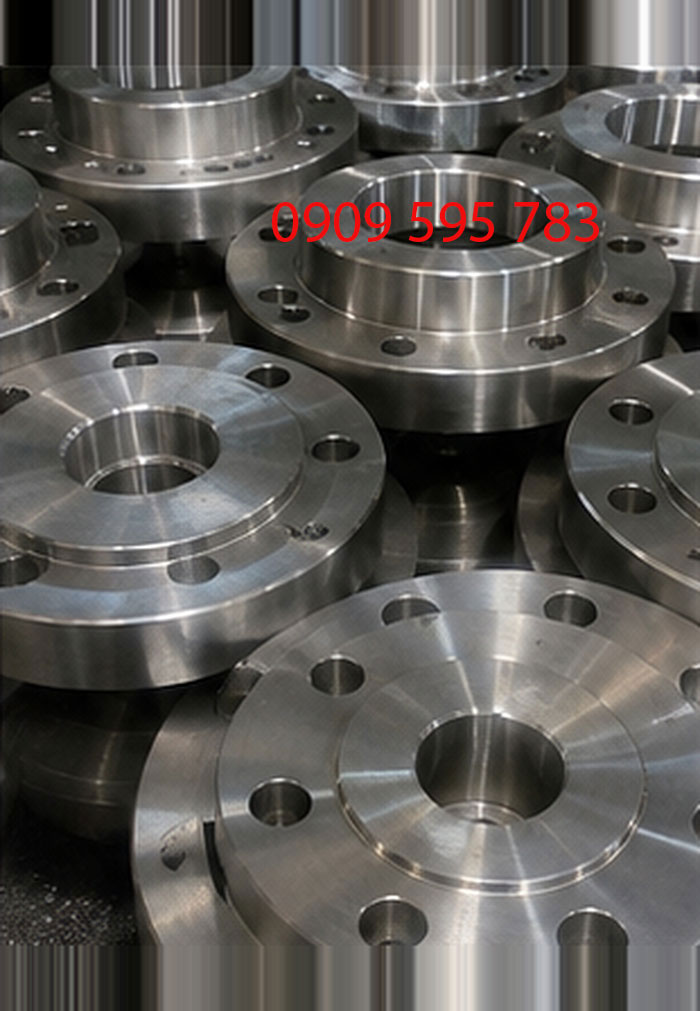
Thép 40Cr và SCM440 thường được xem xét cho những chi tiết cơ khí làm việc dưới tải trọng lớn, chịu mômen xoắn hoặc cần kết hợp giữa độ bền và độ dai sau nhiệt luyện.
Thép 40Cr là thép hợp kim crom thuộc hệ tiêu chuẩn GB/T 3077. SCM440 là thép hợp kim crom – molypden thuộc tiêu chuẩn JIS G 4053, có hàm lượng carbon khoảng 0,38–0,43%. Thành phần hợp kim giúp nhóm vật liệu này có khả năng đáp ứng những yêu cầu nhiệt luyện khác với thép carbon thông thường.
Trong gia công tiện thép hợp kim, trạng thái vật liệu có ảnh hưởng trực tiếp đến phương án sản xuất. Phôi ở trạng thái ủ có thể có khả năng cắt gọt khác đáng kể so với phôi đã tôi ram. Vì vậy, hai đơn hàng cùng sử dụng SCM440 và có hình dạng giống nhau vẫn có thể phát sinh thời gian gia công và mức tiêu hao dụng cụ khác nhau.
Đối với trục truyền động, chốt chịu tải, phôi bánh răng hoặc các bộ phận truyền lực, cần xem xét liệu sản phẩm yêu cầu gia công từ phôi đã xử lý nhiệt hay thực hiện nhiệt luyện sau khi tiện tạo hình. Phương án này ảnh hưởng đến lượng dư, số lần chuyển công đoạn và chi phí hoàn thiện.
Khách hàng không nên yêu cầu thay thế thép C45 bằng 40Cr hoặc SCM440 chỉ vì cho rằng thép hợp kim luôn có độ bền cao hơn. Mỗi phương án thay đổi vật liệu cần được đánh giá theo thiết kế, trạng thái nhiệt luyện, tải trọng và điều kiện vận hành của chi tiết.
Tiện thép đã qua nhiệt luyện
Gia công thép đã nhiệt luyện là trường hợp vật liệu được xử lý để thay đổi độ cứng và cơ tính trước khi thực hiện một phần hoặc toàn bộ nguyên công tiện. Nhóm sản phẩm này có thể bao gồm trục đã tôi ram, bạc thép chịu mài mòn, chi tiết thép dụng cụ và những bộ phận đã được hóa bền bề mặt.
Khi độ cứng tăng, lực tác động lên lưỡi cắt, nhiệt độ gia công và nguy cơ hư hỏng dụng cụ có thể thay đổi. Dụng cụ phù hợp với thép ở trạng thái ủ chưa chắc đáp ứng được yêu cầu khi gia công cùng mác thép đã tôi cứng.
Theo tài liệu kỹ thuật Turning Handbook của Sandvik Coromant, tiện cứng thường được đề cập đối với thép có độ cứng từ khoảng 55 HRC trở lên. Dụng cụ CBN – nitrua bo lập phương – là một trong những lựa chọn chuyên dụng cho nguyên công hoàn thiện thép đã tôi cứng trong điều kiện gia công phù hợp.
Tuy nhiên, tiện cứng không phải phương án có thể thực hiện trên mọi máy tiện hoặc thay thế hoàn toàn nguyên công mài. Khả năng thực hiện còn phụ thuộc vào độ cứng vững của hệ thống, dụng cụ cắt, hình dạng chi tiết và yêu cầu kỹ thuật cuối cùng.
Khi gửi yêu cầu gia công thép đã nhiệt luyện đến Huy Phát, khách hàng nên cung cấp thông tin độ cứng hiện tại, phương pháp nhiệt luyện đã thực hiện, chiều sâu lớp tôi nếu có và những bề mặt cần gia công. Khả năng tiếp nhận sẽ được xác định theo từng trường hợp cụ thể.
Lựa chọn dạng phôi thép phù hợp với sản phẩm
Dạng phôi ban đầu ảnh hưởng trực tiếp đến hiệu suất sử dụng thép và phương án tổ chức sản xuất. Một sản phẩm dạng vòng có thể được chế tạo từ thép tròn đặc, thép ống hoặc phôi cắt từ thép tấm. Mặc dù hình dạng thành phẩm giống nhau, lượng nguyên liệu tiêu hao và số lượng nguyên công của mỗi phương án có thể chênh lệch đáng kể.
Việc lựa chọn phôi cần được xem xét ngay từ giai đoạn báo giá thay vì mặc định sử dụng một loại thép cho mọi sản phẩm.
Phôi thép tròn đặc
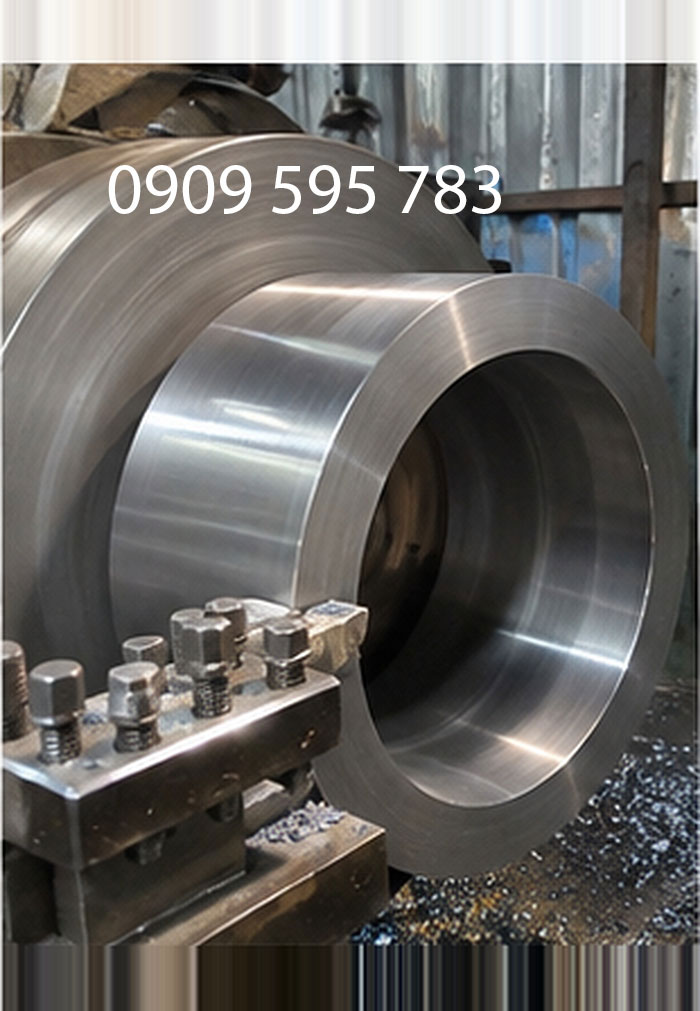
Thép tròn đặc là dạng nguyên liệu phù hợp với các chi tiết có kết cấu trục, chốt, đầu nối đặc, trục bậc và những sản phẩm cần duy trì phần lõi kim loại liên tục.
Phôi thép tròn có thể được cung cấp ở trạng thái cán nóng, kéo nguội, bóc vỏ hoặc đã qua những công đoạn chuẩn bị khác. Mỗi trạng thái cung cấp có sự khác biệt về chất lượng bề mặt, độ chính xác kích thước và lượng dư cần thiết khi tiện.
Đối với thép tròn cán nóng, đường kính danh nghĩa của phôi không nhất thiết phản ánh chính xác đường kính tại mọi vị trí. Khi lựa chọn nguyên liệu, cần xem xét sai lệch kích thước, độ ôvan và tình trạng bề mặt để bảo đảm có đủ vật liệu tạo thành đường kính hoàn thiện.
Ví dụ, một trục thành phẩm có đường kính lớn nhất 58 mm có thể được xem xét gia công từ phôi thép tròn đường kính 60 mm. Tuy nhiên, lượng dư hướng kính theo kích thước danh nghĩa chỉ là 1 mm mỗi phía. Phương án này chỉ phù hợp khi sai lệch quy cách và chất lượng bề mặt thực tế của phôi cho phép.
Nếu phôi bị cong, có bề mặt không đồng đều hoặc tồn tại khuyết tật sâu, cần lựa chọn đường kính nguyên liệu lớn hơn hoặc thay đổi phương án chuẩn bị phôi.
Phôi thép ống và thép rỗng
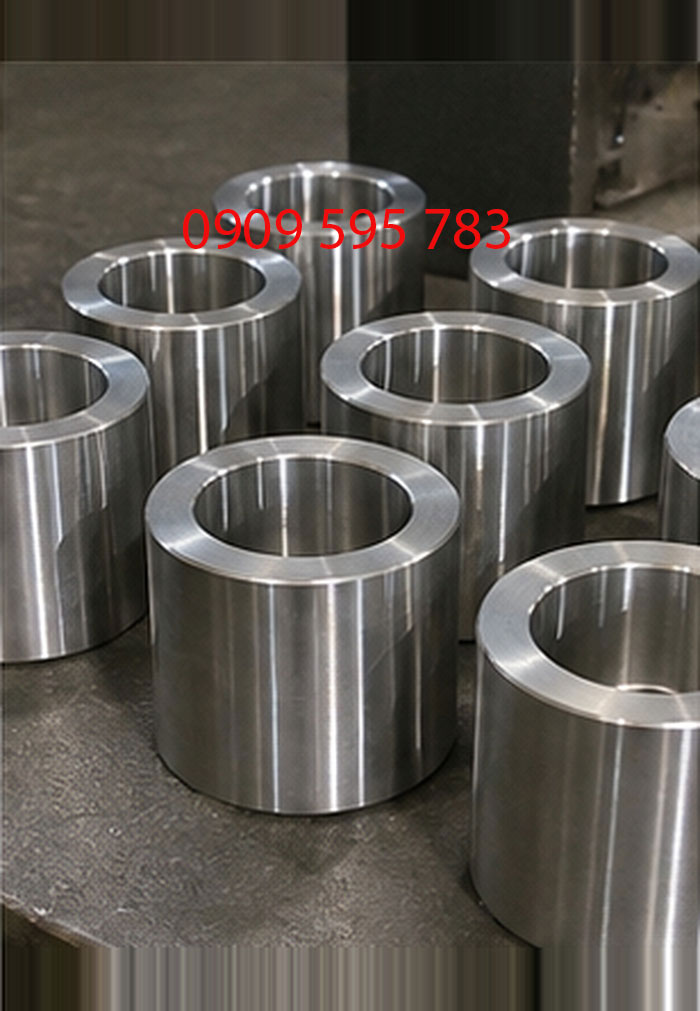
Phôi thép ống có lợi thế khi chế tạo những sản phẩm tồn tại lỗ xuyên tâm như bạc thép, ống lót, vòng chặn và các chi tiết dạng ống có chiều dày thành xác định.
Thay vì khoan và tiện bỏ toàn bộ phần lõi của thép tròn đặc, việc sử dụng phôi rỗng phù hợp có thể giảm lượng kim loại cần bóc bỏ, giảm thời gian gia công lỗ và hạn chế lượng phoi phát sinh.
Tuy nhiên, lựa chọn ống thép cần căn cứ vào cả đường kính ngoài, đường kính trong và sai lệch chiều dày thành ống. Phôi có đường kính trong quá lớn có thể không còn đủ lượng dư để gia công hoàn thiện lỗ. Ngược lại, nếu đường kính trong quá nhỏ, lợi thế tiết kiệm vật liệu so với thép đặc sẽ giảm xuống.
Đối với sản phẩm chịu tải hoặc có yêu cầu nghiêm ngặt về vật liệu, cần phân biệt ống thép hàn và ống thép đúc, đồng thời xem xét tiêu chuẩn sản xuất của nguyên liệu. Không nên lựa chọn ống thép chỉ dựa trên kích thước và trọng lượng nếu tính chất vật liệu hoặc kết cấu đường hàn ảnh hưởng đến chức năng làm việc.
Phôi thép cắt từ thép tấm
Đối với những sản phẩm có tỷ lệ đường kính lớn so với chiều dài, chẳng hạn vòng thép, đĩa thép, mặt bích và tấm đế tròn, phôi cắt từ thép tấm có thể mang lại hiệu quả sử dụng vật liệu tốt hơn so với thép tròn đặc.
Phôi có thể được tạo hình sơ bộ bằng công nghệ cắt laser hoặc phương pháp cắt phù hợp với chiều dày vật liệu, sau đó chuyển sang máy tiện để hoàn thiện đường kính ngoài, lỗ tâm, mặt đầu hoặc rãnh định hình.
Ưu điểm của phương án này là có thể bố trí nhiều phôi trên cùng một tấm thép. Đối với chi tiết dạng vòng, phần lỗ tâm cũng có thể được cắt sơ bộ nhằm giảm lượng vật liệu phải loại bỏ bằng dụng cụ tiện.
Khi sử dụng phôi cắt nhiệt, cần tính đến độ nghiêng mép cắt, lớp oxit, vùng ảnh hưởng nhiệt và sai lệch hình dạng tại vị trí bắt đầu hoặc kết thúc đường cắt. Lượng dư tiện phải đủ để loại bỏ những phần không phù hợp với yêu cầu thành phẩm.
Trường hợp mặt bích được sử dụng trong hệ thống đường ống chịu áp suất, việc sử dụng phôi thép tấm còn phải phù hợp với tiêu chuẩn thiết kế và yêu cầu về phương pháp chế tạo. Không phải mọi mặt bích đều có thể thay thế phôi rèn bằng phôi cắt từ thép tấm.
Phương án tiện thép theo kết cấu sản phẩm
Hình dạng sản phẩm quyết định cách bố trí phôi, hướng tiếp cận của dụng cụ cắt và khả năng sử dụng vật liệu. Đối với dịch vụ gia công tiện thép, việc phân tích kết cấu chi tiết giúp xác định những công đoạn cần thực hiện và nhận diện các yếu tố có thể làm tăng chi phí sản xuất.
Tiện trục thép dài và trục nhiều bậc
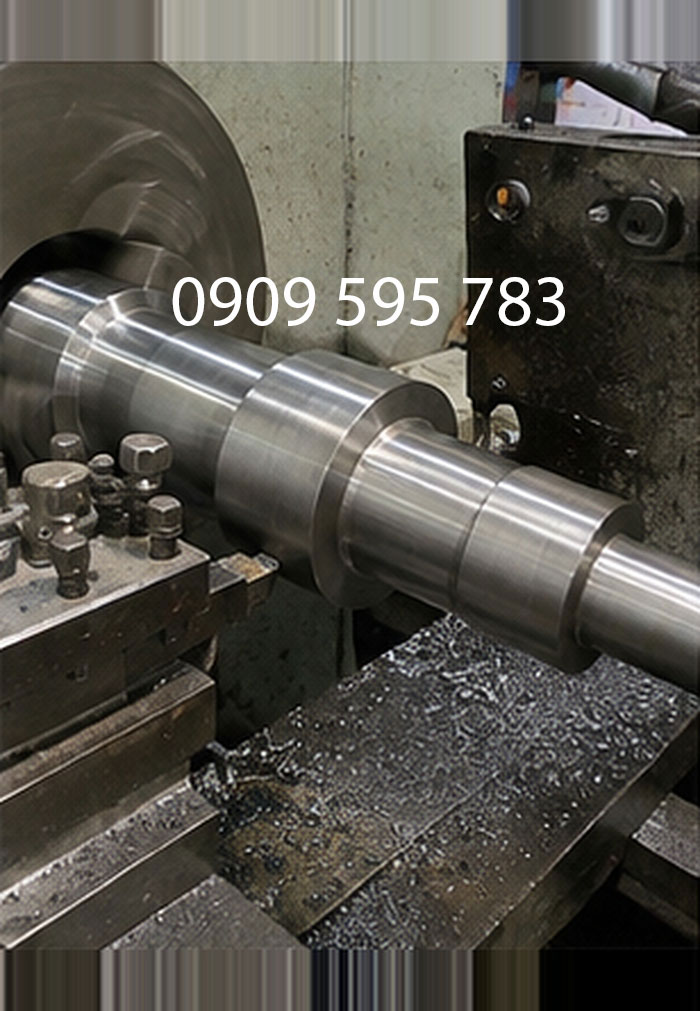
Trục thép nhiều bậc là sản phẩm có các đoạn đường kính khác nhau phục vụ việc bố trí ổ đỡ, bánh răng, puly, khớp nối hoặc những bộ phận truyền động khác.
Khi sản xuất từ thép tròn đặc, đường kính phôi thường được lựa chọn theo đoạn có đường kính lớn nhất. Điều này có nghĩa những đoạn trục nhỏ hơn cần bóc bỏ một lượng thép tương ứng với mức chênh lệch đường kính.
Chẳng hạn, một trục có đoạn lớn nhất đường kính 80 mm nhưng phần lớn chiều dài chỉ có đường kính 40 mm sẽ phát sinh lượng phoi đáng kể nếu được tiện hoàn toàn từ phôi tròn đường kính 80 mm. Đối với những đơn hàng có số lượng lớn, có thể xem xét phôi rèn tạo hình sơ bộ nếu chi phí và yêu cầu kỹ thuật cho phép.
Trục dài còn đặt ra vấn đề về khả năng chống đỡ trong quá trình gia công. Khi phần phôi nhô ra quá lớn so với đường kính, khả năng chống biến dạng dưới lực cắt giảm xuống.
Trong trường hợp phù hợp, đầu chống tâm hoặc cơ cấu đỡ phụ có thể được sử dụng để hỗ trợ phôi. Khả năng bố trí các thiết bị này phụ thuộc vào kết cấu máy, chiều dài trục và hình dạng những đoạn cần gia công.
Tiện bạc thép và chi tiết thành mỏng
Bạc thép thường được chế tạo để sử dụng tại vị trí dẫn hướng, lắp ghép, bảo vệ trục hoặc tạo bề mặt chịu tác động cơ học trong cụm máy.
Một trong những thông số cần xem xét khi gia công bạc thép là chiều dày thành sản phẩm, được xác định theo công thức:
t = (D − d) / 2
Trong đó:
t là chiều dày thành bạc, tính bằng mm.
D là đường kính ngoài, tính bằng mm.
d là đường kính trong, tính bằng mm.
Ví dụ, một bạc thép có đường kính ngoài 100 mm và đường kính trong 94 mm sẽ có chiều dày thành danh nghĩa:
t = (100 − 94) / 2 = 3 mm.
Mặc dù đường kính ngoài của sản phẩm tương đối lớn, chiều dày thành chỉ 3 mm khiến kết cấu có khả năng biến dạng dưới tác động của lực kẹp và lực cắt. Phương án gia công vì vậy cần khác với một bạc thép có cùng đường kính ngoài nhưng thành dày 15 mm.
Các giải pháp công nghệ có thể bao gồm phân bố lực kẹp trên diện tích lớn hơn, sử dụng chấu mềm phù hợp hoặc bố trí trình tự gia công để duy trì độ cứng vững của phôi trong những công đoạn quan trọng.
Đối với bạc có thành mỏng, chiều dài lớn hoặc kết cấu đặc biệt, cần đánh giá khả năng thực hiện trước khi lựa chọn phôi và xác nhận báo giá.
Tiện mặt bích và vòng thép
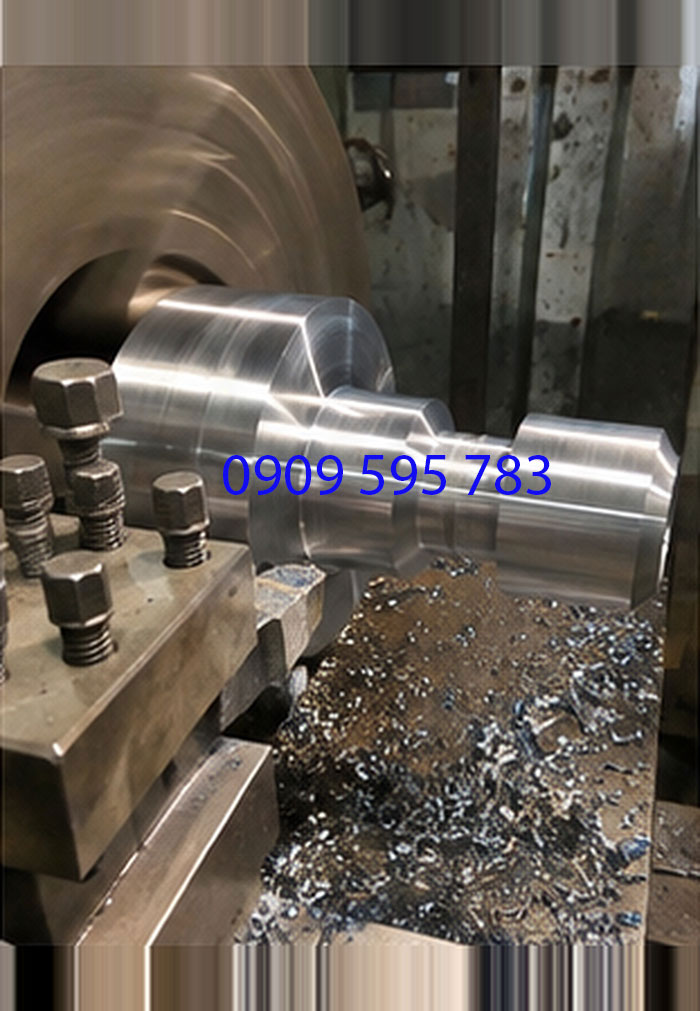
Mặt bích và vòng thép là các chi tiết thường có đường kính ngoài tương đối lớn, chiều dài theo phương trục nhỏ và có thể tồn tại lỗ tâm, bậc hoặc rãnh trên mặt đầu.
Quá trình tiện mặt bích có thể bao gồm gia công đường kính ngoài, đường kính lỗ, chiều dày, mặt tiếp xúc và những phần biên dạng tròn xoay. Trong khi đó, các lỗ bu lông phân bố trên vòng chia thường được thực hiện bằng nguyên công khoan hoặc phay, trừ trường hợp thiết bị tiện có cấu hình hỗ trợ phù hợp.
Đối với mặt bích đường ống, một số hệ tiêu chuẩn thường được sử dụng gồm ASME B16.5, ASME B16.47, EN 1092-1 và các tiêu chuẩn JIS tương ứng. Mỗi hệ tiêu chuẩn có quy định riêng về kích thước, cấp áp suất, vật liệu và kết cấu sản phẩm trong phạm vi áp dụng.
Khách hàng cần phân biệt mặt bích sản xuất theo tiêu chuẩn đường ống với mặt bích cơ khí được chế tạo theo bản vẽ riêng. Một vòng thép có hình dạng giống mặt bích nhưng chưa được xác định vật liệu, cấp áp suất và phương pháp chế tạo phù hợp không thể mặc nhiên được sử dụng trong hệ thống chịu áp lực.
Huy Phát có thể tiếp nhận bản vẽ mặt bích, vòng thép và các chi tiết liên kết dạng tròn để xem xét phương án cắt phôi, tiện và gia công bổ sung theo yêu cầu cụ thể.
Tiện ren thép và chi tiết định hình
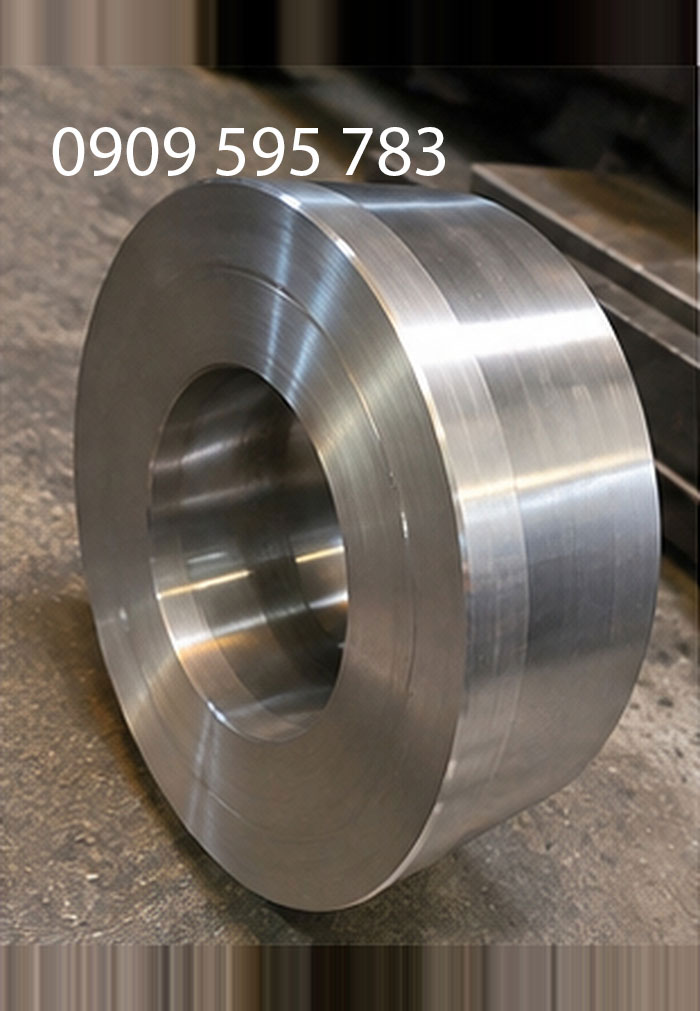
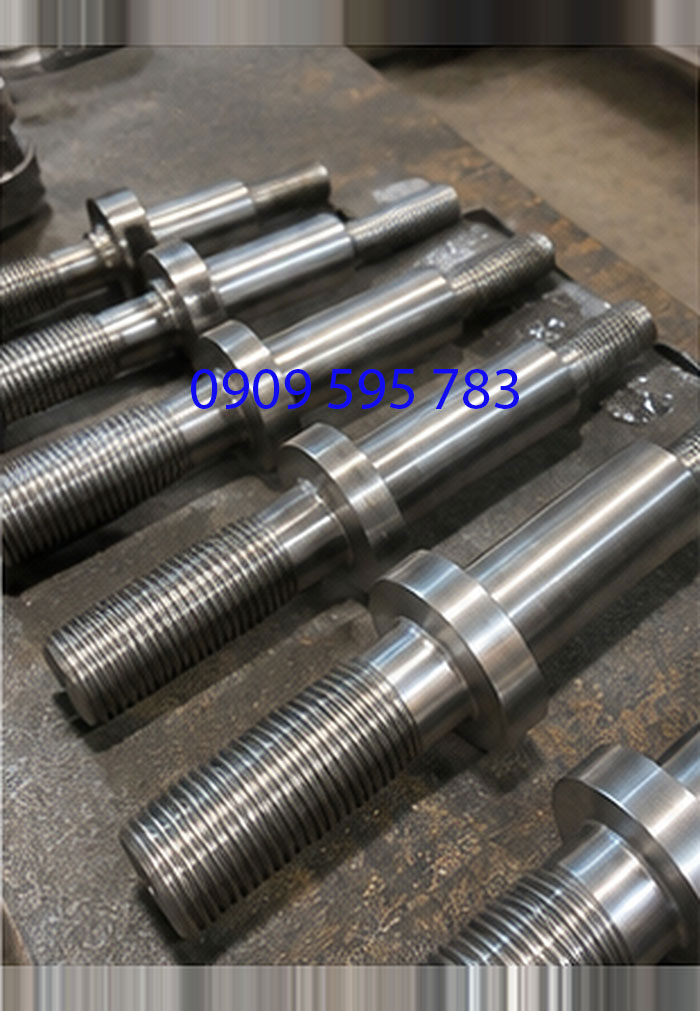
Ren trên các chi tiết thép có thể được gia công nhằm phục vụ chức năng liên kết, điều chỉnh vị trí hoặc truyền chuyển động. Những yêu cầu thường gặp bao gồm ren hệ mét, ren hệ inch, ren trong, ren ngoài và ren có biên dạng đặc biệt.
Khi đặt tiện ren thép, đường kính danh nghĩa không phải thông số duy nhất cần cung cấp. Bước ren, hướng ren, chiều dài đoạn ren, cấp dung sai và hình dạng phần thoát dao đều có thể ảnh hưởng đến khả năng sản xuất.
Ví dụ, ký hiệu M20 × 2,5 thể hiện ren hệ mét có đường kính danh nghĩa 20 mm và bước ren 2,5 mm. Trong khi đó, M20 × 1,5 có cùng đường kính danh nghĩa nhưng bước ren nhỏ hơn. Hai chi tiết này không thể lắp ghép đúng với nhau chỉ vì có cùng đường kính 20 mm.
Đối với ren hệ mét thông dụng, bộ tiêu chuẩn ISO 68-1, ISO 261 và ISO 965 cung cấp cơ sở tham chiếu về biên dạng, hệ thống đường kính – bước ren và dung sai tương ứng.
Ngoài ren, máy tiện có thể gia công các chi tiết thép với bề mặt dạng côn, rãnh vòng, vai chặn và nhiều đoạn chuyển tiếp khác nhau. Những góc trong quá nhỏ, rãnh quá sâu hoặc yêu cầu biên dạng đặc biệt có thể cần dụng cụ riêng và phải được xem xét trước khi sản xuất.
Kiểm soát các khuyết tật đặc trưng khi tiện thép
Trong quá trình gia công thép, một số khuyết tật phát sinh từ đặc điểm tương tác giữa vật liệu và lưỡi cắt. Những vấn đề này không chỉ ảnh hưởng đến hình thức sản phẩm mà còn có thể làm tăng tỷ lệ phế phẩm, tiêu hao dụng cụ và kéo dài thời gian sản xuất.
Việc nhận diện đặc điểm của từng loại khuyết tật giúp xác định nguyên nhân và lựa chọn biện pháp công nghệ phù hợp thay vì chỉ xử lý phần bề mặt sau khi gia công.
Hiện tượng lẹo dao và khó thoát phoi
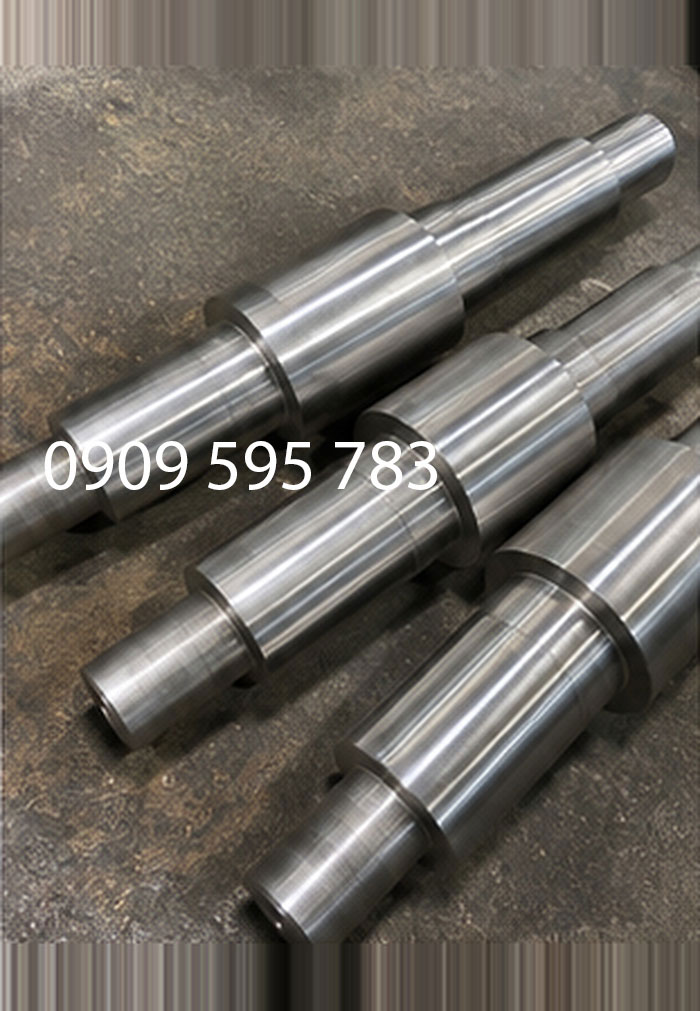
Lẹo dao là hiện tượng một phần vật liệu gia công bám lên vùng lưỡi cắt dưới tác động của áp suất và nhiệt độ tại vùng tiếp xúc giữa dao và phôi. Lớp vật liệu bám này làm thay đổi hình học cắt thực tế của dụng cụ và có thể bong ra trong quá trình gia công.
Hiện tượng lẹo dao thường cần được lưu ý khi gia công những loại thép có tính dẻo cao trong điều kiện cắt nhất định. Khi lớp lẹo dao hình thành và bong ra không ổn định, bề mặt sản phẩm có thể xuất hiện vết kéo xước hoặc những khu vực hoàn thiện không đồng đều.
Khó thoát phoi là một vấn đề khác, đặc biệt khi tiện thép tạo phoi dài liên tục hoặc khi gia công lỗ sâu. Phoi có thể quấn quanh chi tiết, cản trở quá trình cắt và làm tổn thương bề mặt kim loại đã hoàn thiện.
Để cải thiện khả năng kiểm soát phoi, cần lựa chọn hình dạng mảnh dao, cơ cấu bẻ phoi, lượng tiến dao và chiều sâu cắt phù hợp với nhóm vật liệu. Việc sử dụng một loại mảnh dao duy nhất cho tất cả mác thép không phải lúc nào cũng mang lại hiệu quả kinh tế.
Đối với tiện lỗ trong, cần đặc biệt quan tâm đến khoảng không gian thoát phoi và chiều dài làm việc của dụng cụ. Khi lỗ có đường kính nhỏ nhưng chiều sâu lớn, điều kiện gia công có thể phức tạp hơn đáng kể so với tiện mặt ngoài.
Biến dạng phôi và sai lệch sau nhiệt luyện
Sự thay đổi hình dạng của phôi thép có thể xuất hiện khi vật liệu trải qua các công đoạn cắt, bóc vật liệu hoặc nhiệt luyện. Đối với thép đã tích lũy ứng suất dư từ quá trình cán, kéo hoặc xử lý trước đó, việc loại bỏ kim loại có thể làm thay đổi trạng thái cân bằng ứng suất trong chi tiết.
Vấn đề này cần được xem xét khi sản xuất trục dài, vòng thép thành mỏng và những chi tiết có sự chênh lệch lớn về chiều dày.
Đối với chi tiết cần nhiệt luyện sau tiện, sự biến đổi tổ chức kim loại kết hợp với quá trình gia nhiệt và làm nguội có thể dẫn đến thay đổi kích thước hoặc hình dạng. Mức độ biến dạng phụ thuộc vào thành phần thép, kết cấu sản phẩm và chế độ nhiệt luyện thực tế.
Một phương án thường được cân nhắc là tiện sơ bộ để tạo hình, thực hiện xử lý nhiệt theo yêu cầu và tiếp tục gia công hoàn thiện những bề mặt cần thiết. Tuy nhiên, mức lượng dư dành cho công đoạn sau nhiệt luyện không thể xác định bằng một giá trị cố định cho tất cả sản phẩm.
Khách hàng cần thống nhất yêu cầu độ cứng, vị trí cần hóa bền, giới hạn biến dạng và kích thước cuối cùng trước khi quyết định trình tự sản xuất.
Vết xước, ba via và hư hỏng bề mặt
Ba via thường hình thành tại mép thoát dao, miệng lỗ, đầu ren hoặc vị trí giao nhau giữa các bề mặt sau cắt gọt. Đối với thép có tính dẻo cao, phần kim loại tại mép có thể bị đẩy lệch thay vì được cắt đứt hoàn toàn.
Nếu không được xử lý phù hợp, ba via có thể gây khó khăn khi lắp ráp, làm hỏng bề mặt tiếp xúc hoặc ảnh hưởng đến an toàn trong quá trình thao tác.
Vết xước trên sản phẩm tiện thép có thể phát sinh do phoi ma sát với bề mặt, dụng cụ bị hư hỏng, thao tác chuyển công đoạn hoặc sự tiếp xúc giữa các sản phẩm trong quá trình lưu kho.
Với các chi tiết có ren, việc xử lý ba via cần tránh làm hỏng những vòng ren đầu tiên. Đối với vòng thép hoặc bạc lót, mép vát cần phù hợp với phương pháp lắp đặt để không tạo ra cạnh sắc gây cản trở quá trình đưa chi tiết vào vị trí.
Ngoài những khuyết tật nhìn thấy được, gia công thép đã tôi cứng trong điều kiện nhiệt và lực cắt không phù hợp còn có thể làm thay đổi đặc tính của lớp kim loại gần bề mặt. Những sản phẩm có yêu cầu nghiêm ngặt về tính toàn vẹn bề mặt cần được đánh giá bằng phương pháp kiểm tra tương thích với yêu cầu kỹ thuật.
Tối ưu lượng thép tiêu hao và chi phí tiện
Trong nhiều đơn hàng gia công tiện thép, chi phí nguyên liệu không chỉ được quyết định bởi khối lượng của sản phẩm hoàn thiện mà còn phụ thuộc vào lượng thép phải mua để tạo ra sản phẩm đó.
Một phương án sử dụng phôi có quy cách phù hợp có thể giảm cả lượng nguyên liệu ban đầu và thời gian chạy máy. Điều này đặc biệt quan trọng đối với sản phẩm có lỗ tâm lớn, kết cấu nhiều bậc hoặc sử dụng thép hợp kim có giá trị cao.
Khối lượng lý thuyết của phôi thép tròn đặc có thể được xác định theo công thức:
M = π × D² × L × 7,85 / 4.000.000
Trong đó:
M là khối lượng lý thuyết, tính bằng kg.
D là đường kính phôi thép, tính bằng mm.
L là chiều dài phôi, tính bằng mm.
7,85 là khối lượng riêng tham chiếu của thép carbon, tính bằng g/cm³.
Đối với phôi thép dạng ống hoặc vòng tròn rỗng, công thức được xác định như sau:
M = π × (D² − d²) × L × 7,85 / 4.000.000
Trong đó d là đường kính trong của phôi, tính bằng mm.
Ví dụ so sánh lượng thép tiêu hao khi sản xuất bạc thép
Giả sử khách hàng cần sản xuất bạc thép có đường kính ngoài 100 mm, đường kính trong 70 mm và chiều dài 50 mm.
Phương án sử dụng phôi thép tròn đặc đường kính 105 mm, chiều dài 55 mm:
M = π × 105² × 55 × 7,85 / 4.000.000
Khối lượng phôi: khoảng 3,738 kg.
Phương án sử dụng phôi thép ống có đường kính ngoài 105 mm, đường kính trong 65 mm và chiều dài 55 mm:
M = π × (105² − 65²) × 55 × 7,85 / 4.000.000
Khối lượng phôi: khoảng 2,306 kg.
Khối lượng lý thuyết của bạc thép sau khi gia công:
M = π × (100² − 70²) × 50 × 7,85 / 4.000.000
Khối lượng thành phẩm: khoảng 1,572 kg.
Phôi đặc
42,1%
Phôi ống
68,2%
38,3%
143,2 kg
Theo phép tính trên, phương án sử dụng phôi ống có thể giảm khoảng 1,432 kg thép đầu vào cho mỗi sản phẩm, tương đương khoảng 38,3% khối lượng phôi so với phương án sử dụng thép tròn đặc.
Nếu sản xuất 100 bạc thép có cùng quy cách, lượng nguyên liệu đầu vào giảm theo lý thuyết khoảng 143,2 kg.
Đây là ví dụ tính toán độc lập để minh họa hiệu quả lựa chọn dạng phôi, không phải số liệu của một đơn hàng thực tế tại Huy Phát. Kết quả chưa bao gồm hao hụt cắt phôi, sai lệch quy cách nguyên liệu, giá trị thu hồi phoi và sự chênh lệch đơn giá giữa thép ống với thép tròn đặc.
Trong thực tế, sử dụng ít thép hơn chưa chắc luôn đồng nghĩa với chi phí thấp hơn. Nếu phôi ống có mác thép hoặc kích thước đặc biệt, giá mua trên mỗi kilogram có thể cao hơn đáng kể hoặc thời gian cung ứng lâu hơn.
Phương án kinh tế cần được đánh giá trên tổng chi phí nguyên liệu, chuẩn bị phôi, thời gian tiện, dụng cụ cắt và các công đoạn bổ sung. Đây là lý do khách hàng nên cung cấp bản vẽ đầy đủ thay vì chỉ yêu cầu báo giá dựa trên khối lượng thành phẩm.
Yêu cầu hoàn thiện chi tiết thép sau khi tiện
Sau nguyên công tiện, sản phẩm thép có thể cần tiếp tục xử lý để đáp ứng điều kiện vận hành, bảo vệ bề mặt hoặc hoàn thiện những đặc tính chưa thể tạo ra bằng chuyển động tiện thông thường.
Phạm vi hoàn thiện phải được xác định theo bản vẽ và mục đích sử dụng. Không phải mọi chi tiết thép sau khi tiện đều cần nhiệt luyện, mài hoặc phủ bảo vệ.
Gia công bổ sung các đặc điểm không tròn xoay có thể cần thiết đối với trục có rãnh then, mặt bích có hệ thống lỗ bu lông, chi tiết có mặt phẳng định vị hoặc sản phẩm có lỗ ngang. Trong những trường hợp này, tiện đảm nhiệm việc hình thành các bề mặt quay quanh trục, còn phay và khoan được sử dụng để tạo những đặc điểm hình học còn lại.
Nhiệt luyện chi tiết thép có thể được yêu cầu nhằm thay đổi độ cứng, độ bền hoặc đặc tính chống mài mòn. Các phương pháp như tôi ram, tôi cảm ứng và thấm carbon có phạm vi áp dụng khác nhau. Việc lựa chọn phải phù hợp với mác thép và yêu cầu thiết kế, không nên áp dụng tùy ý chỉ nhằm tăng độ cứng của sản phẩm.
Nếu bản vẽ quy định độ cứng Rockwell, bộ tiêu chuẩn ISO 6508 cung cấp cơ sở tham chiếu cho phương pháp thử tương ứng. Đối với độ cứng Brinell và Vickers, có thể tham khảo ISO 6506 và ISO 6507 theo phương pháp đo được yêu cầu.
Mài hoàn thiện bề mặt có thể được xem xét đối với một số vị trí làm việc cần đặc tính kỹ thuật mà phương án tiện hiện tại chưa đáp ứng được. Những vị trí này thường liên quan đến bề mặt lắp ổ lăn, bề mặt dẫn hướng hoặc phần chi tiết cần hoàn thiện sau nhiệt luyện.
Xử lý chống ăn mòn là yêu cầu đáng chú ý đối với thép carbon và thép hợp kim. Sau khi tiện, lớp bề mặt ban đầu đã bị loại bỏ, để lộ kim loại có khả năng bị oxy hóa khi tiếp xúc với độ ẩm và môi trường lưu kho không phù hợp.
Tùy điều kiện sử dụng, sản phẩm có thể cần dầu chống gỉ tạm thời, lớp phủ bảo vệ, mạ kẽm điện phân, xử lý oxit đen hoặc những phương pháp hoàn thiện khác.
Các phương pháp tạo lớp phủ có thể làm thay đổi kích thước tại vị trí lắp ghép hoặc ren. Vì vậy, cần xác định kích thước yêu cầu được áp dụng trước hay sau khi phủ bề mặt.
Đối với những công đoạn chuyên biệt ngoài phạm vi tiện, khách hàng cần trao đổi trước với đơn vị gia công để xác nhận khả năng thực hiện và điều kiện bàn giao. Không nên mặc định báo giá tiện đã bao gồm toàn bộ các công đoạn hoàn thiện nếu chưa được thể hiện trong phạm vi công việc.
Báo giá gia công tiện thép theo quy cách đặt hàng
Xem bài viết báo giá tiện CNC.
Giá gia công tiện thép cần được xác định trên cơ sở từng mã sản phẩm hoặc từng bản vẽ. Việc áp dụng một mức đơn giá chung theo kilogram không phản ánh đầy đủ sự khác biệt giữa những chi tiết có cấu tạo và yêu cầu sản xuất khác nhau.
Chẳng hạn, một chốt thép hình trụ có khối lượng 2 kg có thể chỉ cần một số nguyên công đơn giản. Trong khi đó, một bạc thép có cùng khối lượng nhưng tồn tại lỗ sâu, nhiều rãnh và ren trong có thể cần nhiều thời gian chạy máy, dụng cụ và thao tác hơn.
Một phương pháp xây dựng đơn giá gia công có thể được biểu diễn như sau:
Đơn giá sản phẩm = Chi phí phôi + Chi phí chạy máy + Chi phí dụng cụ phân bổ + Chi phí chuẩn bị phân bổ + Chi phí hoàn thiện + Các chi phí liên quan.
Trong đó, chi phí chuẩn bị có thể bao gồm phân tích bản vẽ, thiết lập chương trình, chuẩn bị dụng cụ và bố trí phương án gá phôi.
Ảnh hưởng của số lượng đặt hàng thể hiện rõ ở phần chi phí chuẩn bị được phân bổ cho từng sản phẩm.
Ví dụ, giả sử chi phí chuẩn bị cho một mã chi tiết là 600.000 đồng:
600.000 đ/sp
60.000 đ/sp
12.000 đ/sp
6.000 đ/sp
Ví dụ này cho thấy cùng một bản vẽ nhưng đơn hàng một sản phẩm và đơn hàng 100 sản phẩm có thể có sự khác biệt đáng kể về chi phí chuẩn bị trên từng đơn vị thành phẩm.
Ngoài số lượng, báo giá còn phụ thuộc vào quyền sở hữu và nguồn cung cấp phôi. Khách hàng có thể yêu cầu gia công trên vật liệu tự cung cấp hoặc đặt đơn hàng bao gồm cả thép nguyên liệu và công gia công.
Nếu khách hàng cung cấp phôi, cần xác định trách nhiệm đối với những trường hợp nguyên liệu thiếu lượng dư, tồn tại khuyết tật hoặc có cơ tính khác với thông tin ban đầu. Nếu đơn vị gia công cung cấp nguyên liệu, báo giá cần thể hiện rõ mác thép và những yêu cầu về hồ sơ vật liệu nếu có.
Để thuận tiện cho quá trình mua hàng, khách hàng nên kiểm tra báo giá có bao gồm những nội dung sau hay không:
-
Mác thép, quy cách phôi và tiêu chuẩn vật liệu.
-
Khối lượng nguyên liệu hoặc phương án tính chi phí phôi.
-
Đơn giá gia công theo số lượng đặt hàng.
-
Các nguyên công tiện, khoan, phay hoặc gia công bổ sung.
-
Chi phí nhiệt luyện và xử lý bề mặt nếu có.
-
Yêu cầu kiểm tra và hồ sơ nghiệm thu.
-
Thời gian sản xuất, điều kiện giao hàng và thuế GTGT.
Công ty TNHH Thép XNK Huy Phát tiếp nhận yêu cầu báo giá gia công tiện thép qua số điện thoại 0909.595.783 hoặc email theptam.net@gmail.com. Khách hàng cung cấp càng rõ quy cách sản phẩm thì việc xác định phương án sử dụng thép và phạm vi công việc càng có cơ sở cụ thể.
Đặt gia công tiện thép tại Huy Phát
Nhu cầu đặt tiện thép tại TP.HCM xuất hiện trong nhiều hoạt động sản xuất như chế tạo thiết bị mới, thay thế phụ tùng, sản xuất linh kiện theo mã hàng và hoàn thiện các bộ phận từ phôi thép đã được chuẩn bị trước.
Công ty TNHH Thép XNK Huy Phát tiếp nhận nhu cầu gia công chi tiết thép theo bản vẽ, quy cách hoặc mẫu thực tế. Phạm vi xem xét bao gồm những sản phẩm dạng trục, bạc, vòng thép, mặt bích, chi tiết ren và các bộ phận cơ khí có bề mặt tròn xoay.
Đối với những sản phẩm cần kết hợp nhiều công đoạn, phương án gia công có thể được xem xét trên cơ sở kết hợp tiện CNC, phay CNC, cắt laser tạo phôi và các nguyên công liên quan.
Khách hàng thuộc bộ phận thu mua, kỹ thuật hoặc bảo trì nhà máy có thể gửi yêu cầu theo từng mã chi tiết. Việc thể hiện rõ mã sản phẩm, phiên bản bản vẽ, mác thép và số lượng giúp hạn chế nhầm lẫn giữa những linh kiện có hình dạng tương tự nhưng khác quy cách.
Đối với đơn hàng cần cung ứng lặp lại, khách hàng nên thống nhất cách nhận diện sản phẩm, yêu cầu nguyên liệu và phạm vi nghiệm thu ngay từ lần đặt hàng đầu tiên. Khi có thay đổi thiết kế hoặc yêu cầu vật liệu, cần thông báo rõ phiên bản mới để tránh sử dụng nhầm thông số sản xuất cũ.
Riêng những chi tiết sử dụng thép đã tôi cứng, thép hợp kim đặc biệt, sản phẩm có đường kính lớn hoặc cần phương pháp kiểm tra chuyên dụng, khả năng thực hiện cần được xác nhận dựa trên điều kiện thiết bị và yêu cầu kỹ thuật thực tế.
Thông tin liên hệ đặt gia công tiện thép
Đơn vị: Công ty TNHH Thép XNK Huy Phát
Điện thoại: 0909.595.783
Email: theptam.net@gmail.com
Địa chỉ: 113/19/2 Tân Chánh Hiệp 03 – Tân Chánh Hiệp – Quận 12 – Thành Phố Hồ Chí Minh
Khách hàng có thể gửi trực tiếp bản vẽ gia công tiện thép kèm mác vật liệu, số lượng sản phẩm, yêu cầu hoàn thiện và thời gian cần hàng để trao đổi phương án sản xuất và nhận báo giá theo từng đơn hàng.

