
Gia công tiện CNC Tp HCM
Gia công tiện CNC Tp HCM theo bản vẽ và yêu cầu kỹ thuật
Gia công tiện CNC Tp HCM là dịch vụ chế tạo các chi tiết cơ khí có bề mặt tròn xoay bằng máy tiện điều khiển số, phục vụ nhu cầu sản xuất linh kiện, chế tạo máy, sửa chữa thiết bị và thay thế phụ tùng công nghiệp. Đối với doanh nghiệp cần đặt gia công theo bản vẽ, chất lượng sản phẩm không chỉ được đánh giá qua kích thước hoàn thiện mà còn phụ thuộc vào độ đồng tâm, dung sai lắp ghép, độ nhám bề mặt, vật liệu sử dụng và khả năng duy trì chất lượng giữa các lô sản xuất.
Tại Thành phố Hồ Chí Minh, nhu cầu gia công tiện CNC xuất hiện ở nhiều lĩnh vực như sản xuất máy móc, cơ khí tự động hóa, thiết bị vận chuyển, dây chuyền đóng gói và hệ thống truyền động. Mỗi nhóm thiết bị có yêu cầu kỹ thuật khác nhau, từ những chi tiết đơn giản cần tiện mặt đầu, tiện đường kính ngoài đến các sản phẩm có nhiều bậc trục, rãnh lắp vòng hãm, lỗ định tâm hoặc ren cơ khí.
Công ty TNHH Thép XNK Huy Phát tiếp nhận nhu cầu gia công tiện CNC theo bản vẽ và quy cách đặt hàng tại TP.HCM cùng các tỉnh phía Nam. Việc lựa chọn phương án sản xuất được xem xét theo hình dạng chi tiết, mác vật liệu, kích thước phôi, số lượng sản phẩm và yêu cầu nghiệm thu. Cách tiếp cận này giúp khách hàng xác định rõ phạm vi gia công trước khi đặt hàng, hạn chế những phát sinh do thiếu thông tin kỹ thuật hoặc lựa chọn phương pháp chế tạo chưa phù hợp.
Gia công tiện CNC tại Tp HCM đáp ứng nhu cầu sản xuất nào?
Gia công tiện CNC được sử dụng khi doanh nghiệp cần chế tạo chi tiết có hình dạng và kích thước xác định, đặc biệt là các sản phẩm có trục đối xứng quay. Trong quá trình gia công, phôi được kẹp trên trục chính và quay theo tốc độ đã thiết lập, trong khi dụng cụ cắt di chuyển theo chương trình điều khiển để bóc tách lượng vật liệu dư. Tùy kết cấu sản phẩm, máy có thể thực hiện tiện trụ ngoài, tiện mặt đầu, tiện lỗ, tiện côn, tiện ren, tiện rãnh và một số biên dạng phức tạp.
Đối với các nhà máy sản xuất, tiện CNC đáp ứng nhu cầu cung cấp linh kiện phục vụ lắp ráp thiết bị mới hoặc duy trì hoạt động của dây chuyền hiện hữu. Chẳng hạn, một trục dẫn hướng bị mài mòn có thể cần chế tạo lại theo bản vẽ gốc, trong khi trục truyền động mới phải đáp ứng yêu cầu về vị trí lắp ổ bi, chiều dài các bậc trục và độ đồng tâm giữa những bề mặt làm việc.
Trong lĩnh vực bảo trì công nghiệp, nhu cầu đặt gia công thường phát sinh khi phụ tùng tiêu chuẩn không phù hợp hoặc linh kiện thay thế không còn sẵn trên thị trường. Khi đó, đơn vị gia công cần xác định kích thước chức năng từ bản vẽ, mẫu thực tế hoặc cụm thiết bị liên quan. Việc sao chép toàn bộ kích thước từ một chi tiết đã mòn có thể dẫn đến sai lệch, vì vậy những vị trí lắp ghép quan trọng phải được kiểm tra và xác nhận trước khi sản xuất.
Với các doanh nghiệp phát triển sản phẩm, gia công tiện CNC còn hỗ trợ chế tạo mẫu thử, kiểm tra khả năng lắp ráp và điều chỉnh thiết kế trước khi chuyển sang sản xuất số lượng lớn. Một chi tiết có thể đáp ứng kích thước trên bản vẽ nhưng vẫn cần thay đổi bán kính góc, vị trí rãnh thoát dao hoặc phương án kẹp giữ để thuận lợi hơn khi gia công hàng loạt.
Lợi thế của tiện CNC nằm ở khả năng điều khiển chuyển động cắt theo chương trình, giúp duy trì tính lặp lại khi sử dụng dụng cụ, đồ gá và chế độ gia công ổn định. Tuy nhiên, độ chính xác thực tế vẫn chịu ảnh hưởng của tình trạng máy, độ cứng vững của hệ thống gá đặt, biến dạng nhiệt, độ mòn dụng cụ và phương pháp đo kiểm. Vì vậy, việc lựa chọn đơn vị gia công cần dựa trên khả năng đáp ứng yêu cầu cụ thể của chi tiết thay vì chỉ dựa vào tên công nghệ hoặc quảng cáo độ chính xác chung.
Các sản phẩm nhận gia công tiện CNC theo yêu cầu
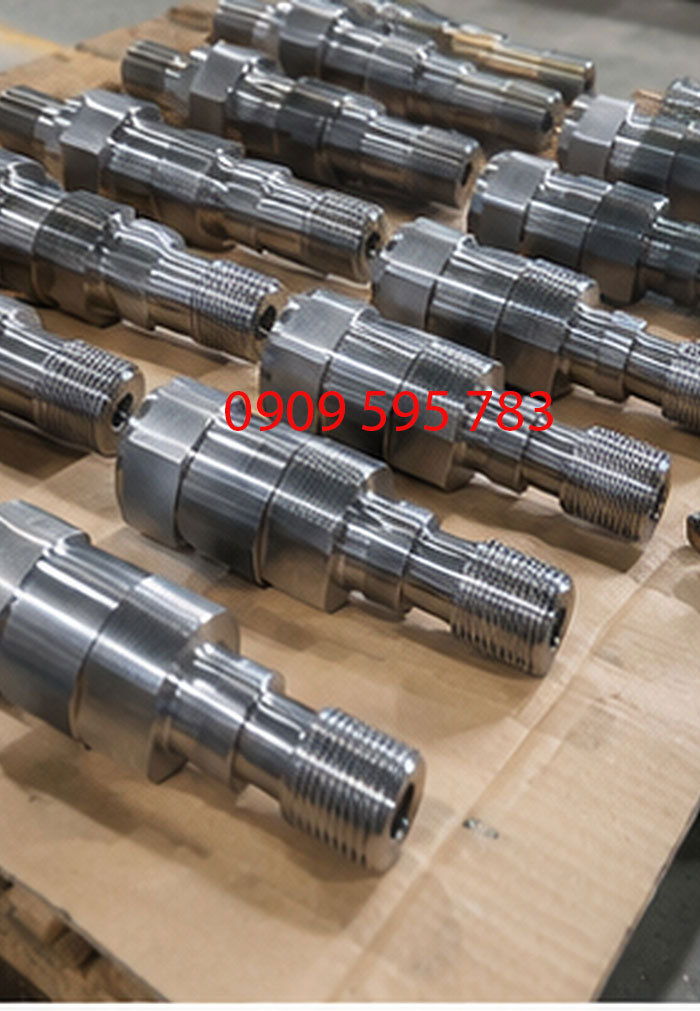
Sản phẩm tiện CNC có sự khác biệt đáng kể về kết cấu, vật liệu và điều kiện sử dụng. Những chi tiết có hình dạng tương tự nhau chưa chắc áp dụng cùng một phương án gia công, bởi vị trí chịu tải, bề mặt tiếp xúc, dung sai lắp ghép và yêu cầu xử lý sau tiện có thể hoàn toàn khác nhau.
Khi tiếp nhận bản vẽ, cần phân biệt các bề mặt chức năng với những bề mặt chỉ có nhiệm vụ định hình sản phẩm. Đây là cơ sở để xác định thứ tự nguyên công, lựa chọn chuẩn gá đặt và phân bổ lượng dư phù hợp, tránh phát sinh chi phí không cần thiết ở những vị trí không yêu cầu độ chính xác cao.
Gia công trục truyền động và trục máy
Trục truyền động là nhóm chi tiết được sử dụng phổ biến trong động cơ, hộp giảm tốc, băng tải, máy khuấy và nhiều hệ thống cơ khí quay. Kết cấu trục thường bao gồm các đoạn đường kính khác nhau, vai trục, rãnh lắp vòng hãm, vị trí lắp ổ bi, ren đầu trục hoặc những bề mặt phục vụ liên kết với bánh răng và khớp nối.
Đối với trục có nhiều bậc, yêu cầu kỹ thuật quan trọng không chỉ là đường kính từng đoạn mà còn là quan hệ hình học giữa các bề mặt. Nếu vị trí lắp ổ bi và vị trí lắp bánh răng không đảm bảo độ đồng tâm cần thiết, cụm truyền động có thể xuất hiện rung động, tải phân bố không đều và hiện tượng mài mòn sớm.
Quá trình tiện trục cần tính đến tỷ lệ giữa chiều dài và đường kính. Những trục dài, đường kính nhỏ có xu hướng bị võng dưới tác động của lực cắt, gây sai lệch kích thước hoặc xuất hiện vết rung trên bề mặt. Tùy trường hợp, phương án gia công có thể sử dụng chống tâm, giá đỡ hoặc chia thành nhiều lượt cắt với lượng dư thích hợp.
Với trục thép C45, 40Cr hoặc các mác thép hợp kim khác, chế độ cắt phải được lựa chọn theo trạng thái vật liệu thực tế. Cùng một mác thép nhưng khác trạng thái cung cấp hoặc nhiệt luyện có thể tạo ra sự khác biệt về khả năng cắt gọt, độ mòn dao và chất lượng bề mặt.
Trường hợp bản vẽ yêu cầu tôi cứng, ram hoặc mài tinh sau nhiệt luyện, cần dự kiến lượng dư ngay từ giai đoạn tiện ban đầu. Nếu tiện hoàn thiện toàn bộ kích thước trước khi xử lý nhiệt mà không tính đến biến dạng, chi tiết có nguy cơ không đạt yêu cầu ở công đoạn nghiệm thu cuối cùng.
Gia công bạc lót, ống lót và con lăn
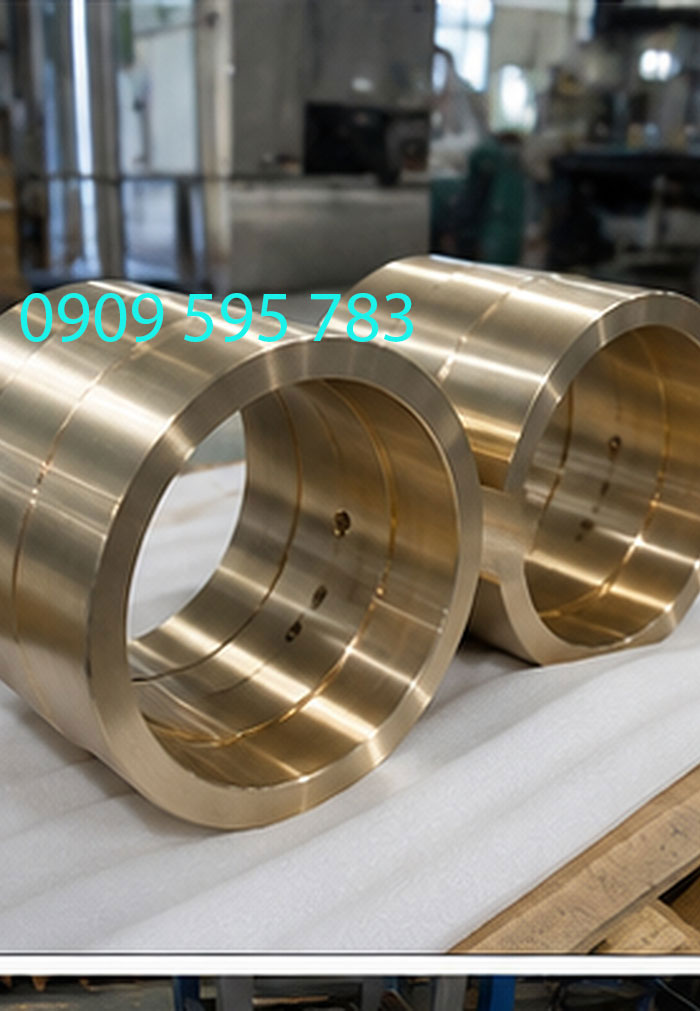
Bạc lót và ống lót thường có cấu tạo dạng trụ rỗng, với đường kính ngoài và đường kính trong giữ vai trò quan trọng trong quá trình lắp ghép. Tùy ứng dụng, bạc có thể được ép vào thân máy, lắp trượt trên trục hoặc sử dụng làm chi tiết trung gian để định vị các bộ phận chuyển động.
Khi gia công bạc, độ đồng tâm giữa lỗ trong và mặt trụ ngoài cần được xem xét theo chức năng sử dụng. Một bạc lót có đường kính ngoài đúng kích thước nhưng lỗ trong bị lệch tâm có thể gây hiện tượng kẹt trục, phân bố tải không đều hoặc làm giảm tuổi thọ của cụm lắp ráp.
Với bạc có thành mỏng, lực kẹp của mâm cặp có thể làm biến dạng tiết diện trong quá trình tiện. Sau khi tháo khỏi đồ gá, chi tiết có khả năng đàn hồi trở lại và xuất hiện sai lệch về độ tròn. Để hạn chế tình trạng này, cần lựa chọn phương án kẹp giữ, áp lực kẹp và trình tự gia công phù hợp với độ dày thành bạc.
Đối với bạc thép có yêu cầu lỗ chính xác, phương án sản xuất có thể kết hợp khoan, tiện lỗ và các nguyên công tinh bổ sung. Việc sử dụng doa hoặc mài lỗ phụ thuộc vào dung sai, độ nhám và khả năng tiếp cận của dụng cụ.
Con lăn công nghiệp thường có yêu cầu riêng về đường kính ngoài, chiều dài làm việc, độ đảo và vị trí lắp trục. Những con lăn sử dụng trong băng tải hoặc thiết bị dẫn hướng cần được đánh giá thêm về điều kiện chịu tải, tốc độ quay và vật liệu tiếp xúc. Nếu sản phẩm có lớp phủ cao su, mạ hoặc xử lý bề mặt, kích thước gia công trước xử lý phải tính đến chiều dày lớp hoàn thiện.
Gia công mặt bích, đầu nối và chi tiết ren
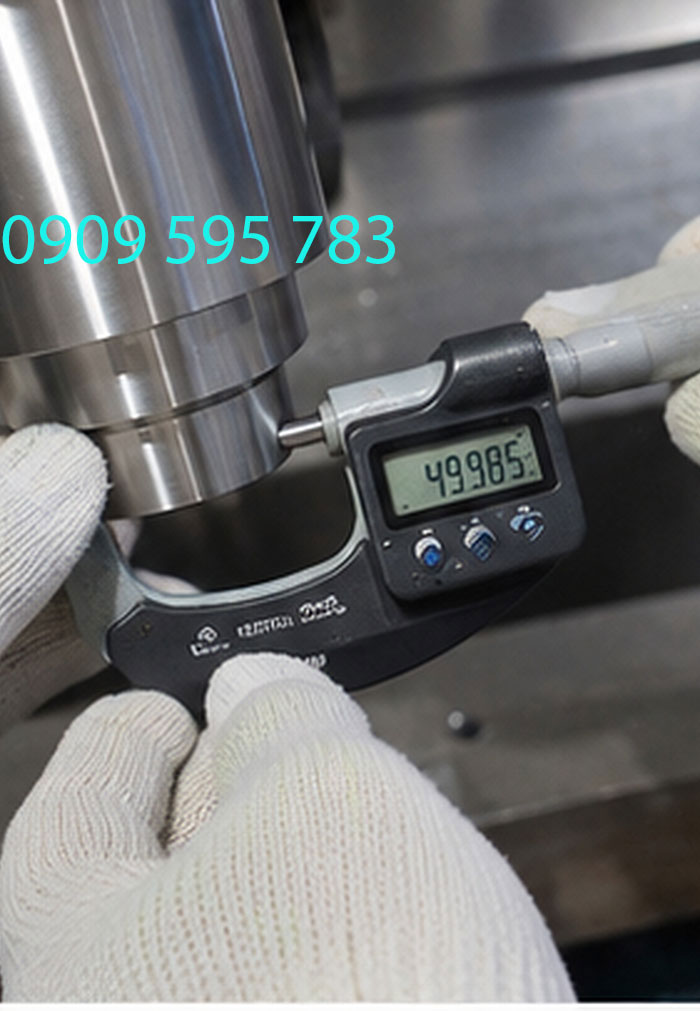
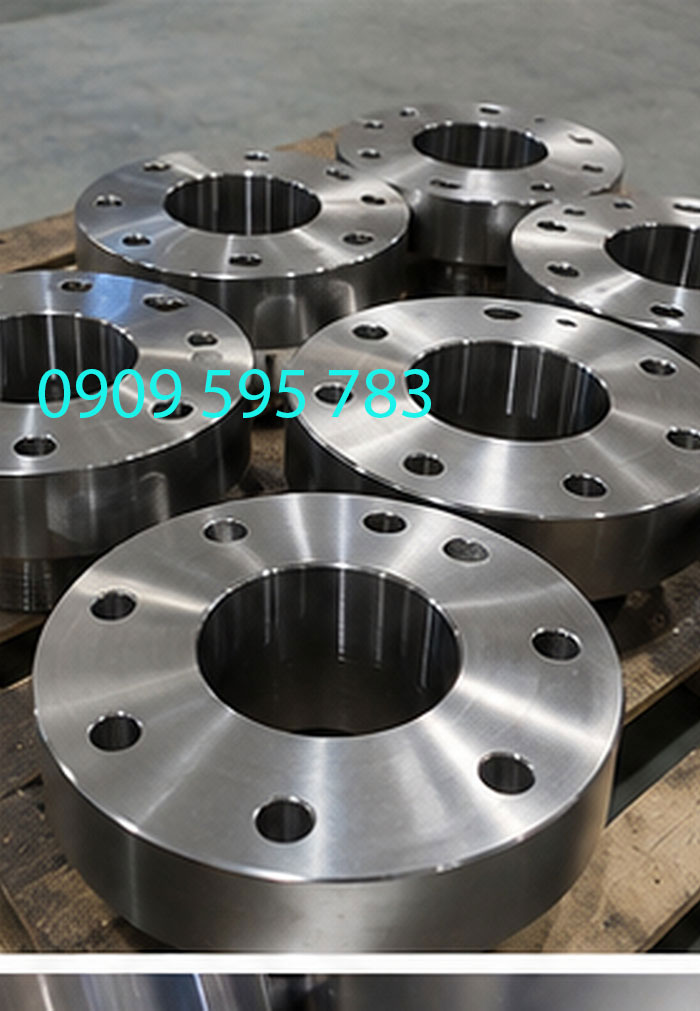
Mặt bích, đầu nối và chi tiết ren được sử dụng để liên kết các bộ phận cơ khí, đường ống, thiết bị truyền động và hệ thống công nghiệp. Những sản phẩm này có thể yêu cầu kết hợp nhiều phương pháp gia công để hoàn thiện đầy đủ các bề mặt chức năng.
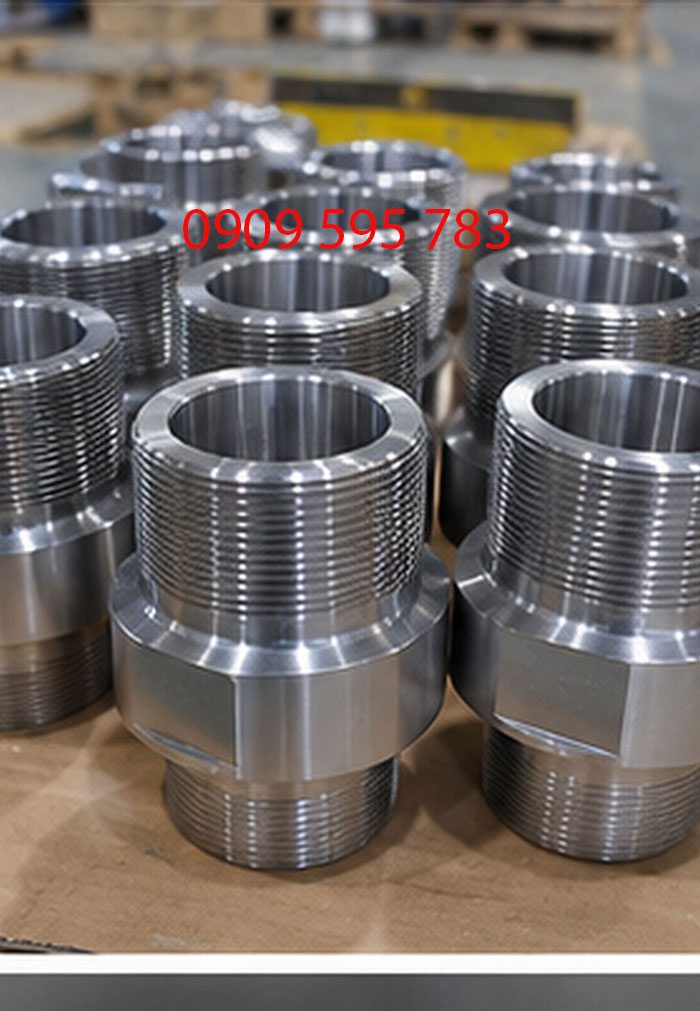
Đối với mặt bích dạng tròn, tiện CNC thường được sử dụng để tạo mặt đầu, đường kính ngoài, lỗ tâm và các bậc định vị. Nếu sản phẩm có nhiều lỗ bu lông phân bố trên vòng chia, công đoạn khoan hoặc phay có thể cần được thực hiện trên thiết bị phù hợp. Không nên mặc định rằng máy tiện CNC thông thường có thể hoàn thiện toàn bộ các đặc điểm hình học của mặt bích.
Với đầu nối ren, yêu cầu gia công phải xác định rõ loại ren, đường kính danh nghĩa, bước ren, chiều dài ăn khớp và phương pháp kiểm tra. Ren hệ mét ISO và ren ống có thể khác nhau về biên dạng, kích thước và nguyên tắc làm kín. Sử dụng sai tiêu chuẩn ren có thể khiến sản phẩm không lắp được hoặc không đảm bảo chức năng khi vận hành.
Đối với các đầu nối sử dụng trong hệ thống có áp suất, việc gia công đúng hình dạng chưa đủ để xác nhận khả năng làm việc. Vật liệu, chiều dày thành, tiêu chuẩn kết nối và yêu cầu thử nghiệm phải được xác định theo thiết kế hệ thống.
Khi đặt gia công những chi tiết có nhiều bề mặt liên kết, khách hàng nên cung cấp bản vẽ lắp hoặc thông tin về bộ phận đối ứng. Điều này giúp xác định vị trí nào cần ưu tiên dung sai, bề mặt nào phải kiểm tra độ vuông góc và những kích thước nào có thể áp dụng dung sai gia công thông thường.
Khả năng gia công trên từng nhóm vật liệu
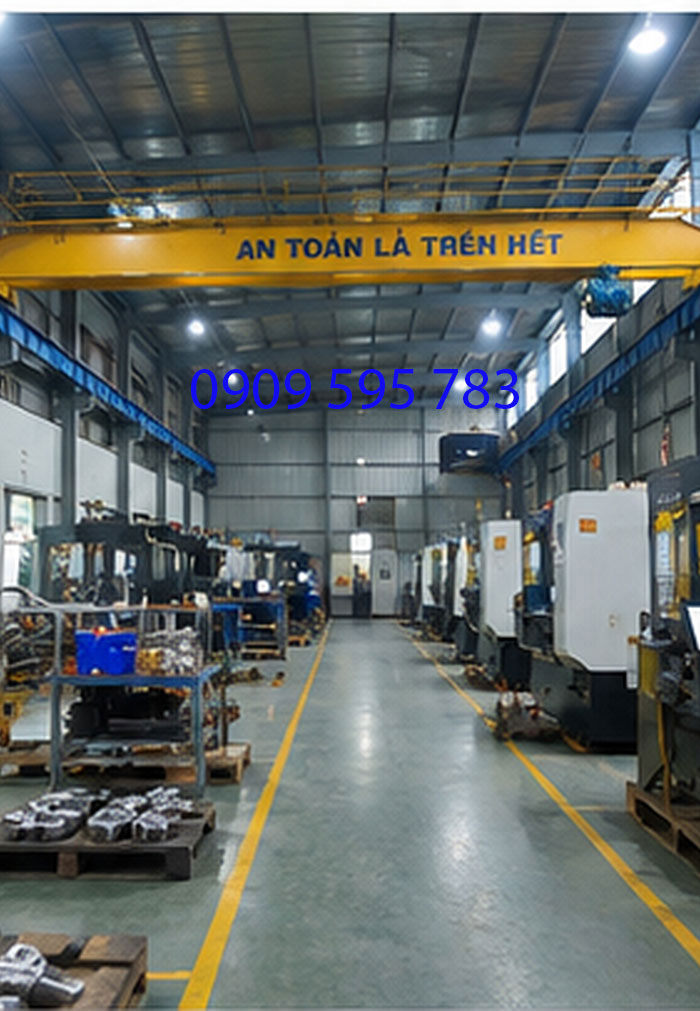
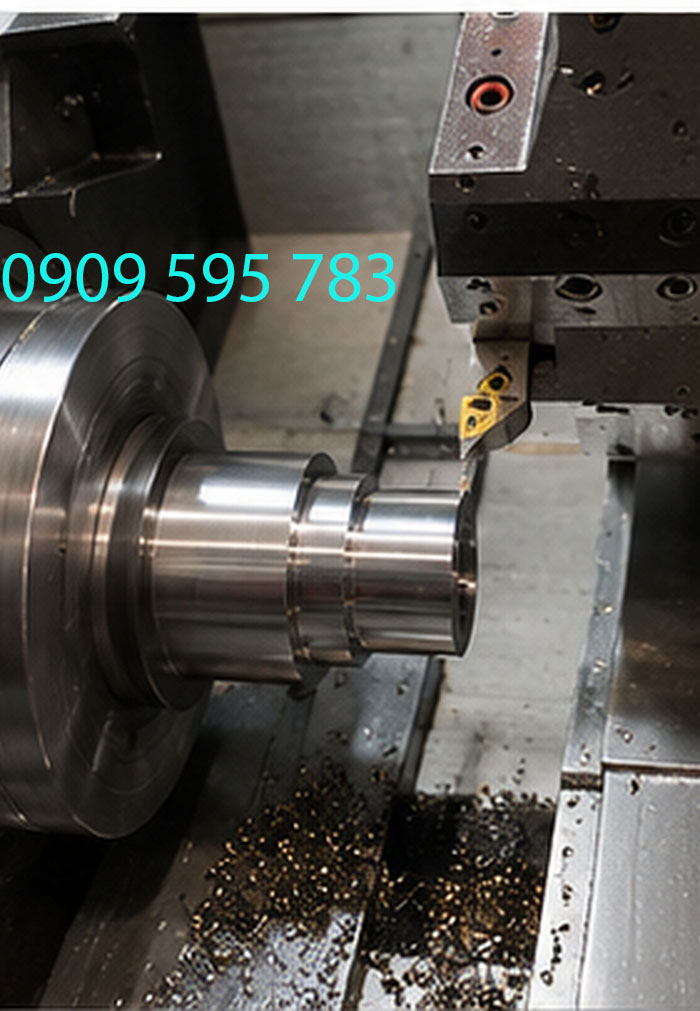
Khả năng gia công tiện CNC phụ thuộc đáng kể vào đặc tính của vật liệu. Độ cứng, độ bền, khả năng dẫn nhiệt, xu hướng hình thành phoi và phản ứng của vật liệu với dụng cụ cắt đều ảnh hưởng đến chế độ gia công.
Trong thực tế, lựa chọn vật liệu phải xuất phát từ điều kiện làm việc của sản phẩm. Một chi tiết cần chịu tải trọng va đập sẽ có yêu cầu khác với chi tiết chỉ dùng để định vị, trong khi bộ phận tiếp xúc với hóa chất hoặc môi trường ẩm có thể cần khả năng chống ăn mòn cao hơn.
Gia công tiện thép carbon và thép hợp kim
Thép carbon được sử dụng rộng rãi trong chế tạo trục, bạc, chốt, con lăn và nhiều linh kiện máy. Những mác thép như C45 thường được lựa chọn cho các chi tiết cần sự cân bằng giữa khả năng gia công, độ bền cơ học và chi phí vật liệu.
Thép C45 có hàm lượng carbon danh nghĩa khoảng 0,45%, nhưng thành phần cụ thể phải được đối chiếu với tiêu chuẩn vật liệu áp dụng và chứng chỉ của lô thép. Khả năng gia công của C45 phụ thuộc vào trạng thái cung cấp, độ cứng và yêu cầu hoàn thiện. Không thể sử dụng một bộ thông số cắt cố định cho mọi trường hợp.
Đối với thép hợp kim như 40Cr, việc bổ sung nguyên tố hợp kim giúp vật liệu đáp ứng những yêu cầu cơ tính nhất định khi được xử lý phù hợp. Tuy nhiên, trạng thái nhiệt luyện có thể làm thay đổi đáng kể khả năng cắt gọt. Chi tiết đã tôi cứng có thể cần dụng cụ chuyên dụng hoặc phương pháp hoàn thiện khác so với phôi ở trạng thái chưa tôi.
Khi gia công trục thép hợp kim, cần xác định rõ sản phẩm được tiện trước hay sau nhiệt luyện. Nếu nhiệt luyện được thực hiện sau gia công thô, lượng dư phải đủ cho công đoạn hoàn thiện nhưng không nên quá lớn, vì sẽ làm tăng thời gian cắt và hao phí dụng cụ.
Một vấn đề khác là lựa chọn dạng phôi. Phôi thép tròn đặc phù hợp với nhiều loại trục, nhưng đối với bạc có lỗ lớn, sử dụng phôi ống đúng quy cách có thể giảm đáng kể lượng vật liệu phải bóc bỏ.
Ví dụ, với một bạc thép có đường kính ngoài 100 mm, đường kính trong 70 mm và chiều dài 50 mm, thể tích thành phẩm được xác định theo công thức:
V = (π / 4) × (D2 − d2) × L
Trong đó, D là đường kính ngoài, d là đường kính trong và L là chiều dài. Với khối lượng riêng thép giả định 7,85 g/cm3, khối lượng lý thuyết của chi tiết vào khoảng 1,572 kg. Đây là khối lượng hình học của thành phẩm, chưa tính rãnh, mép vát hoặc những đặc điểm bổ sung.
Nếu sử dụng phôi tròn đặc đường kính 105 mm, dài 55 mm, khối lượng lý thuyết khoảng 3,738 kg. Trong khi đó, phôi ống đường kính ngoài 105 mm, đường kính trong 65 mm và dài 55 mm có khối lượng khoảng 2,306 kg.
Như vậy, lựa chọn phôi ống trong ví dụ có thể giảm khoảng 38,3% khối lượng phôi đầu vào so với phôi đặc. Đây là phép tính lý thuyết dựa trên kích thước giả định, không phải mức tiết kiệm áp dụng cho mọi đơn hàng. Khi sản xuất thực tế còn phải xét giá mua từng dạng phôi, dung sai phôi, chiều dài cắt, hao hụt và khả năng cung ứng.
Gia công tiện inox, nhôm và đồng
Inox, nhôm và đồng được sử dụng trong nhiều ứng dụng công nghiệp nhưng có đặc điểm cắt gọt khác nhau, đòi hỏi lựa chọn dụng cụ và chế độ gia công riêng.
Với inox austenitic như SUS304, vật liệu có xu hướng biến cứng khi gia công và khả năng dẫn nhiệt thấp hơn nhiều loại thép carbon. Nếu dao cắt không phù hợp hoặc lượng tiến dao quá nhỏ trong điều kiện nhất định, bề mặt có thể bị biến cứng, làm tăng lực cắt ở những lượt gia công tiếp theo.
Khi tiện inox, cần chú ý khả năng thoát phoi, tình trạng lưỡi cắt và phương án làm mát. Đối với chi tiết có yêu cầu bề mặt cao, việc lựa chọn chế độ cắt ổn định và hạn chế dao cọ xát lên bề mặt là yếu tố quan trọng.
Nhôm thường có khối lượng riêng thấp và nhiều hợp kim nhôm có khả năng gia công tốt. Tuy nhiên, nhôm mềm hoặc có tính dẻo cao có thể gây hiện tượng vật liệu bám lên lưỡi dao, ảnh hưởng đến độ nhẵn bề mặt. Vì vậy, cần lựa chọn hình học dao, độ sắc lưỡi cắt và điều kiện thoát phoi phù hợp.
Đối với những chi tiết nhôm thành mỏng, lực kẹp cũng cần được kiểm soát để tránh biến dạng. Trường hợp sản phẩm yêu cầu anod hóa sau gia công, bản vẽ phải thể hiện rõ những kích thước cần kiểm soát trước và sau xử lý bề mặt.
Đồng và các hợp kim đồng có khả năng gia công khác nhau tùy thành phần và trạng thái vật liệu. Đồng nguyên chất thường dẻo, dễ tạo phoi dài, trong khi một số loại đồng thau có thể tạo phoi ngắn và thuận lợi hơn cho quá trình tiện.
Khi đặt gia công, khách hàng nên cung cấp chính xác mác vật liệu thay vì chỉ ghi chung là inox, nhôm hoặc đồng. Thông tin này ảnh hưởng đến lựa chọn phôi, dụng cụ cắt, chế độ gia công và khả năng đáp ứng yêu cầu kỹ thuật.
Năng lực thiết bị và phạm vi gia công tại xưởng
Năng lực của một đơn vị gia công tiện CNC không nên chỉ được đánh giá bằng số lượng máy hoặc tên dòng thiết bị. Đối với khách hàng công nghiệp, điều quan trọng là khả năng hoàn thiện sản phẩm theo bản vẽ, kiểm soát chất lượng và tổ chức các công đoạn liên quan.
Máy tiện CNC thông thường phù hợp với những nguyên công tạo bề mặt tròn xoay như tiện trụ, tiện mặt đầu, tiện lỗ và tiện ren. Tuy nhiên, phạm vi gia công thực tế phụ thuộc vào đường kính quay cho phép, hành trình trục, chiều dài tiện hữu ích, đường kính lỗ trục chính, hệ thống gá kẹp và cấu hình ổ dao.
Một chi tiết có đường kính nằm trong giới hạn máy chưa chắc đã gia công được nếu chiều dài vượt khả năng gá đặt hoặc hình dạng sản phẩm gây cản trở chuyển động của dụng cụ. Tương tự, phôi có đường kính lớn hơn lỗ trục chính có thể cần phương án kẹp khác, ảnh hưởng đến chiều dài phôi và trình tự gia công.
Đối với sản phẩm cần kết hợp tiện và phay, việc lựa chọn quy trình phải dựa trên cấu hình thiết bị hiện có. Những đặc điểm như rãnh then, mặt phẳng, lỗ khoan lệch tâm hoặc lỗ bu lông phân bố theo vòng tròn có thể cần chuyển sang máy phay CNC hoặc thiết bị chuyên dụng.
Công ty TNHH Thép XNK Huy Phát có hoạt động gia công cơ khí với các nhóm thiết bị gồm máy tiện CNC, máy phay CNC, máy cắt laser và máy chấn thép tấm, đồng thời tiếp nhận nhu cầu gia công hàn xì. Sự kết hợp giữa các phương pháp này cho phép xem xét phương án chế tạo đối với những sản phẩm không thể hoàn thiện chỉ bằng nguyên công tiện.
Chẳng hạn, một cụm chi tiết có trục tiện CNC và tấm gá cắt laser cần được xác định rõ phương pháp liên kết, vị trí lắp ghép và thứ tự hoàn thiện. Nếu sản phẩm có yêu cầu hàn, cần đánh giá nguy cơ biến dạng nhiệt và lựa chọn thời điểm gia công tinh những bề mặt quan trọng.
Tuy nhiên, không phải mọi bản vẽ đều phù hợp với cùng một dây chuyền sản xuất. Các yêu cầu về đường kính lớn, chiều dài đặc biệt, dung sai rất chặt hoặc xử lý bề mặt chuyên dụng cần được xác nhận theo năng lực thiết bị và phương án thực hiện của từng đơn hàng.
Để đánh giá khả năng đáp ứng, khách hàng nên cung cấp bản vẽ có đầy đủ kích thước tổng thể, vật liệu, dung sai và số lượng. Những thông tin này giúp xác định sản phẩm có thể gia công trên thiết bị hiện có hay cần phối hợp thêm các công đoạn khác.
Tiếp nhận gia công theo bản vẽ và mẫu thực tế
Bản vẽ kỹ thuật là cơ sở quan trọng nhất để xác định yêu cầu chế tạo chi tiết tiện CNC. Một bản vẽ đầy đủ cần thể hiện hình dạng, kích thước, dung sai, vật liệu, yêu cầu bề mặt và những ghi chú kỹ thuật ảnh hưởng đến quá trình sản xuất.
Đối với chi tiết trục, cần thể hiện rõ chiều dài tổng thể, đường kính từng bậc, vị trí vai trục, rãnh, ren và các kích thước liên quan đến lắp ghép. Nếu bản vẽ chỉ cung cấp hình dạng tổng quát mà không xác định dung sai ở những bề mặt chức năng, đơn vị gia công khó lựa chọn phương án sản xuất và đo kiểm chính xác.
Các định dạng bản vẽ phổ biến gồm PDF, DWG, DXF hoặc mô hình 3D. Tệp 3D có thể hỗ trợ nhận diện hình dạng sản phẩm, nhưng không phải lúc nào cũng thể hiện đầy đủ dung sai, độ nhám và yêu cầu xử lý bề mặt. Vì vậy, với những chi tiết có yêu cầu kỹ thuật cao, bản vẽ 2D kèm ghi chú vẫn đóng vai trò quan trọng.
Trường hợp khách hàng không có bản vẽ mà chỉ có mẫu thực tế, quá trình tiếp nhận cần bổ sung bước đo đạc và xác định chức năng của chi tiết. Những kích thước đo được từ mẫu đã qua sử dụng phải được đánh giá cẩn thận, đặc biệt tại vị trí có dấu hiệu mài mòn hoặc biến dạng.
Ví dụ, một bạc lót đã sử dụng lâu ngày có thể xuất hiện hiện tượng mòn không đều ở lỗ trong. Nếu lấy kích thước lớn nhất của lỗ mòn làm kích thước chế tạo mới, sản phẩm có thể không đảm bảo độ hở lắp ghép theo thiết kế ban đầu. Trong trường hợp này, cần tham khảo kích thước trục đối ứng, điều kiện làm việc và yêu cầu của cụm máy.
Khi sản phẩm được chế tạo từ mẫu, khách hàng và đơn vị gia công cần thống nhất những thông số có thể xác định trực tiếp và những thông số phải suy luận hoặc xác nhận bổ sung. Điều này đặc biệt quan trọng với chi tiết chịu tải, chi tiết an toàn hoặc linh kiện thuộc thiết bị có yêu cầu vận hành nghiêm ngặt.
Một vấn đề khác là quản lý phiên bản bản vẽ. Trong quá trình đặt hàng, khách hàng có thể thay đổi chiều dài, đường kính, vị trí rãnh hoặc yêu cầu vật liệu. Nếu không xác nhận phiên bản cuối cùng trước khi sản xuất, nguy cơ gia công sai thông số sẽ tăng lên.
Đối với các đơn hàng lặp lại, việc lưu giữ mã sản phẩm, phiên bản bản vẽ, vật liệu và những yêu cầu nghiệm thu đã thống nhất giúp giảm thời gian trao đổi kỹ thuật ở những lần đặt hàng tiếp theo.
Kiểm soát chất lượng chi tiết tiện CNC
Kiểm soát chất lượng trong gia công tiện CNC cần được thực hiện dựa trên yêu cầu sử dụng thực tế của sản phẩm. Một chi tiết có hình thức đẹp chưa chắc đáp ứng được điều kiện lắp ghép, trong khi sản phẩm có kích thước đúng nhưng sai lệch hình học vẫn có thể gây ảnh hưởng đến hoạt động của cụm máy.
Hoạt động kiểm tra cần tập trung vào những đặc tính quan trọng như kích thước, dung sai, độ tròn, độ đồng tâm, độ đảo, độ vuông góc và độ nhám bề mặt. Phạm vi kiểm tra phụ thuộc vào bản vẽ, mức độ quan trọng của chi tiết và thỏa thuận nghiệm thu.
Kiểm tra kích thước và dung sai theo bản vẽ
Kích thước danh nghĩa là giá trị được ghi trên bản vẽ, nhưng không phải lúc nào cũng là giá trị duy nhất được chấp nhận. Đối với những vị trí có yêu cầu lắp ghép, dung sai xác định phạm vi kích thước cho phép của sản phẩm.
Ví dụ, một đường kính trục được ghi Ø25 h6 theo hệ thống dung sai ISO 286 có vùng dung sai khác với đường kính Ø25 không quy định cấp chính xác. Theo bảng dung sai ISO 286 đối với khoảng kích thước danh nghĩa trên 18 mm đến 30 mm, trục Ø25 h6 có sai lệch trên bằng 0 và sai lệch dưới bằng −0,013 mm. Vì vậy, kích thước giới hạn là 24,987–25,000 mm.
Đây là ví dụ tham chiếu tiêu chuẩn, không phải dung sai mặc định cho mọi trục Ø25. Việc lựa chọn cấp dung sai phải dựa trên chức năng lắp ghép, điều kiện vận hành và thiết kế của cụm máy.
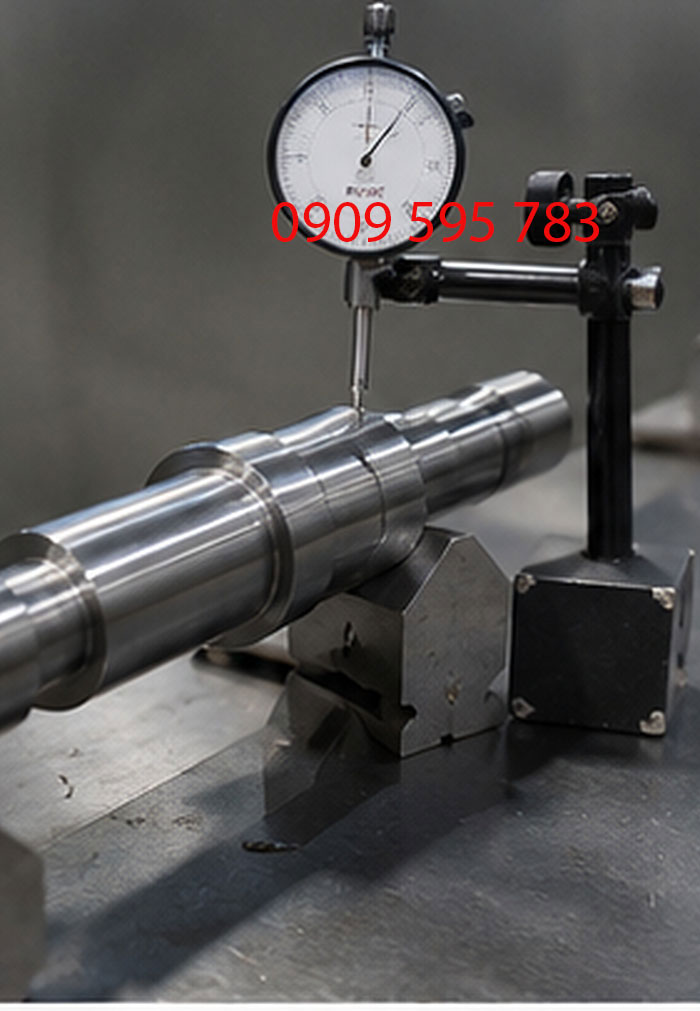
Trong quá trình đo kiểm, thước cặp phù hợp với nhiều kích thước thông thường, nhưng không nên mặc định đáp ứng mọi yêu cầu dung sai nhỏ. Với các bề mặt cần kiểm soát chính xác hơn, có thể sử dụng panme, đồng hồ so, dưỡng kiểm hoặc thiết bị đo chuyên dụng tùy yêu cầu.
Đối với trục có nhiều bậc, việc kiểm tra từng đường kính riêng lẻ chưa đủ để đánh giá chất lượng tổng thể. Nếu bản vẽ quy định độ đảo hoặc quan hệ đồng trục, cần thiết lập phương pháp đo theo chuẩn phù hợp.
Nhiệt độ cũng có thể ảnh hưởng đến kết quả đo, đặc biệt đối với chi tiết dài hoặc dung sai nhỏ. Theo nguyên tắc đo lường kích thước, nhiệt độ tham chiếu tiêu chuẩn là 20°C, được quy định trong ISO 1. Khi kiểm tra những sản phẩm có yêu cầu chính xác cao, cần xem xét ảnh hưởng của nhiệt độ chi tiết và dụng cụ đo.
Kiểm tra bề mặt và khả năng lắp ghép
Độ nhám bề mặt ảnh hưởng đến ma sát, khả năng giữ dầu bôi trơn, độ kín và mức độ tiếp xúc giữa các chi tiết. Tuy nhiên, không phải mọi bề mặt càng nhẵn càng tốt. Yêu cầu độ nhám cần phù hợp với chức năng sử dụng và thiết kế của sản phẩm.
Trong bản vẽ cơ khí, các thông số như Ra hoặc Rz được sử dụng để mô tả đặc tính nhám bề mặt. Giá trị Ra thể hiện độ lệch trung bình số học của biên dạng nhám theo phương pháp xác định tương ứng. Việc ghi Ra 1,6 µm hay Ra 3,2 µm cần được hiểu là yêu cầu kỹ thuật cụ thể, không phải mức chất lượng mặc định của toàn bộ sản phẩm tiện CNC.
Đối với bề mặt lắp ổ bi, ngoài đường kính và dung sai, cần xem xét độ tròn, độ đảo và chất lượng bề mặt theo yêu cầu của nhà thiết kế hoặc nhà sản xuất ổ bi. Nếu bề mặt lắp bị côn hoặc có vết dao bất thường, lực tiếp xúc có thể phân bố không đều.
Với bạc lót hoặc ống lót, khả năng lắp ghép phụ thuộc vào cả đường kính trong, đường kính ngoài và quan hệ hình học giữa hai bề mặt. Một bạc có kích thước từng đường kính nằm trong giới hạn cho phép vẫn có thể không đạt yêu cầu nếu độ đồng tâm vượt giới hạn bản vẽ.
Các lỗi bề mặt thường cần được chú ý gồm ba via, vết rung dao, xước sâu, mép sắc và dấu hiệu biến dạng do kẹp giữ. Những lỗi này có thể ảnh hưởng trực tiếp đến quá trình lắp ráp, đặc biệt tại các vị trí có chuyển động tương đối hoặc yêu cầu làm kín.
Trước khi nghiệm thu, cần phân biệt rõ yêu cầu ngoại quan với yêu cầu chức năng. Những vị trí không tiếp xúc hoặc không tham gia lắp ghép có thể áp dụng mức hoàn thiện khác với các bề mặt làm việc quan trọng, giúp cân bằng giữa chất lượng và chi phí gia công.
Gia công tiện CNC đơn chiếc và số lượng lớn
Số lượng đặt hàng ảnh hưởng trực tiếp đến phương án tổ chức sản xuất, chi phí chuẩn bị và cách kiểm soát chất lượng. Một chi tiết được đặt gia công đơn chiếc có thể sử dụng cùng bản vẽ và vật liệu với sản phẩm sản xuất hàng loạt, nhưng cách lập trình, chuẩn bị phôi, gá đặt và phân bổ chi phí sẽ khác nhau.
Đối với đơn hàng đơn chiếc, nhu cầu thường xuất phát từ việc thay thế phụ tùng, sửa chữa máy móc, chế tạo mẫu thử hoặc phục hồi khả năng hoạt động của thiết bị. Những đơn hàng này có thể chỉ gồm một đến vài sản phẩm nhưng vẫn phải thực hiện các công việc chuẩn bị như đọc bản vẽ, xác định phương án gia công, lập trình CNC, lựa chọn dụng cụ và kiểm tra sản phẩm.
Vì vậy, đơn giá một chi tiết đặt riêng thường cao hơn đơn giá của cùng sản phẩm khi được sản xuất với số lượng lớn. Nguyên nhân không nhất thiết nằm ở lượng vật liệu sử dụng mà chủ yếu do chi phí chuẩn bị được phân bổ trên số lượng sản phẩm ít hơn.
Chẳng hạn, nếu một mã hàng cần 120 phút để lập trình, chuẩn bị dụng cụ và gá đặt, thời gian chuẩn bị phân bổ cho một sản phẩm khi đặt 2 chiếc là 60 phút. Nếu đặt 100 chiếc và không cần thiết lập lại, thời gian chuẩn bị phân bổ chỉ còn 1,2 phút cho mỗi sản phẩm. Đây là ví dụ tính toán để giải thích nguyên tắc phân bổ thời gian, chưa bao gồm thời gian cắt, thay dao, đo kiểm, hao hụt và các chi phí khác.
Với sản xuất số lượng lớn, vấn đề quan trọng là khả năng duy trì chất lượng trong suốt quá trình gia công. Dụng cụ cắt bị mòn có thể làm kích thước thay đổi dần, trong khi nhiệt độ máy, tình trạng gá đặt và sự khác biệt giữa các lô phôi cũng có thể ảnh hưởng đến kết quả.
Để hạn chế sai lệch, quy trình sản xuất cần xác định những kích thước phải kiểm tra ở sản phẩm đầu tiên, những đặc tính cần theo dõi trong quá trình gia công và điều kiện phải thay dụng cụ hoặc điều chỉnh chương trình.
Đối với chi tiết có dung sai chặt, khách hàng có thể yêu cầu kiểm tra sản phẩm đầu tiên trước khi triển khai toàn bộ lô hàng. Việc này giúp phát hiện sớm những khác biệt giữa bản vẽ và sản phẩm thực tế, đặc biệt khi đơn hàng có kết cấu mới hoặc sử dụng vật liệu chưa từng gia công.
Một phương án khác là chia đơn hàng thành nhiều đợt giao theo kế hoạch sản xuất. Cách tổ chức này phù hợp với doanh nghiệp cần duy trì tồn kho ở mức hợp lý nhưng vẫn đảm bảo nguồn cung linh kiện cho dây chuyền.
Khi đặt hàng định kỳ, doanh nghiệp nên thống nhất mã chi tiết, phiên bản bản vẽ, số lượng mỗi đợt và tiêu chuẩn nghiệm thu. Những thông tin này giúp giảm nguy cơ nhầm lẫn giữa các phiên bản sản phẩm và hỗ trợ kiểm soát chất lượng qua nhiều lần sản xuất.
Thời gian gia công và phương án giao hàng tại Tp HCM
Thời gian hoàn thành đơn hàng tiện CNC phụ thuộc vào nhiều yếu tố, trong đó có mức độ phức tạp của chi tiết, số lượng sản phẩm, tình trạng cung ứng vật liệu, thời gian chuẩn bị máy và những công đoạn xử lý bổ sung.
Một sản phẩm có hình dạng đơn giản chưa chắc được hoàn thành nhanh nếu cần đặt mua phôi có quy cách đặc biệt. Ngược lại, chi tiết có nhiều nguyên công nhưng sử dụng vật liệu sẵn có và chương trình gia công đã được thiết lập từ những đơn hàng trước có thể thuận lợi hơn trong việc bố trí sản xuất.
Đối với các chi tiết trục dài, bạc thành mỏng hoặc sản phẩm có dung sai chặt, thời gian gia công còn phụ thuộc vào số lần gá đặt và phương án kiểm tra. Việc tăng tốc độ cắt không phải lúc nào cũng rút ngắn tổng thời gian sản xuất, bởi chế độ cắt quá lớn có thể gây rung, giảm tuổi thọ dụng cụ hoặc làm phát sinh công đoạn sửa lỗi.
Trong những đơn hàng cần nhiệt luyện, mạ, nhuộm đen, đánh bóng hoặc mài tinh, tiến độ phải tính cả thời gian chuyển công đoạn và kiểm tra sau xử lý. Đặc biệt, các quá trình có khả năng làm thay đổi kích thước hoặc hình dạng sản phẩm cần được bố trí phù hợp với thứ tự gia công.
Để xác định tiến độ thực tế, quá trình tiếp nhận đơn hàng nên làm rõ thời điểm khách hàng cần sử dụng sản phẩm, số lượng cần giao trước và những yêu cầu bắt buộc về chất lượng. Với đơn hàng phục vụ sửa chữa máy đang ngừng hoạt động, khách hàng có thể ưu tiên nhận trước một số chi tiết quan trọng thay vì chờ hoàn thành toàn bộ số lượng.
Tuy nhiên, việc chia lô chỉ phù hợp khi không làm ảnh hưởng đến phương án gá đặt, hiệu quả sản xuất và yêu cầu nghiệm thu. Một số sản phẩm cần được gia công cùng đợt để duy trì điều kiện công nghệ hoặc kiểm soát sự đồng nhất.
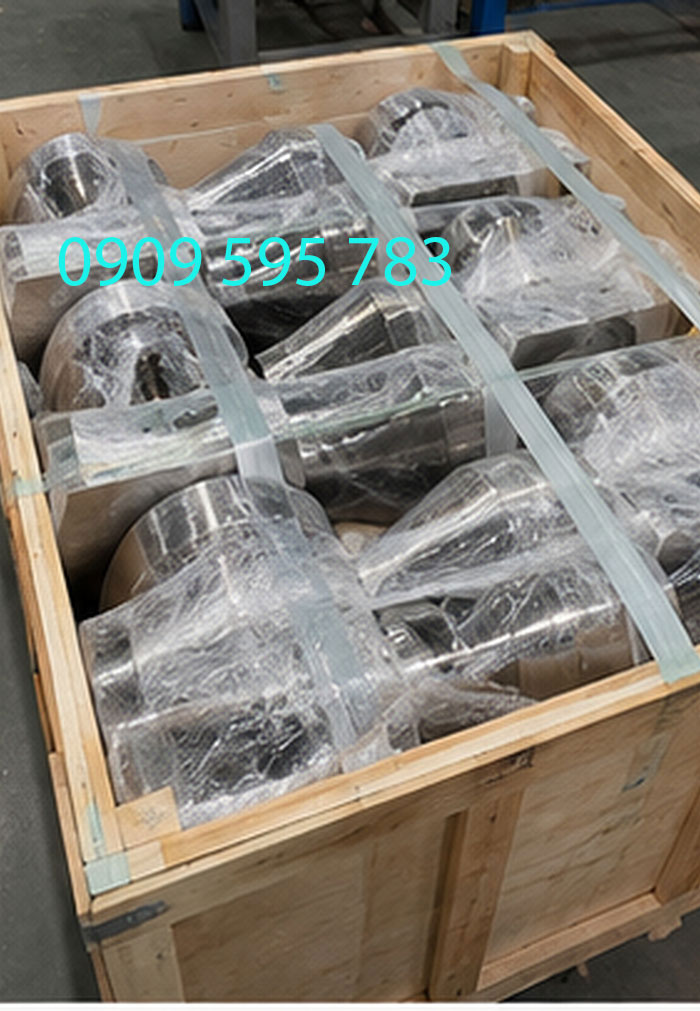
Tại Thành phố Hồ Chí Minh, việc giao nhận chi tiết cơ khí cần chú ý đến khối lượng, hình dạng và yêu cầu bảo vệ bề mặt. Các chi tiết trục có bề mặt lắp ổ bi, ren ngoài hoặc mép định vị dễ bị ảnh hưởng nếu va chạm trong quá trình vận chuyển.
Đối với sản phẩm đã hoàn thiện, phương án đóng gói có thể bao gồm bọc bảo vệ bề mặt, che chắn đầu ren, phân cách các chi tiết và sử dụng vật liệu chống gỉ phù hợp. Với những sản phẩm có yêu cầu đặc biệt về bảo quản, điều kiện đóng gói cần được thống nhất trước khi giao hàng.
Khách hàng tại TP.HCM và các tỉnh phía Nam có thể trao đổi phương án nhận hàng trực tiếp hoặc vận chuyển theo từng đơn hàng. Thời gian giao cụ thể cần được xác nhận sau khi xem xét tiến độ sản xuất, khối lượng hàng hóa và địa điểm nhận.
Báo giá gia công tiện CNC tại Tp HCM
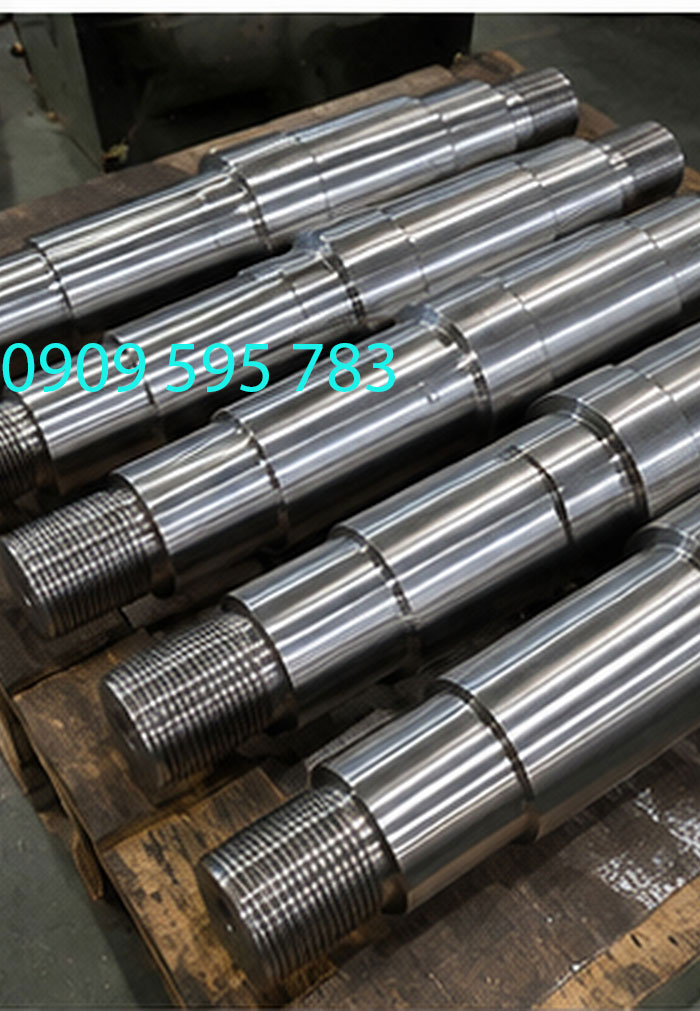
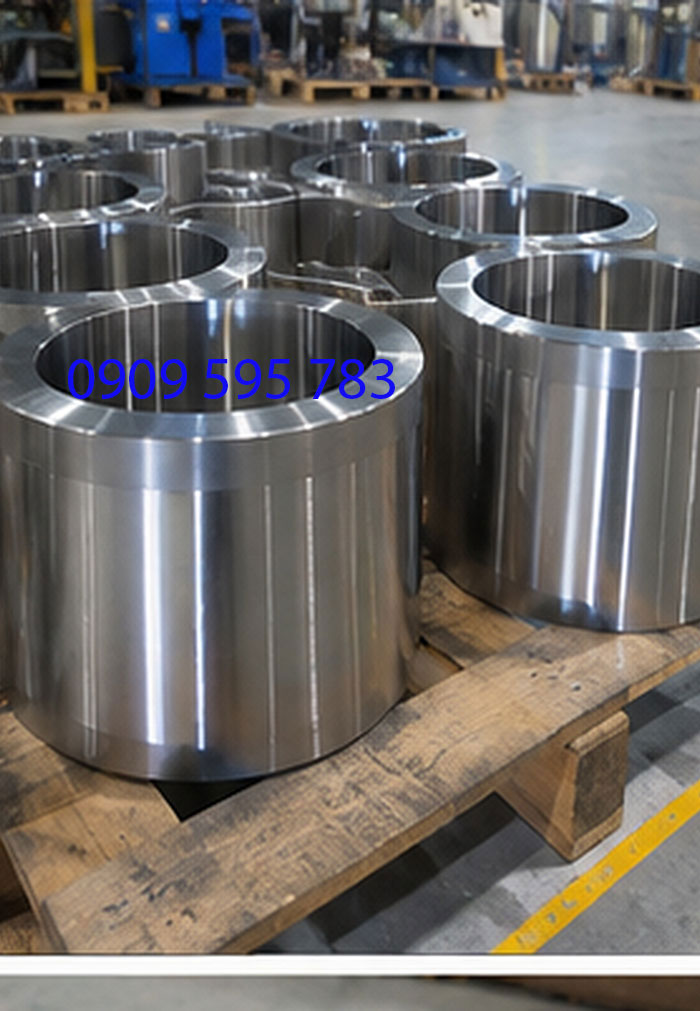
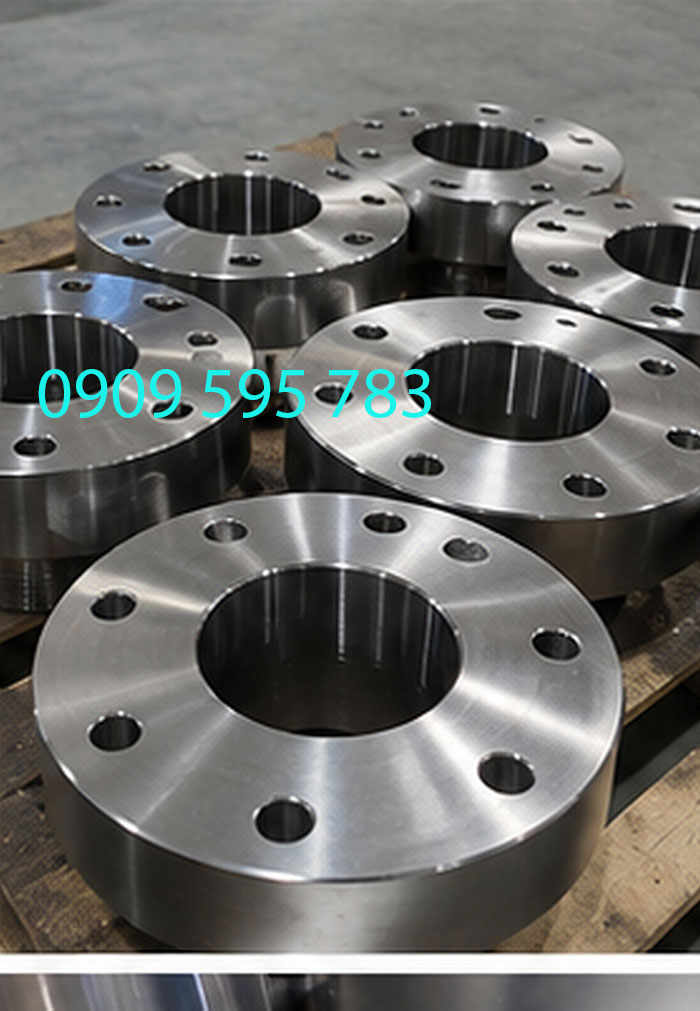
Báo giá gia công tiện CNC tại Tp HCM được xác định dựa trên tổng chi phí cần thiết để hoàn thiện sản phẩm theo yêu cầu kỹ thuật. Không có một mức đơn giá chung phù hợp cho mọi chi tiết, bởi hai sản phẩm có cùng khối lượng vật liệu vẫn có thể khác nhau đáng kể về thời gian gia công, số lần gá đặt và mức độ kiểm soát chất lượng.
Khi so sánh báo giá giữa các đơn vị, khách hàng cần xác định rõ phạm vi công việc được tính trong đơn giá. Một báo giá chỉ bao gồm công tiện từ phôi do khách cung cấp không thể so sánh trực tiếp với báo giá đã bao gồm vật liệu, cắt phôi, gia công hoàn thiện, xử lý bề mặt và vận chuyển.
Đối với đơn hàng có bản vẽ đầy đủ, việc báo giá có thể dựa trên phương án gia công dự kiến, thời gian máy, chi phí dụng cụ và số lượng sản phẩm. Trường hợp bản vẽ thiếu dung sai, vật liệu hoặc yêu cầu hoàn thiện, báo giá ban đầu chỉ nên được xem là mức ước tính có điều kiện cho đến khi các thông số được xác nhận.
Những yếu tố ảnh hưởng đến đơn giá gia công
Chi phí vật liệu là một trong những thành phần quan trọng của giá thành sản phẩm. Tuy nhiên, chi phí này phụ thuộc vào khối lượng phôi đầu vào chứ không chỉ dựa trên khối lượng chi tiết hoàn thiện.
Đối với sản phẩm có lượng kim loại phải bóc bỏ lớn, lựa chọn phôi gần với hình dạng thành phẩm có thể giúp giảm lượng phoi và thời gian cắt. Dù vậy, phôi có hình dạng phù hợp hơn chưa chắc luôn rẻ hơn, bởi giá mua vật liệu, quy cách thương mại và số lượng tối thiểu của nhà cung cấp có thể khác nhau.
Chi phí gia công còn chịu ảnh hưởng của thời gian máy. Một chi tiết cần tiện nhiều bậc trục, khoan lỗ sâu, tiện ren hoặc gia công lỗ có dung sai chặt thường cần nhiều nguyên công hơn so với sản phẩm chỉ yêu cầu tiện trụ ngoài và mặt đầu.
Độ chính xác cũng là yếu tố cần xem xét. Khi dung sai thu hẹp, quá trình gia công có thể phải bổ sung lượt cắt tinh, kiểm soát nhiệt độ, điều chỉnh dụng cụ hoặc sử dụng phương pháp đo chính xác hơn.
Đối với các bề mặt có yêu cầu độ nhám thấp, việc lựa chọn dụng cụ và chế độ cắt phải phù hợp với vật liệu. Trong một số trường hợp, chỉ tiện CNC không đủ để đạt yêu cầu cuối cùng và cần thêm công đoạn mài hoặc xử lý bề mặt.
Để hình dung cấu trúc chi phí, có thể sử dụng mô hình tính toán tham khảo:
G = Cvl + Cgc + Cdc + Cph + Cql + Ckh
Trong đó:
- G là giá thành ước tính của đơn hàng.
- Cvl là chi phí vật liệu và hao hụt phôi.
- Cgc là chi phí thời gian gia công.
- Cdc là chi phí dụng cụ cắt và vật tư tiêu hao.
- Cph là chi phí công đoạn phụ như nhiệt luyện, mài hoặc xử lý bề mặt.
- Cql là chi phí kiểm tra chất lượng.
- Ckh là các chi phí khác được phân bổ cho đơn hàng.
Đây là mô hình phân tích chi phí, không phải công thức báo giá cố định của Huy Phát. Giá bán thực tế còn phụ thuộc vào chi phí quản lý, lợi nhuận, điều kiện thương mại và thuế áp dụng.
Ví dụ, một chi tiết cần 12 phút gia công chính và 3 phút thao tác phụ sẽ có tổng thời gian trực tiếp dự kiến là 15 phút, chưa tính thời gian lập trình, chuẩn bị máy, đo kiểm và thời gian ngừng máy ngoài kế hoạch.
Nếu sản xuất 10 sản phẩm, tổng thời gian trực tiếp theo giả định là 150 phút. Khi tăng lên 100 sản phẩm, tổng thời gian trực tiếp là 1.500 phút nếu điều kiện công nghệ và thời gian chu kỳ không đổi. Tuy nhiên, chi phí chuẩn bị được phân bổ trên nhiều sản phẩm hơn, nên đơn giá có thể giảm mà không cần thay đổi chất lượng sản phẩm.
Đối với đơn hàng số lượng lớn, việc tối ưu phương án gá đặt, lựa chọn phôi và giảm thao tác không tạo giá trị có thể ảnh hưởng đáng kể đến giá thành. Đây là lý do khách hàng nên cung cấp sản lượng dự kiến ngay từ giai đoạn yêu cầu báo giá, kể cả khi trước mắt chỉ cần đặt một lô thử nghiệm.
Thông tin cần cung cấp để nhận báo giá chính xác
Để nhận báo giá gia công tiện CNC phù hợp với yêu cầu thực tế, khách hàng cần cung cấp đủ dữ liệu giúp đơn vị sản xuất xác định phạm vi công việc và lựa chọn phương án gia công.
Thông tin quan trọng nhất là bản vẽ kỹ thuật hoặc mẫu chi tiết. Bản vẽ nên thể hiện kích thước, dung sai, vật liệu và những yêu cầu về bề mặt. Nếu sản phẩm có ren, rãnh, lỗ sâu hoặc vị trí lắp ghép đặc biệt, cần ghi rõ tiêu chuẩn và các thông số liên quan.
Đối với vật liệu, nên cung cấp mác thép hoặc hợp kim cụ thể, trạng thái vật liệu nếu có yêu cầu và thông tin về việc khách hàng tự cấp phôi hay yêu cầu đơn vị gia công cung cấp trọn gói.
Số lượng đặt hàng cũng cần được xác định rõ. Nếu sản phẩm được đặt định kỳ, khách hàng nên cung cấp thêm nhu cầu dự kiến theo tháng hoặc theo từng đợt. Điều này giúp xem xét khả năng chuẩn bị phôi và tổ chức sản xuất phù hợp hơn.
Một yêu cầu báo giá đầy đủ nên có những nội dung sau:
-
Tên chi tiết, mã sản phẩm và phiên bản bản vẽ.
-
Bản vẽ 2D, mô hình 3D hoặc mẫu thực tế.
-
Mác vật liệu và trạng thái vật liệu yêu cầu.
-
Kích thước tổng thể, dung sai và độ nhám quan trọng.
-
Số lượng cần gia công và sản lượng dự kiến nếu đặt định kỳ.
-
Các công đoạn bổ sung như phay, khoan, nhiệt luyện, mạ hoặc mài.
-
Yêu cầu kiểm tra chất lượng và hồ sơ nghiệm thu nếu có.
-
Thời gian cần nhận hàng và địa điểm giao hàng.
-
Phạm vi cung cấp vật liệu, đóng gói và vận chuyển.
Với những sản phẩm chưa có bản vẽ hoàn chỉnh, khách hàng có thể gửi hình ảnh và kích thước cơ bản để trao đổi sơ bộ. Tuy nhiên, hình ảnh không thể thay thế đầy đủ dữ liệu kỹ thuật đối với chi tiết cần kiểm soát dung sai hoặc khả năng lắp ghép.
Khi yêu cầu báo giá, khách hàng cũng nên xác định những điều kiện thương mại cần thể hiện rõ, bao gồm đơn giá theo số lượng, thời gian thực hiện, phạm vi nghiệm thu, chi phí vận chuyển và thuế giá trị gia tăng.
Việc thống nhất những nội dung này trước khi đặt hàng giúp hạn chế phát sinh chi phí do thay đổi vật liệu, bổ sung nguyên công hoặc điều chỉnh yêu cầu kỹ thuật trong quá trình sản xuất.
Đặt gia công tiện CNC tại Huy Phát
Công ty TNHH Thép XNK Huy Phát tiếp nhận nhu cầu gia công tiện CNC tại TP.HCM theo bản vẽ kỹ thuật, mẫu thực tế và quy cách riêng của khách hàng. Dịch vụ hướng đến các doanh nghiệp chế tạo máy, đơn vị sản xuất thiết bị công nghiệp, cơ sở bảo trì máy móc và khách hàng cần chế tạo linh kiện phục vụ lắp ráp hoặc thay thế.
Đối với mỗi yêu cầu đặt hàng, việc xem xét phương án gia công bắt đầu từ đặc điểm của sản phẩm. Những thông tin như đường kính lớn nhất, chiều dài chi tiết, vị trí lắp ghép, mác vật liệu và số lượng cần sản xuất được sử dụng để đánh giá khả năng thực hiện, lựa chọn dạng phôi và xác định những nguyên công cần thiết.
Với sản phẩm có nhiều bề mặt chức năng, quá trình trao đổi kỹ thuật cần làm rõ những kích thước quan trọng trước khi triển khai. Chẳng hạn, một trục truyền động có vị trí lắp ổ bi và bánh răng cần được xác định dung sai đường kính, độ đồng tâm và yêu cầu bề mặt tại từng vị trí. Những thông số này ảnh hưởng trực tiếp đến phương án gá đặt, trình tự gia công và cách kiểm tra thành phẩm.
Đối với các chi tiết cần kết hợp tiện CNC với phay CNC, cắt laser, chấn thép tấm hoặc hàn, phương án chế tạo được xem xét theo kết cấu sản phẩm và khả năng phối hợp công đoạn. Việc xác định đúng trình tự sản xuất giúp hạn chế tình trạng phải gia công lại những bề mặt đã hoàn thiện do ảnh hưởng của các công đoạn tiếp theo.
Khách hàng có nhu cầu đặt gia công đơn chiếc, chế tạo mẫu hoặc sản xuất theo lô nên cung cấp bản vẽ và số lượng dự kiến ngay từ đầu. Nếu cần thay thế chi tiết máy đã hư hỏng, việc gửi thêm hình ảnh vị trí lắp đặt hoặc thông tin về bộ phận liên quan sẽ hỗ trợ quá trình xác định yêu cầu kỹ thuật.
Huy Phát tiếp nhận thông tin để xem xét phương án gia công và báo giá theo từng đơn hàng. Đối với sản phẩm có dung sai đặc biệt, kích thước lớn hoặc yêu cầu xử lý bổ sung, phạm vi thực hiện và điều kiện nghiệm thu cần được xác nhận trước khi tiến hành sản xuất.
Thông tin liên hệ gia công tiện CNC tại TP.HCM
Công ty: Công ty TNHH Thép XNK Huy Phát
Địa chỉ: 113/19/2 Tân Chánh Hiệp 03 – Tân Chánh Hiệp – Quận 12 – Thành phố Hồ Chí Minh
Điện thoại: 0909.595.783
Email: theptam.net@gmail.com
Sản phẩm tương tự
Tiện CNC

