
Gia công phay CNC
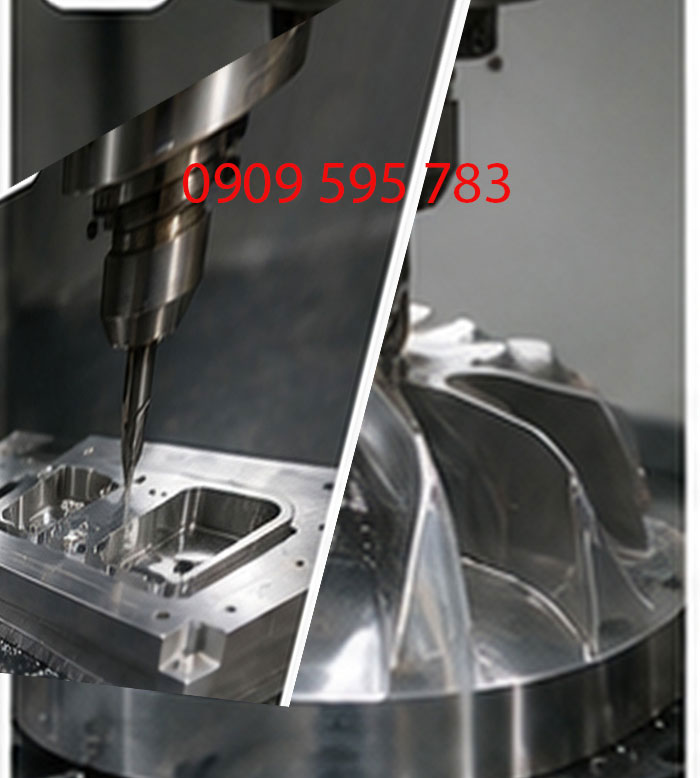
Gia công phay CNC là gì?
Gia công phay CNC là phương pháp sử dụng máy phay điều khiển số bằng máy tính để thực hiện các chuyển động cắt gọt theo chương trình được thiết lập. Dao phay quay quanh trục chính, kết hợp với chuyển động tương đối giữa dao và phôi để loại bỏ vật liệu, tạo thành mặt phẳng, rãnh, hốc, bậc, lỗ hoặc những biên dạng có hình học phức tạp. So với phương pháp điều khiển thủ công, hệ thống CNC hỗ trợ thực hiện các chuyển động có tính lặp lại và giảm sự phụ thuộc vào thao tác trực tiếp trong từng chu kỳ gia công.
Trong sản xuất cơ khí, có những chi tiết không thể hoàn thiện chỉ bằng thao tác khoan, cắt hoặc tiện thông thường. Một tấm thép cần tạo nhiều hốc có độ sâu khác nhau, một khối nhôm phải phay các rãnh dẫn hướng hoặc một bộ gá máy cần hình thành hệ thống mặt phẳng và lỗ định vị theo những vị trí xác định. Những sản phẩm này đòi hỏi phương pháp gia công có khả năng kiểm soát chuyển động của dụng cụ cắt theo hình dạng cần tạo ra, đồng thời duy trì chất lượng bề mặt và kích thước phù hợp với yêu cầu sử dụng.
Tuy nhiên, khả năng tạo hình bằng CNC không đồng nghĩa với việc mọi chi tiết đều có thể sản xuất bằng cùng một loại máy hoặc một phương án lập trình. Hình dạng sản phẩm, khả năng tiếp cận của dụng cụ, độ cứng vật liệu, kích thước phôi và yêu cầu hoàn thiện đều ảnh hưởng đến cách lựa chọn công nghệ. Đặc biệt, những chi tiết có hốc sâu, thành mỏng hoặc nhiều bề mặt nằm ở các hướng khác nhau thường cần được xem xét kỹ trước khi đưa vào sản xuất.
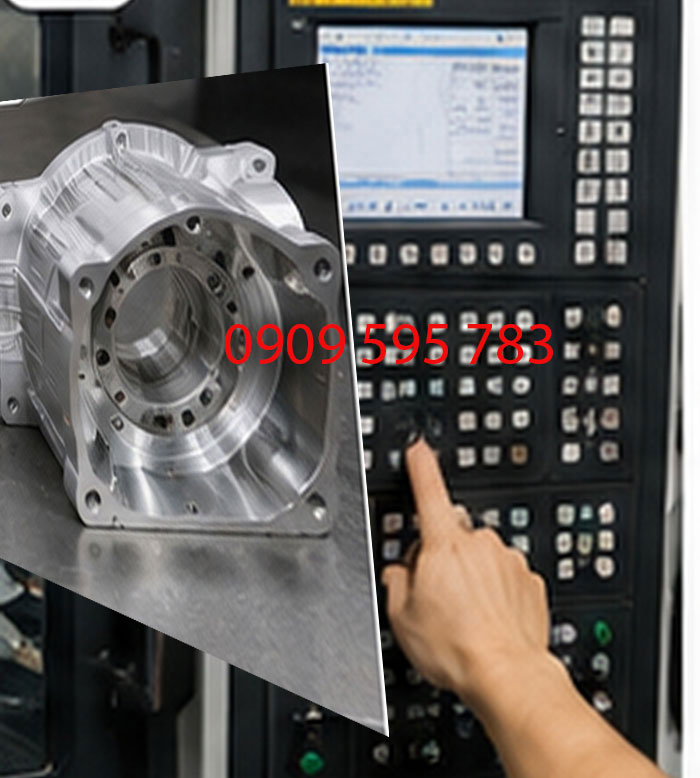
Khả năng tạo hình chi tiết bằng công nghệ phay CNC
Điểm nổi bật của công nghệ phay CNC nằm ở khả năng tạo ra nhiều dạng bề mặt bằng chuyển động phối hợp giữa dụng cụ cắt và các trục điều khiển. Thay vì chỉ thực hiện một chuyển động đơn giản, máy có thể di chuyển dao theo những quỹ đạo được xác định để bóc tách vật liệu tại các vị trí khác nhau trên phôi.
Khả năng này đặc biệt hữu ích đối với những sản phẩm có nhiều đặc điểm hình học trên cùng một chi tiết, chẳng hạn tấm đế có rãnh định vị, khối gá có hốc lắp linh kiện hoặc chi tiết máy cần tạo các mặt tiếp xúc ở nhiều cao độ.
Tuy nhiên, phương pháp phay phải được lựa chọn theo đặc điểm của từng bề mặt. Gia công một mặt phẳng rộng có yêu cầu khác với tạo rãnh hẹp hoặc hốc có thành đứng. Những khác biệt này ảnh hưởng đến loại dao, đường chạy dao, điều kiện gá đặt và thời gian thực hiện.
Gia công mặt phẳng, rãnh, hốc và biên dạng phức tạp
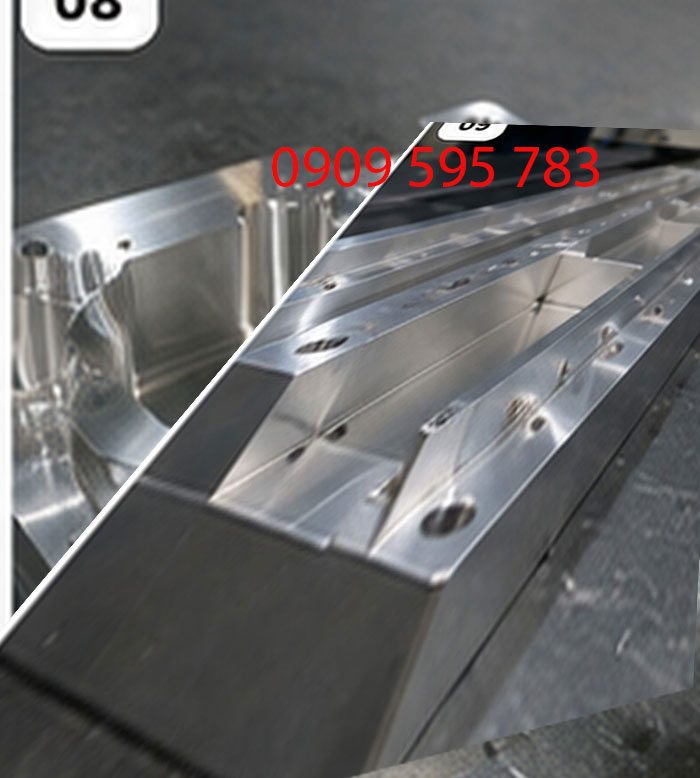
Phay mặt phẳng là một trong những nguyên công phổ biến khi chế tạo các chi tiết cơ khí. Mục đích có thể là tạo bề mặt lắp đặt, giảm chiều dày phôi hoặc hình thành mặt chuẩn phục vụ những công đoạn tiếp theo.
Đối với mặt phẳng rộng, dao phay mặt đầu thường được cân nhắc khi kích thước và điều kiện máy cho phép. Phương pháp này có thể loại bỏ vật liệu trên diện tích tương đối lớn, nhưng chất lượng bề mặt còn phụ thuộc vào hình học dao, bước tiến, độ cứng vững của hệ thống và trạng thái vật liệu.
Khi gia công một tấm đế máy, yêu cầu không chỉ là làm phẳng bề mặt. Nếu sản phẩm có nhiều vị trí lắp đặt, độ phẳng và quan hệ giữa các mặt tiếp xúc có thể ảnh hưởng đến khả năng lắp ráp. Vì vậy, phương án phay cần tính đến cách giữ phôi và sự biến dạng có thể xuất hiện khi tháo khỏi đồ gá.
Đối với rãnh, phương pháp gia công thay đổi theo chiều rộng, chiều sâu và hình dạng tiết diện.
Rãnh thẳng có thể được tạo bằng dao phay ngón phù hợp. Những rãnh có tiết diện đặc biệt, chẳng hạn rãnh chữ T, thường cần dụng cụ chuyên dụng và trình tự gia công thích hợp. Trong một số trường hợp, phải tạo rãnh dẫn trước khi sử dụng dao định hình để mở rộng phần bên dưới.
Với rãnh then trên chi tiết cơ khí, kích thước rãnh và vị trí tương quan với những bề mặt khác có thể ảnh hưởng trực tiếp đến khả năng truyền mô-men hoặc lắp ghép. Do đó, việc lựa chọn dao không chỉ dựa vào chiều rộng danh nghĩa mà còn phải xem xét dung sai và yêu cầu hoàn thiện.
Gia công hốc là dạng công việc có mức độ phức tạp cao hơn khi dao phải loại bỏ vật liệu bên trong một vùng được giới hạn bởi các thành và đáy.
Đối với hốc chữ nhật, việc lựa chọn đường chạy dao cần xem xét khả năng thoát phoi và lượng vật liệu còn lại ở các góc. Nếu hốc có nhiều cấp chiều sâu, quá trình gia công có thể được chia thành những vùng khác nhau để kiểm soát lượng cắt và hạn chế chuyển động không cần thiết.
Một điểm cần lưu ý là dao phay ngón hình trụ không thể trực tiếp tạo góc trong sắc tuyệt đối trên mặt phẳng vuông góc với trục dao. Góc trong thường có bán kính liên quan đến bán kính dụng cụ và quỹ đạo gia công.
Ví dụ, nếu sử dụng dao phay ngón đường kính 10 mm để gia công góc trong vuông trên mặt phẳng XY, bán kính góc nhỏ nhất theo hình học cắt thông thường là khoảng 5 mm, nếu không sử dụng thêm phương pháp hoặc dụng cụ khác.
Khi thiết kế chi tiết cần lắp một bộ phận có góc ngoài vuông, người đặt hàng phải xem xét bán kính góc trong của hốc. Nếu yêu cầu góc trong sắc, có thể cần thay đổi thiết kế, bổ sung phần thoát góc hoặc sử dụng phương pháp gia công khác.
Đối với các bề mặt cong và biên dạng ba chiều, dao phay cầu hoặc dao có hình học phù hợp có thể được sử dụng để tạo hình theo những đường chạy dao liên tiếp.
Chất lượng bề mặt sau gia công phụ thuộc vào khoảng cách giữa các lượt chạy dao, hình dạng dụng cụ và hướng tiếp xúc với bề mặt. Khi khoảng cách giữa các đường chạy lớn, những vết gợn hình học có thể xuất hiện rõ hơn. Giảm khoảng cách có thể cải thiện độ hoàn thiện nhưng thường làm tăng chiều dài đường chạy và thời gian gia công.
Vì vậy, lựa chọn phương pháp phay cần xuất phát từ chức năng của bề mặt thành phẩm, không chỉ từ khả năng tạo ra hình dạng trên phần mềm thiết kế.
Phay 3 trục và giới hạn tiếp cận bề mặt gia công
Máy phay CNC 3 trục điều khiển chuyển động theo ba phương tuyến tính X, Y và Z. Trong cấu hình thông dụng, hệ thống có thể di chuyển dụng cụ hoặc bàn máy theo những phương này để tạo hình chi tiết.
Đối với nhiều sản phẩm dạng tấm, khối hoặc chi tiết có thể tiếp cận từ phía trên, máy phay 3 trục có khả năng thực hiện các nguyên công như phay mặt, tạo hốc, phay rãnh, khoan và gia công biên dạng.
Tuy nhiên, số lượng trục điều khiển không phải yếu tố duy nhất quyết định khả năng chế tạo.
Một chi tiết có nhiều mặt cần gia công vẫn có thể được thực hiện trên máy 3 trục bằng cách thay đổi hướng gá đặt. Vấn đề là mỗi lần thay đổi gá có thể phát sinh yêu cầu xác định lại vị trí và quan hệ giữa các bề mặt.
Chẳng hạn, một khối cơ khí cần phay mặt trên, mặt bên và một rãnh nằm ở phía đối diện có thể phải trải qua nhiều lần gá. Nếu các bề mặt này có yêu cầu vị trí tương quan chặt chẽ, phương án giữ phôi và xác định chuẩn phải được xem xét phù hợp.
Những chi tiết có hốc nằm dưới phần nhô ra, bề mặt khuất hoặc cấu trúc tạo thành vùng không thể tiếp cận trực tiếp có thể vượt quá khả năng gia công của cấu hình 3 trục thông thường.
Trong trường hợp đó, có thể cần sử dụng dụng cụ đặc biệt, thay đổi phương án gá, thiết bị có thêm trục quay hoặc kết hợp phương pháp chế tạo khác.
Máy 4 trục hoặc 5 trục có thể mở rộng khả năng định hướng dụng cụ và tiếp cận những bề mặt phức tạp. Tuy nhiên, không phải mọi chi tiết đều cần công nghệ nhiều trục. Với những sản phẩm có hình học phù hợp, phương án 3 trục vẫn có thể đáp ứng yêu cầu và tránh phát sinh chi phí thiết lập không cần thiết.
Khi đặt gia công phay CNC, khách hàng nên cung cấp mô hình hình học hoặc bản vẽ thể hiện đầy đủ những bề mặt cần thực hiện. Việc xác định sớm những vùng khó tiếp cận giúp tránh lựa chọn phương án gia công không phù hợp.
Lựa chọn vật liệu và dụng cụ phay phù hợp
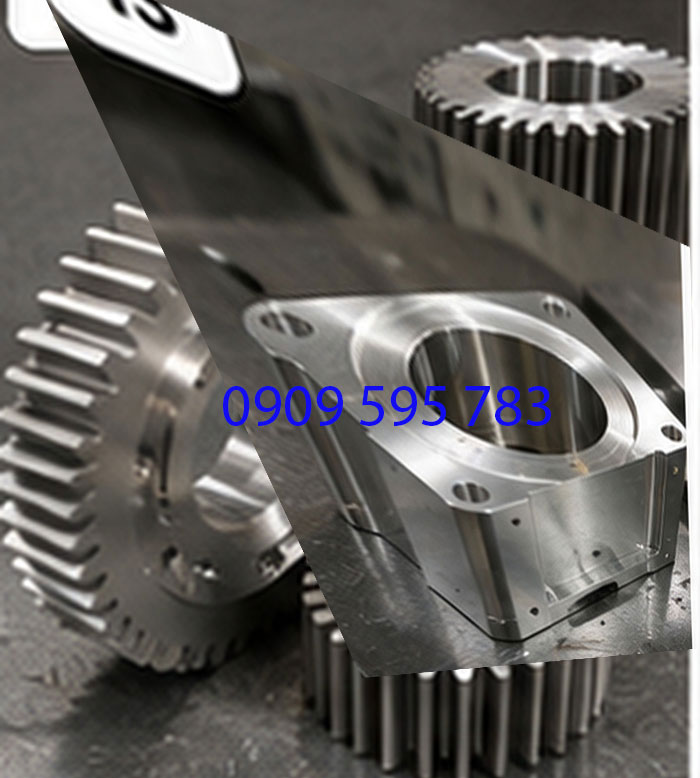
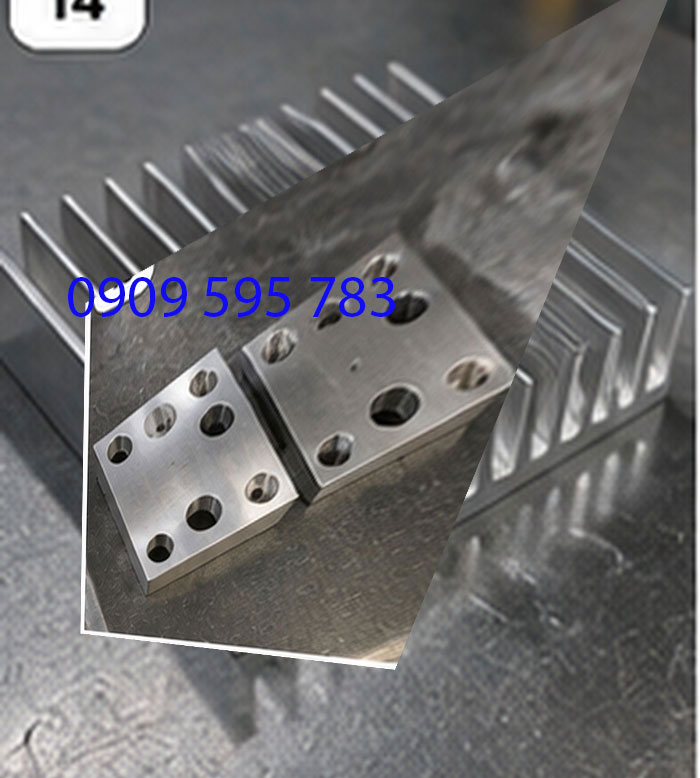
Cùng một chi tiết có hình dạng giống nhau nhưng được chế tạo từ những vật liệu khác nhau có thể cần chế độ gia công, dụng cụ và thời gian sản xuất khác nhau.
Khả năng gia công không chỉ phụ thuộc vào độ cứng. Độ bền, độ dẻo, khả năng dẫn nhiệt, xu hướng bám dính vào dụng cụ và cơ chế hình thành phoi đều ảnh hưởng đến quá trình cắt.
Việc lựa chọn vật liệu cần được thực hiện theo yêu cầu sử dụng của sản phẩm, sau đó mới xác định phương án phay tương ứng. Nếu chỉ chọn vật liệu dựa trên giá phôi ban đầu mà không xem xét khả năng gia công, tổng chi phí chế tạo có thể không đạt mức mong muốn.
Đặc điểm gia công thép, inox và nhôm
Thép carbon được sử dụng rộng rãi trong chế tạo chi tiết máy, đồ gá và các bộ phận cơ khí công nghiệp. Tuy nhiên, tính chất gia công thay đổi theo thành phần hóa học, trạng thái nhiệt luyện và độ cứng thực tế.
Ví dụ, thép C45 theo hệ ký hiệu EN thường được sử dụng cho một số chi tiết máy cần cơ tính phù hợp. Khi vật liệu ở trạng thái chưa tôi cứng, điều kiện phay có thể khác đáng kể so với vật liệu đã qua xử lý nhiệt.
Đối với thép có độ cứng cao, cần lựa chọn dụng cụ và chế độ cắt phù hợp để hạn chế mòn dao, mẻ lưỡi cắt hoặc phát sinh nhiệt quá mức.
Inox là nhóm vật liệu có đặc tính rất đa dạng. Inox austenitic như 304 có thể xuất hiện hiện tượng biến cứng khi gia công và có xu hướng bám dính vào lưỡi cắt trong những điều kiện nhất định.
Nếu dao bị cọ xát nhiều thay vì thực hiện quá trình cắt hiệu quả, bề mặt vật liệu có thể bị biến cứng cục bộ, khiến những lượt cắt tiếp theo khó thực hiện hơn.
Do đó, khi phay inox cần quan tâm đến tình trạng lưỡi cắt, độ cứng vững của hệ thống, khả năng thoát phoi và điều kiện làm mát.
Không nên áp dụng một mức tốc độ cắt cố định cho toàn bộ nhóm inox, bởi inox 304, 316 hoặc các loại inox hóa bền có thể khác nhau về tính chất và khả năng gia công.
Nhôm thường có lực cắt thấp hơn nhiều loại thép trong điều kiện so sánh phù hợp, nhưng cũng có những vấn đề riêng.
Một số hợp kim nhôm có xu hướng bám dính vào dụng cụ nếu hình học dao và điều kiện cắt không phù hợp. Phoi nhôm cũng cần được thoát ra hiệu quả để tránh tái cắt hoặc gây xước bề mặt.
Những hợp kim như 6061 được sử dụng trong nhiều ứng dụng cơ khí, nhưng khả năng gia công còn phụ thuộc vào trạng thái vật liệu. Ví dụ, ký hiệu 6061-T6 thể hiện hợp kim và trạng thái nhiệt luyện cụ thể, không thể thay thế bằng cách ghi chung là nhôm 6061 trong mọi trường hợp có yêu cầu cơ tính.
Với những chi tiết có thành mỏng, tính chất đàn hồi và điều kiện gá đặt cũng ảnh hưởng đến độ ổn định trong quá trình phay.
Một điểm quan trọng là vật liệu dễ cắt không đồng nghĩa với sản phẩm luôn dễ gia công. Một khối nhôm có hốc sâu và thành mỏng có thể khó kiểm soát biến dạng hơn một chi tiết thép có kết cấu đơn giản.
Khi yêu cầu báo giá, khách hàng nên xác định rõ mác vật liệu, trạng thái vật liệu và những yêu cầu xử lý sau gia công. Nếu chưa xác định được vật liệu, cần trao đổi về chức năng sử dụng để lựa chọn phương án phù hợp.
Dao phay và điều kiện cắt theo từng loại chi tiết
Dao phay được lựa chọn theo hình dạng bề mặt, vật liệu, lượng dư cần loại bỏ và điều kiện làm việc của máy.
Dao phay ngón thường được sử dụng cho các nguyên công tạo rãnh, hốc và biên dạng. Dao phay mặt đầu phù hợp với nhiều ứng dụng gia công bề mặt rộng. Dao phay cầu được sử dụng trong các nguyên công tạo hình bề mặt cong, đặc biệt khi cần đường chạy dao ba chiều.
Tuy nhiên, tên gọi dụng cụ chỉ phản ánh một phần khả năng sử dụng. Đường kính, số lưỡi cắt, góc xoắn, vật liệu dao, lớp phủ và chiều dài làm việc đều có thể ảnh hưởng đến kết quả.
Dao có đường kính lớn thường có độ cứng vững thuận lợi hơn trong những điều kiện tương đương, nhưng không thể tiếp cận các rãnh hoặc góc có kích thước nhỏ hơn giới hạn hình học của nó.
Ngược lại, dao nhỏ có thể tạo được những chi tiết tinh nhưng dễ bị ảnh hưởng bởi lực cắt và độ lệch dụng cụ, đặc biệt khi chiều dài nhô dao lớn.
Trong phay, tốc độ cắt có thể được xác định theo công thức:
Vc = π × D × n / 1000
Trong đó, Vc là tốc độ cắt tính bằng m/phút, D là đường kính dao tính bằng mm và n là tốc độ quay trục chính tính bằng vòng/phút.
Giả sử sử dụng dao phay đường kính 10 mm với tốc độ quay 6.000 vòng/phút, tốc độ cắt tương ứng là:
Vc = 3,1416 × 10 × 6.000 / 1000 = 188,5 m/phút
Đây là phép tính minh họa, không phải thông số cắt khuyến nghị cho một loại vật liệu cụ thể.
Lượng chạy dao bàn máy trong điều kiện phay thông thường có thể được xác định bằng:
Vf = fz × z × n
Trong đó, Vf là lượng chạy dao tính bằng mm/phút, fz là lượng chạy dao trên mỗi răng tính bằng mm/răng, z là số răng cắt và n là tốc độ quay tính bằng vòng/phút.
Nếu dao có 4 răng, lượng chạy dao mỗi răng là 0,05 mm/răng và tốc độ quay 6.000 vòng/phút thì:
Vf = 0,05 × 4 × 6.000 = 1.200 mm/phút
Kết quả này chỉ minh họa mối quan hệ giữa các thông số. Trong thực tế, lượng chạy dao phải được lựa chọn theo loại dao, vật liệu, chiều sâu cắt, chiều rộng ăn dao và điều kiện ổn định của hệ thống.
Với dao có hình học đặc biệt hoặc những phương pháp phay sử dụng lượng ăn dao nhỏ theo phương ngang, việc xác định chiều dày phoi thực tế có thể cần tính đến hiện tượng mỏng phoi.
Ngoài ra, thông số cắt do nhà sản xuất dụng cụ cung cấp thường được xây dựng cho những điều kiện sử dụng nhất định. Khi áp dụng vào máy và chi tiết cụ thể, cần xem xét khả năng đáp ứng thực tế thay vì sử dụng nguyên giá trị trong mọi trường hợp.
Tối ưu thời gian gia công và lượng vật liệu tiêu hao
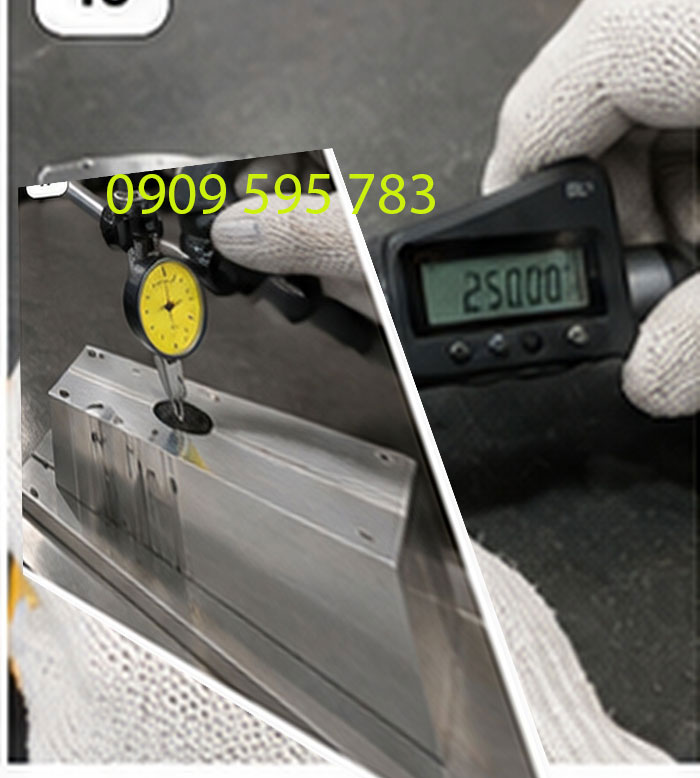
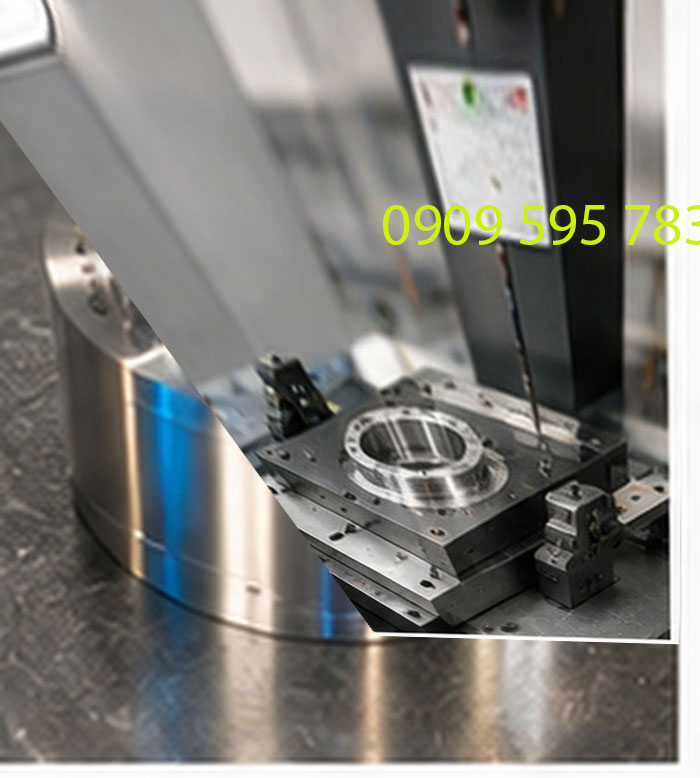
Chi phí của một chi tiết phay CNC không chỉ được quyết định bởi lượng kim loại bị loại bỏ. Hai phương án có thể tạo ra cùng một sản phẩm nhưng khác nhau đáng kể về thời gian chạy máy, số lần thay dao, lượng phôi ban đầu và công việc chuẩn bị.
Vì vậy, tối ưu quá trình gia công cần xem xét toàn bộ chu kỳ sản xuất, bao gồm chuẩn bị, cắt gọt, chuyển động phụ và những công đoạn cần thiết để hoàn thiện chi tiết.
Phân chia nguyên công phay thô và phay tinh
Phay thô thường tập trung vào việc loại bỏ phần lớn lượng vật liệu dư để hình thành hình dạng cơ bản của chi tiết.
Trong giai đoạn này, mục tiêu là đạt hiệu quả bóc tách vật liệu phù hợp với khả năng máy, dụng cụ và điều kiện gá đặt. Chất lượng bề mặt sau phay thô có thể chưa đáp ứng yêu cầu thành phẩm, vì vẫn còn lượng dư dành cho những công đoạn tiếp theo.
Phay tinh được thực hiện nhằm đạt kích thước, hình dạng và chất lượng bề mặt theo yêu cầu kỹ thuật.
Việc tách hai giai đoạn có thể giúp lựa chọn dụng cụ và điều kiện cắt phù hợp hơn. Tuy nhiên, không phải mọi chi tiết đều cần nhiều nguyên công. Với những bề mặt đơn giản và yêu cầu không quá khắt khe, một phương án gia công phù hợp có thể hoàn thiện sản phẩm mà không cần chia thành nhiều bước.
Đối với chi tiết có lượng dư lớn, việc để lại một lượng vật liệu đồng đều trước khi phay tinh có thể giúp quá trình hoàn thiện ổn định hơn.
Nếu lượng dư thay đổi quá nhiều theo từng vùng, lực cắt có thể biến động khi dao đi qua các vị trí khác nhau. Điều này có thể ảnh hưởng đến độ ổn định và chất lượng bề mặt.
Ví dụ, một khối thép cần tạo hốc sâu có thể được phay thô theo nhiều lớp, sau đó thực hiện lượt gia công thành và đáy bằng phương án thích hợp.
Nếu cố gắng đạt kích thước hoàn thiện ngay trong quá trình loại bỏ lượng vật liệu lớn, lực cắt và ảnh hưởng nhiệt có thể làm tăng nguy cơ sai lệch.
Tuy nhiên, lượng dư để lại cho phay tinh không có một giá trị cố định áp dụng cho mọi trường hợp. Giá trị này phụ thuộc vào vật liệu, hình dạng chi tiết, độ cứng vững, dụng cụ và yêu cầu bề mặt.
Đối với sản phẩm có nhiều hốc hoặc vùng gia công khác nhau, trình tự phay thô cũng cần được xem xét để hạn chế biến dạng do thay đổi phân bố vật liệu.
Một chi tiết có thành mỏng nếu bị loại bỏ quá nhiều vật liệu tại một phía trước khi gia công phần còn lại có thể thay đổi trạng thái chịu lực và biến dạng trong quá trình sản xuất.
Vì vậy, tối ưu nguyên công không đơn thuần là giảm số lần cắt mà còn phải duy trì điều kiện gia công ổn định cho những bề mặt quan trọng.
Tối ưu đường chạy dao và hạn chế thời gian chạy không tải
Trong chương trình phay CNC, không phải mọi chuyển động của dụng cụ đều trực tiếp tạo ra sản phẩm.
Một phần thời gian được sử dụng để di chuyển đến vị trí cắt, rút dao, thay đổi hướng hoặc chuyển giữa các vùng gia công.
Khi chi tiết có nhiều hốc, rãnh hoặc vị trí cần gia công, tổng thời gian chuyển động phụ có thể trở thành yếu tố đáng kể.
Việc tối ưu đường chạy dao cần cân đối giữa chiều dài quỹ đạo, khả năng duy trì điều kiện cắt và mức độ an toàn.
Một đường chạy ngắn hơn chưa chắc luôn nhanh hơn nếu đòi hỏi máy liên tục tăng tốc, giảm tốc hoặc thay đổi hướng đột ngột.
Tương tự, tăng lượng chạy dao theo chương trình không bảo đảm thời gian thực tế giảm tương ứng nếu hệ thống điều khiển phải giới hạn tốc độ tại những đoạn có bán kính cong nhỏ hoặc thay đổi hướng liên tục.
Đối với gia công hốc, các chiến lược đường chạy dao duy trì mức độ tiếp xúc tương đối ổn định giữa dao và vật liệu có thể giúp kiểm soát tải cắt trong những điều kiện phù hợp.
Những phương pháp như gia công thích ứng hoặc duy trì góc ăn dao được sử dụng trong một số hệ thống CAM nhằm điều chỉnh quỹ đạo theo hình dạng vùng gia công.
Tuy nhiên, hiệu quả thực tế phụ thuộc vào vật liệu, dụng cụ, khả năng máy và cách thiết lập chương trình.
Một yếu tố khác là số lần thay dao.
Nếu sản phẩm cần nhiều loại dụng cụ, việc sắp xếp trình tự nguyên công hợp lý có thể giảm những lần thay dao không cần thiết, nhưng vẫn phải bảo đảm các yêu cầu về chuẩn gá và thứ tự gia công.
Đối với chi tiết có nhiều vị trí giống nhau, việc tổ chức đường chạy theo nhóm đặc tính có thể giúp hạn chế di chuyển giữa các khu vực.
Tuy nhiên, không nên đánh đổi độ an toàn hoặc chất lượng sản phẩm chỉ để rút ngắn thời gian chạy không tải.
Việc tối ưu cần được đánh giá bằng tổng thời gian chu kỳ và kết quả gia công thực tế, thay vì chỉ dựa vào thời gian dự kiến hiển thị trên phần mềm CAM.
Gia công các chi tiết có kết cấu khó
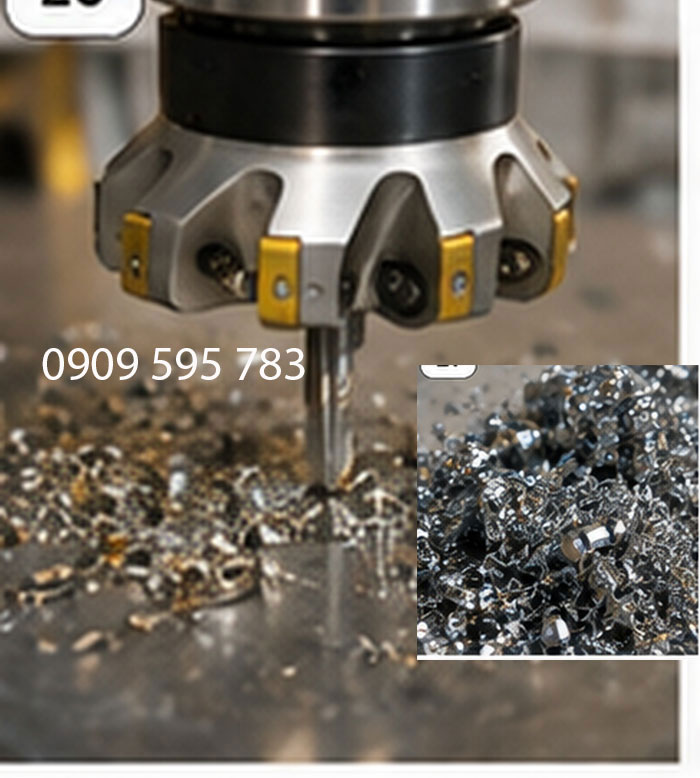
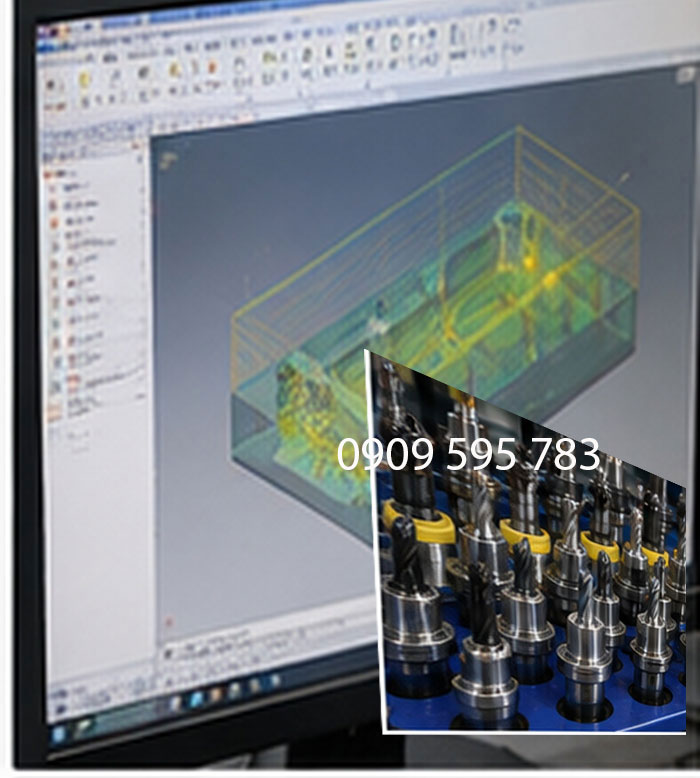
Những chi tiết có kết cấu phức tạp thường tạo ra khó khăn không chỉ ở hình dạng cần gia công mà còn ở khả năng tiếp cận, giữ phôi và duy trì điều kiện cắt ổn định.
Một hốc sâu có thể yêu cầu dao dài hơn thông thường. Một thành mỏng có thể biến dạng dưới lực kẹp. Một bề mặt nghiêng có thể cần thay đổi hướng tiếp cận của dụng cụ.
Những yếu tố này ảnh hưởng trực tiếp đến phương án chế tạo và cần được đánh giá trước khi xác định chi phí hoặc thời gian thực hiện.
Hốc sâu, rãnh hẹp và góc trong
Hốc sâu là dạng kết cấu có thể làm tăng yêu cầu về chiều dài làm việc của dụng cụ.
Khi chiều sâu hốc lớn so với đường kính dao, dụng cụ thường phải nhô ra xa khỏi vị trí kẹp để tiếp cận vùng cần gia công.
Điều này có thể làm giảm độ cứng vững của hệ thống và tăng nguy cơ rung động hoặc lệch dao dưới tác dụng của lực cắt.
Trong điều kiện lý tưởng hóa, độ võng của một dầm công xôn chịu lực tập trung tại đầu có quan hệ với lũy thừa bậc ba của chiều dài:
δ = F × L³ / (3 × E × I)
Trong đó, δ là độ võng, F là lực tác dụng, L là chiều dài công xôn, E là mô đun đàn hồi và I là mô men quán tính tiết diện.
Đây là mô hình cơ học đơn giản để minh họa ảnh hưởng của chiều dài dụng cụ, không phải công thức dự đoán chính xác độ võng của toàn bộ hệ thống dao phay trong điều kiện cắt thực tế.
Theo mô hình này, nếu chiều dài công xôn tăng gấp đôi trong khi các yếu tố khác giữ nguyên, độ võng lý thuyết có thể tăng gấp tám lần.
Điều đó cho thấy chiều dài nhô dao là một yếu tố cần được kiểm soát khi gia công hốc sâu.
Đối với rãnh hẹp, giới hạn hình học của dao cũng trở nên quan trọng.
Nếu chiều rộng rãnh quá nhỏ, dao có đường kính tương ứng có thể thiếu độ cứng vững để thực hiện nguyên công với chiều sâu lớn. Khi đó, cần xem xét phương án cắt theo nhiều lớp, lựa chọn dụng cụ thích hợp hoặc thay đổi kết cấu nếu thiết kế cho phép.
Ngoài khả năng tiếp cận, việc thoát phoi trong rãnh hẹp hoặc hốc sâu cũng cần được chú ý. Phoi tích tụ có thể gây tái cắt, ảnh hưởng đến bề mặt và làm tăng nguy cơ hư hỏng dụng cụ.
Đối với góc trong, cần xác định bán kính cho phép thay vì mặc nhiên yêu cầu góc vuông sắc.
Trong thiết kế cơ khí, việc cho phép bán kính góc trong phù hợp với dụng cụ có thể giúp giảm độ phức tạp của nguyên công. Tuy nhiên, bán kính này phải đáp ứng chức năng lắp ghép của chi tiết.
Nếu không thể thay đổi hình dạng do yêu cầu sử dụng, cần xem xét phương án công nghệ khác trước khi nhận gia công.
Thành mỏng, chi tiết dài và bề mặt nghiêng
Chi tiết thành mỏng thường có độ cứng vững thấp hơn so với kết cấu đặc cùng kích thước bao ngoài.
Khi chịu lực kẹp hoặc lực cắt, thành có thể bị biến dạng tạm thời. Sau khi tháo gá hoặc kết thúc quá trình gia công, chi tiết có thể đàn hồi và làm thay đổi kích thước thực tế.
Ví dụ, một khung nhôm có các thành mỏng bao quanh hốc lớn có thể biến dạng khi lực kẹp tập trung vào một vùng nhỏ.
Nếu đo kích thước khi chi tiết vẫn đang bị kẹp, kết quả có thể khác với trạng thái tự do sau khi tháo khỏi đồ gá.
Vì vậy, việc lựa chọn vị trí kẹp, diện tích tiếp xúc và lực kẹp cần phù hợp với kết cấu sản phẩm.
Đối với chi tiết dài, vấn đề thường liên quan đến độ võng và khả năng chống rung trong quá trình cắt.
Một thanh kim loại dài được giữ ở hai đầu có thể có trạng thái biến dạng khác với trường hợp chỉ kẹp một đầu. Phương án gá phải được lựa chọn theo hình dạng, vị trí gia công và khả năng tiếp cận của dụng cụ.
Trong một số trường hợp, việc bổ sung vị trí đỡ có thể cải thiện độ ổn định, nhưng phải bảo đảm không cản trở đường chạy dao hoặc làm biến dạng sản phẩm.
Bề mặt nghiêng cũng đặt ra yêu cầu riêng.
Với máy phay 3 trục, một số bề mặt nghiêng có thể được tạo bằng đường chạy dao ba chiều phù hợp. Tuy nhiên, khả năng hoàn thiện và hiệu quả gia công phụ thuộc vào hướng tiếp cận của dao, hình dạng dụng cụ và góc nghiêng của bề mặt.
Đối với bề mặt cần gia công bằng dao theo phương gần vuông góc với bề mặt, có thể cần thay đổi hướng gá hoặc sử dụng cấu hình máy phù hợp.
Những chi tiết kết hợp thành mỏng, hốc sâu và bề mặt nghiêng thường cần đánh giá đồng thời nhiều yếu tố.
Nếu chỉ lựa chọn phương án dựa trên hình dạng mô hình 3D mà không xem xét điều kiện kẹp giữ và chuyển động dụng cụ, quá trình thực hiện có thể phát sinh khó khăn.
Do đó, việc cung cấp đầy đủ thông tin thiết kế ngay từ đầu giúp xác định tính khả thi và lựa chọn phương án sản xuất phù hợp hơn.
Các yếu tố quyết định chi phí phay CNC
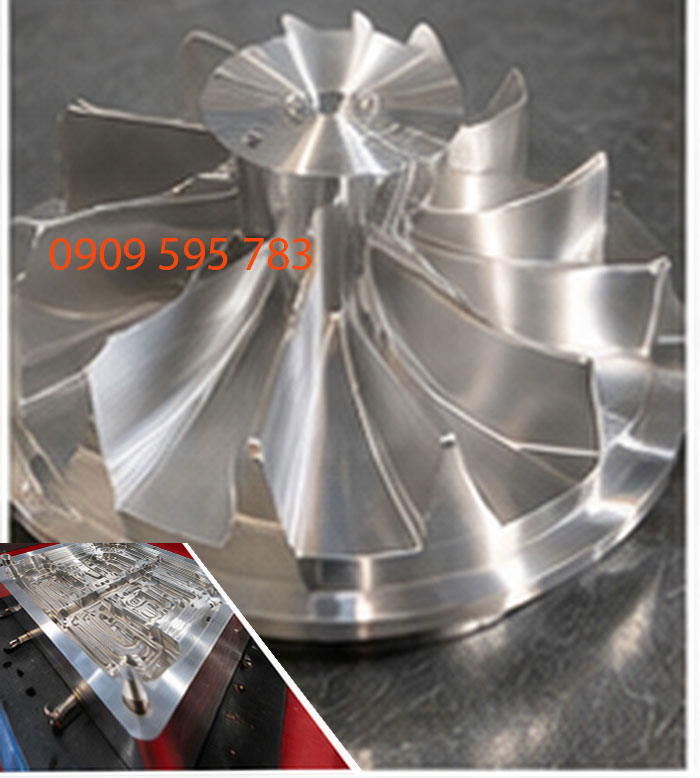
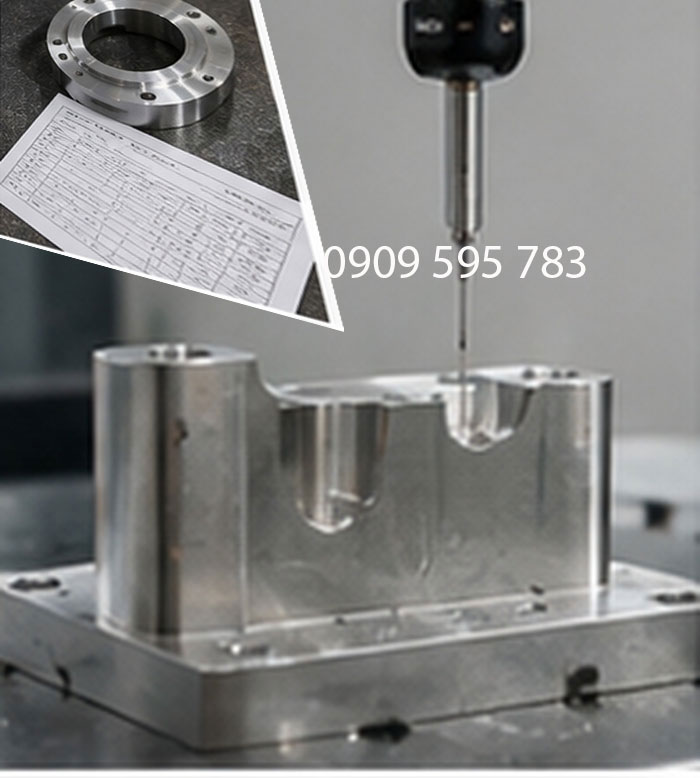
Báo giá gia công phay CNC thường được hình thành từ nhiều khoản chi phí liên quan đến vật liệu, chuẩn bị, thời gian sử dụng máy, dụng cụ và những công đoạn hoàn thiện cần thiết.
Hai chi tiết có cùng khối lượng thành phẩm chưa chắc có chi phí gia công giống nhau. Một chi tiết có hình dạng đơn giản nhưng sử dụng vật liệu đắt tiền có thể có cơ cấu chi phí khác với chi tiết sử dụng vật liệu thông dụng nhưng cần nhiều giờ gia công.
Vì vậy, việc đánh giá chi phí cần dựa trên phương án chế tạo cụ thể thay vì chỉ tính theo trọng lượng hoặc kích thước bao ngoài.
Độ phức tạp hình học và thời gian chạy máy
Hình dạng chi tiết ảnh hưởng đến số lượng nguyên công, loại dụng cụ và thời gian gia công.
Một tấm thép cần phay phẳng một mặt thường có yêu cầu khác với một khối thép có nhiều hốc sâu, rãnh hẹp và bề mặt nghiêng.
Đối với sản phẩm có nhiều vùng khó tiếp cận, thời gian gia công có thể tăng do phải sử dụng dao nhỏ, giảm lượng cắt hoặc thực hiện nhiều lần gá.
Một yếu tố khác là tỷ lệ vật liệu cần loại bỏ.
Giả sử hai sản phẩm có cùng kích thước thành phẩm nhưng một sản phẩm được tạo từ phôi gần với hình dạng cuối cùng, trong khi sản phẩm còn lại được phay từ khối đặc lớn. Phương án thứ hai có thể cần loại bỏ nhiều vật liệu hơn và phát sinh thời gian cắt gọt lớn hơn.
Tuy nhiên, phôi gần hình dạng thành phẩm chưa chắc luôn có tổng chi phí thấp hơn, bởi giá phôi và chi phí chuẩn bị cũng cần được xem xét.
Để minh họa, có thể sử dụng mô hình chi phí đơn giản:
C = Cvl + Tm × Gm + Cdc + Cph
Trong đó:
C là tổng chi phí ước tính.
Cvl là chi phí vật liệu.
Tm là thời gian sử dụng máy.
Gm là đơn giá sử dụng máy theo thời gian.
Cdc là chi phí dụng cụ phân bổ.
Cph là những chi phí phụ liên quan.
Mô hình này chỉ dùng để giải thích cấu thành chi phí. Báo giá thực tế còn có thể bao gồm chuẩn bị chương trình, gá đặt, kiểm tra, xử lý bề mặt, vận chuyển và những khoản chi phí khác tùy đơn hàng.
Đối với các chi tiết có hình dạng phức tạp, thời gian lập trình CAM và chuẩn bị công nghệ cũng có thể đáng kể.
Một sản phẩm cần nhiều chiến lược đường chạy dao hoặc nhiều phương án gá có thể phát sinh thời gian chuẩn bị lớn hơn sản phẩm đơn giản, ngay cả khi thời gian cắt gọt thực tế không chênh lệch quá nhiều.
Do đó, việc gửi bản vẽ hoặc mô hình đầy đủ giúp cơ sở gia công đánh giá chính xác hơn khối lượng công việc và hạn chế báo giá thiếu những hạng mục cần thiết.
Số lượng đặt hàng và chi phí dụng cụ cắt
Số lượng sản phẩm ảnh hưởng đến cách phân bổ chi phí chuẩn bị và tổ chức sản xuất.
Với đơn hàng một chi tiết, các công việc như lập trình, chuẩn bị dụng cụ, thiết lập gá và kiểm tra ban đầu thường được phân bổ cho chính sản phẩm đó.
Khi số lượng tăng, một phần chi phí chuẩn bị có thể được phân bổ cho nhiều sản phẩm, làm giảm chi phí bình quân trong những điều kiện phù hợp.
Có thể minh họa bằng công thức:
Ctb = Cs / N + Cđv
Trong đó:
Ctb là chi phí bình quân trên một sản phẩm.
Cs là chi phí chuẩn bị chung cho đơn hàng.
N là số lượng sản phẩm.
Cđv là chi phí biến đổi bình quân cho mỗi sản phẩm.
Giả sử chi phí chuẩn bị chung là 1.200.000 đồng và chi phí biến đổi cho mỗi sản phẩm là 180.000 đồng.
Nếu sản xuất 10 sản phẩm:
Ctb = 1.200.000 / 10 + 180.000 = 300.000 đồng/sản phẩm.
Nếu sản xuất 100 sản phẩm:
Ctb = 1.200.000 / 100 + 180.000 = 192.000 đồng/sản phẩm.
Các con số trên chỉ là ví dụ giả định để giải thích cách phân bổ chi phí, không phải bảng giá dịch vụ của Huy Phát.
Trong thực tế, chi phí biến đổi trên mỗi sản phẩm không nhất thiết giữ nguyên khi số lượng tăng. Đơn hàng lớn có thể phát sinh thêm chi phí thay dao, kiểm tra, bảo trì hoặc những yêu cầu tổ chức sản xuất khác.
Chi phí dụng cụ cắt cũng cần được xem xét theo đặc điểm công việc.
Đối với những vật liệu khó gia công hoặc chi tiết có nhiều vùng cần sử dụng dao nhỏ, mức tiêu hao dụng cụ có thể cao hơn.
Một số sản phẩm còn cần dụng cụ chuyên dụng chỉ phục vụ cho một loại hình dạng nhất định. Khi đó, chi phí đầu tư hoặc chuẩn bị dụng cụ có thể ảnh hưởng đáng kể đến báo giá nếu số lượng đặt hàng thấp.
Ngược lại, với những sản phẩm có thể sử dụng dụng cụ thông dụng và phương án gá đơn giản, chi phí chuẩn bị có thể thuận lợi hơn.
Khách hàng nên cung cấp số lượng dự kiến ngay từ đầu, đồng thời cho biết nhu cầu đặt hàng lặp lại nếu có. Thông tin này giúp lựa chọn phương án sản xuất phù hợp với cả đơn hàng hiện tại và khả năng tái sử dụng chương trình, dụng cụ trong những lần tiếp theo.
Dịch vụ gia công phay CNC tại Huy Phát
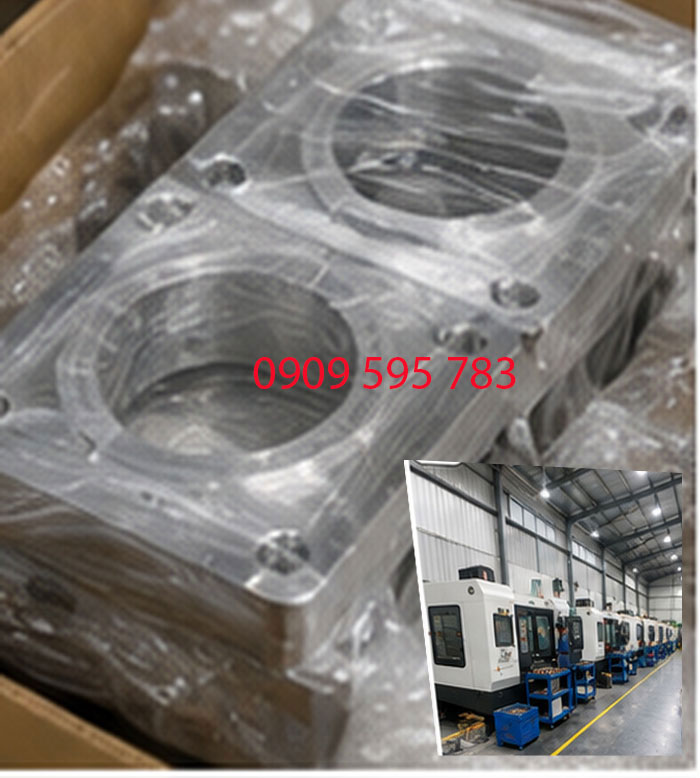
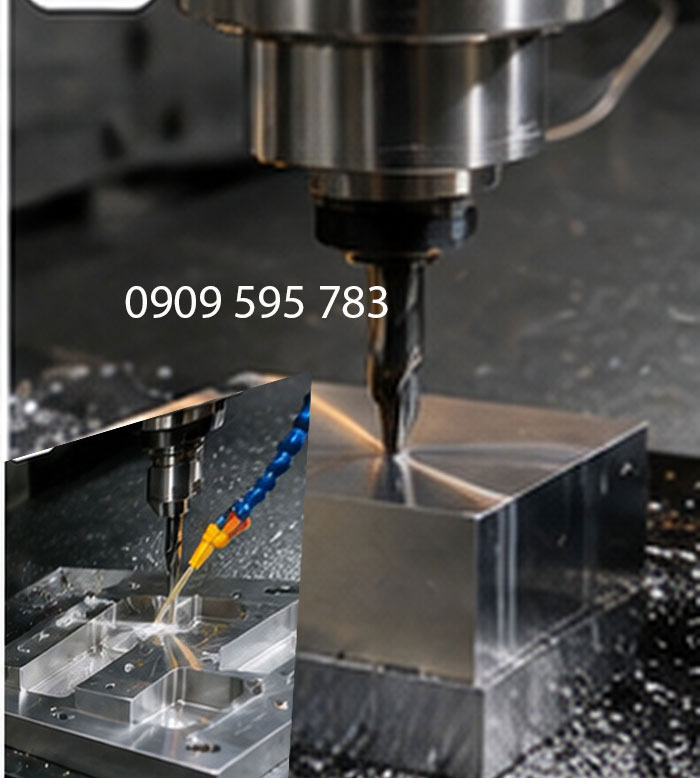
Công ty TNHH Thép XNK Huy Phát tiếp nhận nhu cầu gia công cơ khí theo yêu cầu, trong đó có các hạng mục phay CNC phục vụ chế tạo chi tiết máy, đồ gá, bộ phận lắp ráp và những sản phẩm cơ khí có hình dạng phù hợp với công nghệ phay.
Việc xác định khả năng thực hiện cần dựa trên thông tin cụ thể của từng đơn hàng. Các yếu tố như kích thước phôi, vật liệu, đặc điểm hình học, yêu cầu bề mặt và số lượng sản phẩm đều có thể ảnh hưởng đến lựa chọn phương án gia công.
Đối với những sản phẩm có kết cấu phức tạp hoặc cần công nghệ đặc biệt, khách hàng nên trao đổi trước để xác định phạm vi thực hiện và các điều kiện kỹ thuật cần thiết.
Các hạng mục phay CNC nhận thực hiện theo yêu cầu
Những hạng mục có thể trao đổi gia công bao gồm chi tiết dạng tấm, khối, đồ gá và các bộ phận cơ khí cần tạo hình bằng phương pháp phay.
Đối với tấm đế máy, công việc có thể liên quan đến phay mặt lắp đặt, tạo rãnh hoặc gia công những vị trí cần thiết để kết nối với các bộ phận khác.
Với đồ gá sản xuất, hình dạng thường được thiết kế theo sản phẩm cần giữ hoặc định vị. Những đặc điểm như mặt tựa, rãnh, hốc và vị trí lắp bộ phận kẹp có thể được tạo bằng phương pháp phay phù hợp.
Đối với chi tiết máy dạng khối, nhu cầu có thể bao gồm gia công mặt phẳng, bậc, hốc hoặc biên dạng theo thiết kế.
Một số sản phẩm cần kết hợp phay CNC với tiện CNC, khoan hoặc các công đoạn cơ khí khác để hoàn thiện hình dạng. Phạm vi thực hiện của từng công đoạn cần được xác nhận theo thiết bị và điều kiện sản xuất thực tế.
Với những chi tiết sử dụng vật liệu thép, inox hoặc nhôm, khả năng gia công phụ thuộc vào mác vật liệu, kích thước, trạng thái vật liệu và yêu cầu kỹ thuật.
Không nên mặc nhiên áp dụng cùng một phương án gia công cho mọi loại vật liệu, ngay cả khi sản phẩm có hình dạng tương tự nhau.
Đối với những sản phẩm có yêu cầu đặc biệt như hốc sâu, thành mỏng hoặc bề mặt nghiêng phức tạp, cần đánh giá khả năng tiếp cận của dụng cụ và phương án gá đặt trước khi xác nhận thực hiện.
Nếu sản phẩm cần xử lý bề mặt, nhiệt luyện hoặc những công đoạn bổ sung, các yêu cầu này nên được nêu rõ khi trao đổi để xác định phạm vi công việc và điều kiện bàn giao.
Khách hàng có thể cung cấp bản vẽ, mô hình 3D hoặc thông tin kỹ thuật liên quan để được xem xét phương án gia công phù hợp.
Gửi thông tin sản phẩm và nhận báo giá
Để yêu cầu báo giá gia công phay CNC, khách hàng nên chuẩn bị những thông tin thể hiện rõ hình dạng sản phẩm, vật liệu và số lượng cần chế tạo.
Bản vẽ kỹ thuật là tài liệu quan trọng khi sản phẩm có các kích thước lắp ghép hoặc những đặc điểm cần kiểm soát. Nếu có mô hình 3D, khách hàng có thể cung cấp thêm để hỗ trợ việc xem xét hình học và khả năng tiếp cận các vùng gia công.
Đối với chi tiết có rãnh hẹp, hốc sâu hoặc góc trong, cần thể hiện rõ kích thước và bán kính cho phép. Những đặc điểm này có thể ảnh hưởng trực tiếp đến việc lựa chọn dao và phương án gia công.
Nếu sản phẩm cần chế tạo từ một mác vật liệu cụ thể, nên cung cấp đầy đủ ký hiệu vật liệu và trạng thái yêu cầu. Trong trường hợp chưa xác định được vật liệu, khách hàng có thể trao đổi về chức năng sử dụng và điều kiện làm việc để xem xét lựa chọn phù hợp.
Số lượng sản phẩm cũng cần được xác định trước khi báo giá. Đối với những đơn hàng có nhu cầu lặp lại, thông tin về sản lượng dự kiến có thể giúp đánh giá phương án chuẩn bị và phân bổ chi phí.
Ngoài ra, thời gian cần nhận hàng, yêu cầu hoàn thiện bề mặt và những công đoạn bổ sung nên được thông báo ngay từ đầu để hạn chế thay đổi phạm vi công việc trong quá trình thực hiện.
Đối với các chi tiết cần lắp ráp vào thiết bị đang sử dụng, khách hàng có thể cung cấp thông tin về vị trí lắp đặt hoặc bộ phận liên quan nếu những dữ liệu này ảnh hưởng đến hình dạng sản phẩm.
Công ty TNHH Thép XNK Huy Phát tiếp nhận trao đổi yêu cầu gia công phay CNC tại TP.HCM và các tỉnh phía Nam thông qua những kênh liên hệ sau.
Tên đơn vị: Công ty TNHH Thép XNK Huy Phát.
Điện thoại: 0909.595.783.
Email: theptam.net@gmail.com.
Địa chỉ: 113/19/2 Tân Chánh Hiệp 03 – Tân Chánh Hiệp – Quận 12 – Thành phố Hồ Chí Minh – Việt Nam.


